- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
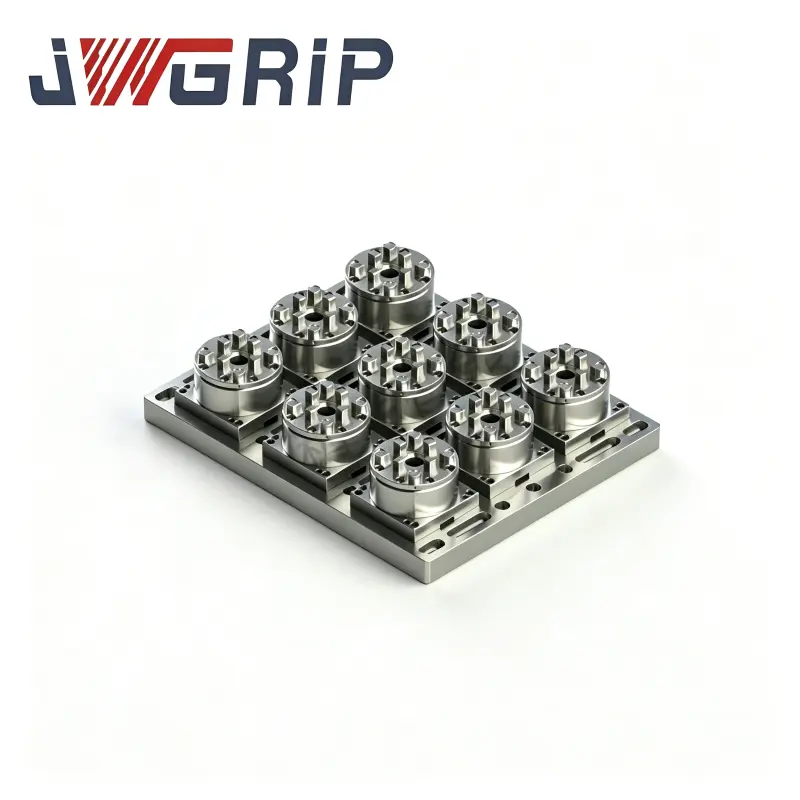
Почему многие фабрики по производству пресс-форм выбирают пневматический патрон 9-в-1 R-типа для электроэрозионной обработки
Аннотация статьи:Цехи электроэрозионной обработки электроэрозионных станков обычно страдают от трудоемких работ по настройке электродов, отклонений в позиционировании, вызванных сборкой нескольких отдельных патронов, а также низкой загрузки станков для изготовления многоэлектродных форм.JWGRIP, профессиональный поставщик решений для фиксации рабочих мест, запустил высокопроизводительную Пневматический электроэрозионный патрон R-типа 9-в-1. Благодаря монолитной конструкции опорной плиты «все в одном» этот продукт устраняет совокупные ошибки сращивания, возникающие при объединении разбросанных одиночных патронов. В этой статье описываются основная концепция конструкции, реальные преимущества производительности, практическая производственная ценность и типичные сценарии применения этого многопозиционного приспособления. Он показывает, как значительно сокращается время замены электродов и обеспечивается стабильная точность позиционирования на микронном уровне при электроэрозионных операциях многогнездных форм, автомобильных и медицинских форм.
Оглавление
1. Какова основная философия конструкции пневматического электроэрозионного патрона JWGRIP R-типа 9-в-1?
2.Как пневматический электроэрозионный патрон 9-в-1 R-типа превосходит несколько отдельных патронов с одинарной нулевой точкой?
3.Какие эксплуатационные преимущества дает пневматический электроэрозионный патрон R-типа 9-в-1 в повседневном производстве?
4. К каким сценариям высокоточного производства может идеально адаптироваться пневматический электроэрозионный патрон R-типа 9-в-1?
5. Часто задаваемые вопросы о пневматическом электроэрозионном патроне R-типа 9-в-1
1. Какова основная философия конструкции пневматического электроэрозионного патрона JWGRIP R-типа 9-в-1?
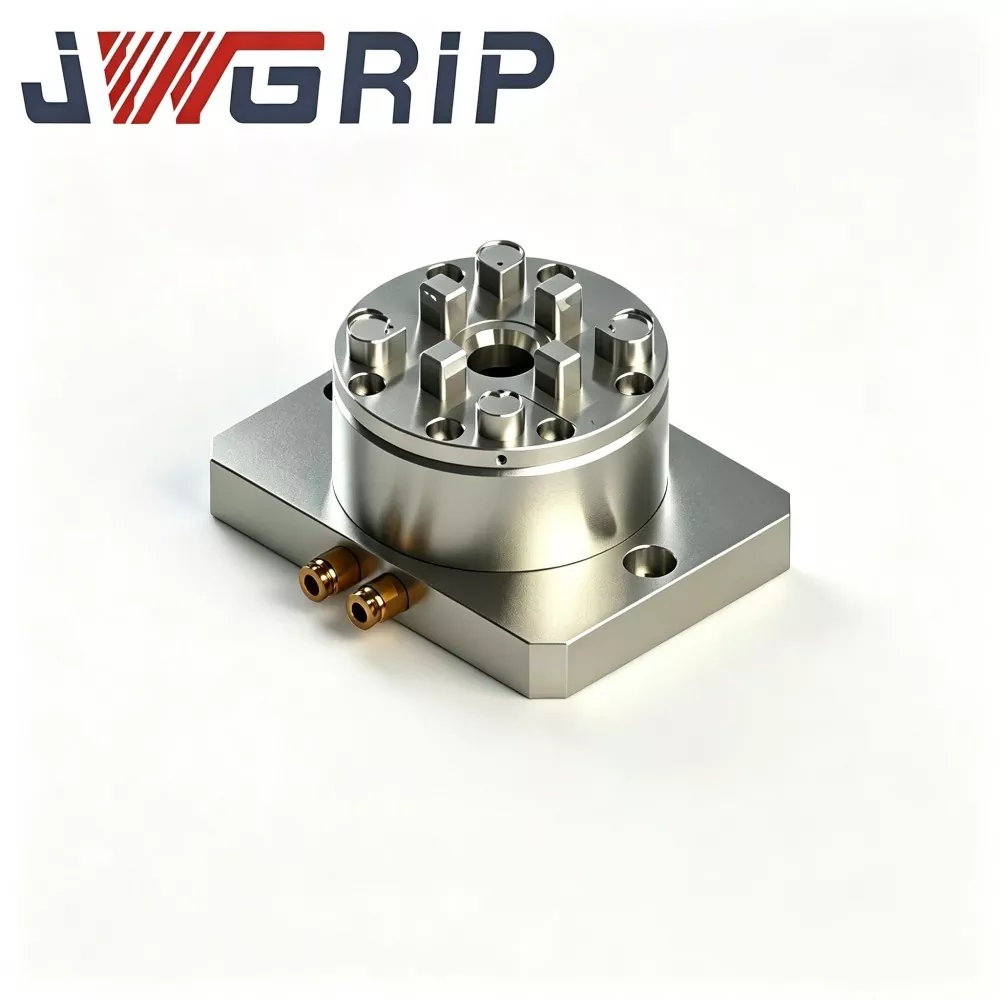
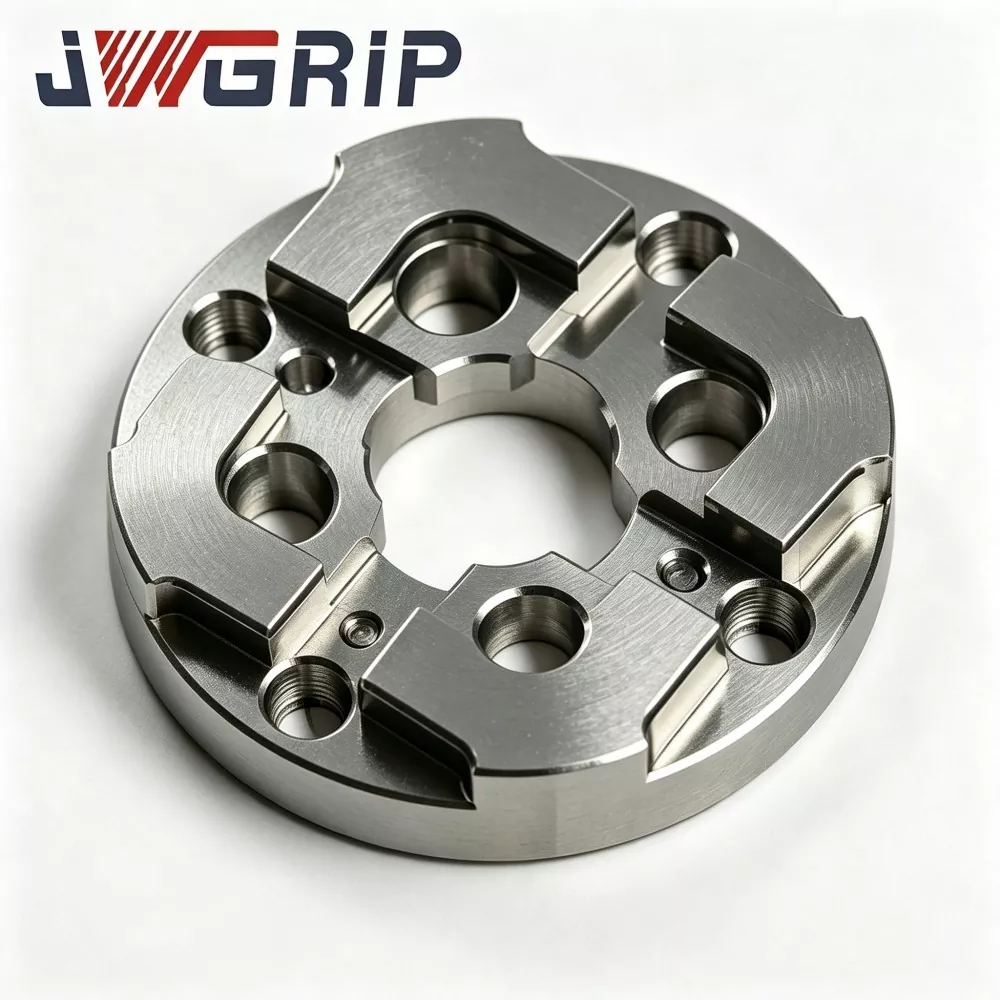
Пневматический электроэрозионный патрон R-Type 9-в-1, разработанный JWGRIP специально для проблемных мест многоэлектродной электроэрозионной обработки, устраняет различные ограничения, возникающие при сборке нескольких разрозненных независимых патронов с одной нулевой точкой. Обладая цельной монолитной конструкцией опорной плиты, он объединяет девять независимых пневматических зажимных станций, встроенный блок управления воздухом коллектора, высокоточный механизм позиционирования, закаленную и шлифованную сталь, создавая эффективную экосистему многоэлектродных быстросменных креплений.
Традиционные решения требуют установки, выравнивания и калибровки нескольких отдельных патронов один за другим. Напротив, после установки патрона R-Type 9-в-1 на стол электроэрозионного станка ему требуется только однократная калибровка. Все девять зажимных станций используют одну и ту же опорную пластину, что полностью позволяет избежать совокупных допусков при сборке, вызванных сращиванием. Все ключевые позиционирующие поверхности проходят общую закалку с последующей высокоточной шлифовкой. Операторы могут выполнять автономную предварительную настройку электродов на внешних станциях во время циклов обработки машины, поэтому машина не простаивает в ожидании утомительной работы по калибровке приспособления.
2. Чем пневматический электроэрозионный патрон 9-в-1 R-типа превосходит несколько отдельных патронов с одинарной нулевой точкой?
В таблице ниже сравниваются основные рабочие параметры и реальные производственные преимущества между пневматическим электроэрозионным патроном R-Type 9-в-1 и традиционным решением с несколькими отдельными патронами с одной нулевой точкой, чтобы интуитивно показать комплексное улучшение производительности, полученное в мастерских по изготовлению пресс-форм.
| Измерение производительности | Пневматический электроэрозионный патрон R-типа 9-в-1 | Несколько отдельных одиночных патронов с нулевой точкой |
| Повторите точность позиционирования | ≤ ±0,002 мм, одинаково для всех девяти зажимных станций | ±0,003–0,010 мм, совокупная ошибка позиционирования при сращивании нескольких патронов. |
| Среднее время замены электрода | Блокировка/разблокировка на уровне секунд; предварительная настройка в автономном режиме, повторная калибровка индикатора не требуется | 15-30 минут, каждый патрон нуждается в самостоятельной нивелировке и повторной калибровке |
| Коэффициент непроизводительной настройки станка | Сократите непроизводительное время настройки до 80 % | Высокий коэффициент холостого хода, много машинного времени тратится на центровку приспособления |
| Занятость табличного пространства EDM | Компактная монолитная компоновка, экономит ценную площадь стола. | Большая занятость при установке нескольких патронов рядом |
| Бремя управления запасными частями | Одно интегрированное устройство, меньше запасных аксессуаров | Большое количество шпилек и запасных частей для каждого отдельного патрона. |
| Согласованность между рабочими процессами | Единый справочник по электроэрозионной электроэрозионной обработке, фрезерованию с ЧПУ и контролю КИМ. | Отклонение от исходного значения может возникать между различными однопатронными агрегатами. |
3. Какие эксплуатационные преимущества дает пневматический электроэрозионный патрон R-типа 9-в-1 в повседневном производстве?
Пневматический электроэрозионный патрон R-Type 9-в-1, построенный на основе интегрированной многостанционной архитектуры, решает многие давние проблемы в цехах электроэрозионной обработки.
Унифицированное пневмоуправление коллектором:Девять зажимных станций приводятся в действие одним общим переключателем воздушного коллектора. Операторы могут блокировать и освобождать несколько групп электродов за считанные секунды, не регулируя каждый патрон отдельно. Это снижает зависимость от старших квалифицированных технических специалистов; даже менее опытные специалисты могут стабильно выполнять задачи по зажиму нескольких электродов.
Однократная калибровка без накопленной ошибки сварки:Монолитная опорная плита гарантирует единую точку отсчета для всех девяти позиций. После однократного монтажа и калибровки на электроэрозионном столе не требуется повторных работ по нивелированию, что полностью исключает наложение допусков, вызванное сборкой нескольких отдельных патронов.
Компактная компоновка для оптимизации использования табличного пространства:Конструкция «все в одном» объединяет девять позиций зажима на одной опорной плите. В отличие от разбросанных независимых патронов, он позволяет избежать фрагментации стола. Он оставляет больше места для размещения заготовок и прокладки кабелей, предотвращает помехи между приспособлениями и подходит для большинства стандартных столов электроэрозионных станков.
Мощные возможности автономной настройки, поддерживающие производство без освещения:Электроды можно собирать и регулировать на внешних станциях предварительной настройки. Операторы устанавливают на станок предварительно выровненные группы электродов, обеспечивая непрерывную серийную обработку и автоматическое производство без участия оператора, чтобы максимизировать производительность оборудования.
Строгий контроль качества, прослеживаемость:Каждый готовый патрон перед отправкой проходит полный контроль на измерительной машине Zeiss CMM. Официальные отчеты о проверках могут быть предоставлены по запросу клиента для обеспечения отслеживаемого контроля качества.
4. К каким сценариям высокоточного производства может идеально адаптироваться пневматический электроэрозионный патрон R-типа 9-в-1?
Изготовление пластиковых форм с несколькими полостями. Для обработки вставок в пресс-формы с несколькими полостями, требующих больших партий электродов, интегрированная компоновка с девятью станциями может удерживать большое количество групп электродов, сокращать общее время изготовления формы и предотвращать совокупный дрейф позиционирования.
Производство прецизионных пресс-форм для автомобилей: подходит для изготовления корпусов ламп и форм внутренних деталей с большим количеством электродов. Быстрая замена электродов помогает цехам изготовления форм справляться с жесткими графиками реализации проекта.
Прецизионная обработка медицинских форм: для микрополостей медицинских форм он обеспечивает стабильную повторяемость позиционирования ± 0,002 мм и снижает риск брака, вызванный дрейфом позиционирования во время многоэлектродных операций электроэрозионной обработки.
5. Часто задаваемые вопросы о пневматическом электроэрозионном патроне R-типа 9-в-1
Вопрос 1: Нужно ли мне модифицировать мой электроэрозионный станок с грузиком для установки пневматического электроэрозионного патрона R-Type 9-в-1?
A1: никаких изменений не требуется. JWGRIP предлагает стандартные монтажные опорные пластины, совместимые с основными моделями электроэрозионных станков с грузилами. Его можно закрепить на оригинальном столе станка с помощью стандартных винтов. Никакой сварки, резки или специальной обработки на месте не требуется. Обычная установка может быть завершена в течение одного часа.
Вопрос 2. Какое давление воздуха требуется для пневматического электроэрозионного патрона R-типа 9-в-1? Нужны ли мне дополнительные пневматические аксессуары?
A2: Рекомендуемое рабочее давление воздуха для этого патрона составляет 6 бар. Подача сжатого воздуха должна быть сухой и чистой. Для фильтрации влаги и примесей рекомендуется использовать водомасляный сепаратор. В комплект входят стандартные пневматические разъемы, поэтому в нормальных условиях не требуются сложные дополнительные пневматические детали. Если в вашей мастерской нестабильное давление воздуха, рекомендуется использовать клапан регулирования давления, чтобы гарантировать постоянную силу зажима для всех станций.
Вопрос 3: Будет ли пневматический электроэрозионный патрон 9-в-1 типа R ржаветь и терять точность позиционирования при длительном воздействии диэлектрической жидкости для электроэрозионной обработки?
A3: Корпус патрона, фиксирующий ключ, изготовлен из закаленной антикоррозийной легированной стали, а поверхности позиционирования ключа проходят специальную закалку для обеспечения умеренной устойчивости к диэлектрической жидкости EDM. Однако патрон не полностью защищен от погружения в воду. Избегайте постоянного интенсивного промывания пневматических компонентов диэлектрической жидкостью во время обработки. Тщательно удаляйте осадок электроэрозионной обработки и остатки диэлектрической жидкости и сушите устройство после каждой работы, чтобы обеспечить долгосрочную производительность позиционирования.
В4: Можете ли вы предоставить нестандартную настройку на основе моих особых требований к производству электроэрозионной обработки?
А4: Да. Наша команда инженеров поддерживает индивидуальную модификацию для специального расположения монтажных отверстий или особых условий применения. Индивидуальные предложения и отчеты об испытаниях производительности будут доставлены перед отправкой.
В5: Какие ежедневные работы по техническому обслуживанию необходимы для обеспечения долгосрочной точности?
A5: Содержите уплотняющие поверхности в чистоте, удаляйте нагар и металлическую стружку электроэрозионной обработки. Поддерживайте заданное стабильное рабочее давление воздуха. Периодически проверяйте состояние зажима шпильки. Простая регулярная очистка может сохранить точность работы.
Заключение
Пневматический электроэрозионный патрон JWGRIP R-Type 9-в-1 имеет монолитную многостанционную конструкцию, унифицированный пневматический привод и стабильные характеристики позиционирования на микронном уровне для решения этих практических проблем в обрабатывающей промышленности. Это эффективно повышает эффективность зажима, использование рабочего пространства и точность повторного позиционирования при изготовлении пресс-форм.
Если вы хотите сократить непроизводительные часы наладки или повысить стабильность многоэлектродной обработки, поделитесь техническими характеристиками вашего станка и регулярными производственными требованиями, а также связаться с наминаша команда разработчиков приложений. Мы предложим вам адресную техническую поддержку и рекомендации по решению.
Похожие новости
- Почему вам следует выбрать совместимый унидержатель EROWA 72 ER-035211 для высокоточного крепления?
- Почему 5-осевые мастерские предпочитают компактные высокоточные самоцентрирующиеся тиски с нулевой точкой и твердыми губками
- Как вращающиеся тиски для электроэрозионной обработки проволоки диаметром 0–100 мм могут повысить точность и эффективность обработки
- Является ли V-образные тиски TP UnoSet для проволочной электроэрозионной обработки идеальным решением для серийного производства деталей цилиндрического вала?
- Почему адаптер UnoSet с набором поддонов RSM 50 изменит правила игры в современном прецизионном электроэрозионном производстве в 2026 году
- Как проволочный электроэрозионный патрон для прецизионного крепления может повысить точность и сократить время наладки
Оставьте мне сообщение
новые продукты


Новости Рекомендации