- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Надежный производитель центрирующих пластин типа R для решений точного выравнивания
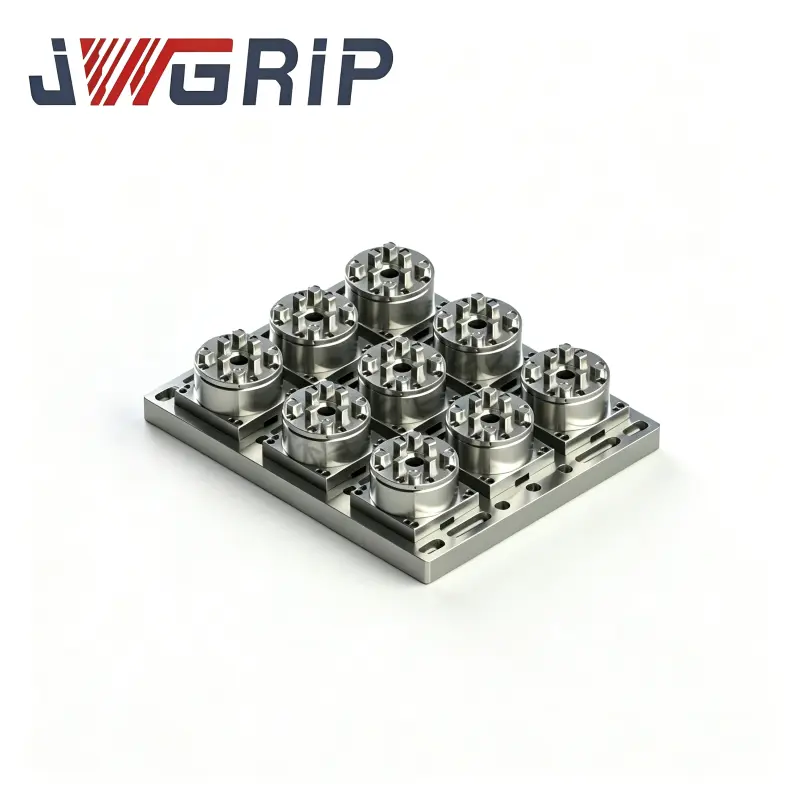
Как специализированный производитель центрирующих пластин типа R,JWGRIPпроизводит позиционирующие пластины с высокой плоскостностью и вставки для паллет с нулевой точкой для разработчиков пресс-форм, планировщиков процессов электроэрозионной обработки и специалистов по закупкам приспособлений, выполняющих многоэлектродную компоновку на рабочих столах электроэрозионной обработки. Каждая пластина проходит отжиг для снятия напряжений и двустороннюю прецизионную шлифовку, чтобы обеспечить строгие допуски на параллельность и плоскостность, а также предотвратить совокупное отклонение позиционирования при плотных многоэлектродных установках. Эти опорные пластины устраняют несоответствие координат при замене электродов или сменных деталей внутри резервуаров с диэлектрической жидкостью. JWGRIP также предоставляетЭлектроэрозионные патроны R-типаи приспособления для электроэрозионной обработки проволоки, позволяющие создавать комплексные цепочки передачи исходных данных для рабочих процессов электроэрозионной обработки и резки проволоки.
Многочисленные мастерские по изготовлению пресс-форм уделяют большое внимание точности отдельных патронов, но упускают из виду распространение данных между несколькими станциями. Даже высокоточные патроны не могут устранить накопленные погрешности, если промежуточные соединительные пластины имеют плохую плоскостность или искажены установочные отверстия. Когда операторы устанавливают несколько графитовых или медных электродов для обработки многополой формы, крошечные ошибки центрирования пластин накапливаются на каждой станции. Совокупное отклонение нарушает однородность искрового промежутка, создает неравномерную глубину полости и нарушает размерную согласованность нескольких оттисков пресс-формы. Многие продаваемые на рынке универсальные переходные пластины не оптимизированы для электроэрозионной обработки; они имеют тенденцию подвергаться поверхностной коррозии и смещению размеров при длительном погружении в диэлектрическую жидкость, постепенно нарушая согласованность координат между положениями электродов.
Какие важные функциональные особенности отличают специальные опорные пластины от обычных переходных пластин для многоэлектродных установок электроэрозионной обработки?
Обычные переходные пластины в основном предназначены для фрезерования на станках с ЧПУ с сухой резкой. Они редко учитывают диэлектрическое погружение, загрязнение углеродными частицами и накопление ошибок на нескольких станциях при проектировании.
Напротив, центрирующие пластины R-типа специально созданы для сценариев многоэлектродной компоновки электроэрозионной обработки.
Центрирующая пластина R-Type 70x70 для электроэрозионной обработки подходит для компактных многоэлектродных систем для прецизионных вставок пресс-форм небольшого размера.
Центрирующая пластина EDM R-Type 54x54 предназначена для установки в ограниченном пространстве, где пространство для монтажа крайне ограничено. Центрирующая пластина для нулевой точки EDM диаметром 75 мм увеличивает грузоподъемность электродов среднего размера, а поддон EDM диаметром 156 мм для фиксации нулевой точки предлагает носитель данных большего формата для тяжелых многоэлектродных групп.
Антикоррозионная обработка поверхности препятствует химической эрозии диэлектрической жидкости. Точно обработанные установочные отверстия гарантируют повторяемое выравнивание каждый раз, когда пластины устанавливаются на базовые патроны. Благодаря надежной промежуточной исходной среде каждая станция электродов сохраняет свое независимое значение координат без перекрестных помех, что позволяет избежать кумулятивного смещения при производстве пресс-форм с несколькими полостями.
Как устранить накопительную ошибку данных?
Сложные многоместные формы требуют десятков электродов для обработки всех деталей полости. Повторное установление координат для каждого электрода внутри резервуара электроэрозионной обработки отнимает много времени работы машины. Центрирующие пластины R-типа позволяют операторам завершать группировку электродов, планирование компоновки и координатные измерения на внешних калибровочных стендах вне электроэрозионного станка. Несколько электродов могут быть предварительно установлены на центрирующие пластины или поддоны партиями, а весь собранный блок фиксируется на электроэрозионных патронах R-типа за один этап установки.
При таком подходе практически все работы по измерению и настройке отвлекаются от драгоценного машинного времени. Если мастерские планируют реализовать циркуляцию приспособлений на различном оборудовании, эти базовые пластины могут взаимодействовать с модулями системы быстрой смены рабочего оборудования, передавая единую базу координат между измерительными станциями, электроэрозионными станками и вспомогательными инспекционными платформами. Этот рабочий режим сокращает повторную установку координат и эффективно подавляет накопление ошибок, возникающих в результате нескольких независимых операций зажима.
Основные характеристики продукта
Двусторонняя прецизионная шлифовка и обработка для снятия напряжений обеспечивают сверхнизкую плоскостность и параллельность, ограничивая совокупное отклонение позиционирования нескольких станций.
Множество спецификаций размеров, включая компактные вставки размером 54×54,70×70,75 мм и 156 мм, адаптируемые к поддону, плотную многоэлектродную компоновку и комбинации электродов, рассчитанные на большие нагрузки.
Специальная антикоррозионная обработка поверхности выдерживает длительное погружение в диэлектрическую жидкость, замедляя коррозию и изменение размеров поверхности внутри рабочих резервуаров электроэрозионной обработки.
Стандартизированный интерфейс позиционирования обеспечивает полную совместимость с существующими патронами, держателями и вспомогательными калибровочными компонентами серии R-Type.
Обзор модуля продукта
Ассортимент продукции JWGRIP для переноса исходных данных включает в себя центрирующие пластины небольшой формы и до крупногабаритных поддонов для тяжелых условий эксплуатации, отвечающих разнообразным требованиям к компоновке нескольких электродов.
Центрирующая пластина EDM R-Type 54x54 предназначена для узкого места установки и подходит для компактного многоэлектродного размещения крошечных прецизионных вставок пресс-форм. Центрирующая пластина R-Type 70x70 для электроэрозионной обработки широко используется в основных многоместных пресс-формах малого и среднего размера. Центрирующая пластина нулевой точки EDM диаметром 75 мм обеспечивает расширенную зону загрузки для групп электродов среднего размера. Паллета электроэрозионной обработки R-типа диаметром 156 мм для крепления нулевой точки действует как крупногабаритная несущая платформа для тяжелых электродов или комбинированного зажима с несколькими вставками. Все эти аппаратные средства принадлежат экосистеме системы электроэрозионной обработки R-Type. Когда мастерским необходимо завершить последующую обработку проволокой для деталей пресс-формы, можно использовать соответствующие инструменты из Wire EDM Workholding Fixtures, чтобы продолжать использовать одну и ту же опорную точку на разных этапах обработки.
Типичные сценарии применения
Эти опорные пластины и поддоны для переноса данных находят широкое применение в производстве многополых пластиковых литьевых форм, производстве прецизионных форм соединителей, обработке форм для медицинских имплантатов и рабочих процессах периодической подготовки групп электродов. Они подходят для электроэрозионного оборудования для одновременной обработки нескольких гнезд, групповой обработки электродов и модульного зажима пластин. Независимо от того, обновляете ли вы устаревшие рабочие станции электроэрозионной обработки или создаете новые модульные ячейки для изготовления форм, правильно выбранные центрирующие пластины стабилизируют согласованность координат нескольких электродов и уменьшают количество дефектных деталей, вызванных накопленным смещением исходной точки. Эти компоненты широко используются на заводах по производству пресс-форм для бытовой электроники, на заводах по производству точных разъемов и на предприятиях, реализующих крупномасштабные проекты по изготовлению многоместных пресс-форм.
Практические принципы отбора
Сначала рассчитайте общее количество и внешние размеры электродов в каждой группе, затем выберите размер пластины в соответствии с фактическим пространством для установки стола. При плотной компоновке компактной пластины выбираются пластины меньшего размера, такие как центрирующая пластина для электроэрозионной обработки R-типа 54x54 или центрирующая пластина для электроэрозионной обработки R-типа 70x70. Для средних и больших групп электродов или комбинированного зажима с несколькими пластинами можно использовать центрирующую пластину для нулевой точки EDM 75 мм или поддон EDM R-типа 156 мм для фиксации нулевой точки.
Во-вторых, подтвердите требование соответствия интерфейса существующим базовым патронам. Обратите внимание на общий вес электрода; Для сценариев тяжелых грузов требуются поддоны с более высокой несущей способностью. Если вы планируете использовать данные с внешними измерительными платформами, заранее проверьте совместимость с модулями системы быстрой смены инструмента. Если вы не уверены в сочетании размеров или соответствии грузоподъемности, вы можете обратиться к официальным таблицам размеров JWGRIP, чтобы отфильтровать подходящие номера деталей на основе чертежа компоновки электродов и параметров нагрузки.
Руководство по использованию
Остатки углерода, графитовый порошок и диэлектрический шлам будут накапливаться на установочных поверхностях пластин и позиционирующих отверстиях во время непрерывного электроэрозионного производства. Аккуратная и регулярная очистка плоских опорных поверхностей и установочных отверстий имеет решающее значение для сохранения исходной точности базовой точки. Избегайте сильных ударов, царапин или механического воздействия на отшлифованные эталонные поверхности; вмятины на поверхности приведут к постоянным неисправимым ошибкам в исходных данных. После очистки протрите пластины насухо и нанесите антикоррозионное защитное покрытие, особенно для агрегатов, хранящихся вне резервуаров машины в течение длительного времени.
Периодически проверяйте плоскостность и состояние установочных отверстий пластин, работающих в условиях тяжелых многоэлектродных нагрузок. Своевременно снимайте с эксплуатации компоненты с явными вмятинами или очагами коррозии. Соблюдение стандартизированных рабочих правил защищает целостность исходных данных, обеспечивает согласованность координат нескольких электродов и снижает процент брака при массовом производстве пресс-форм с несколькими полостями.
новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

- View as

Паллет R-Type 156 мм для электроэрозионной обработки для фиксации нулевой точки
JWGRIP, опытный поставщик, предоставляющий проверенные решения ODM для высокоточного электроэрозионного оборудования, предлагает 156-миллиметровый поддон EDM жесткой конструкции R-Type для крепления нулевой точки, ключевой компонент закупок для межпроцессного переноса электроэрозионного станка на средних и крупных предприятиях по изготовлению пресс-форм. Изготовленный из предварительно закаленной легированной стали, снятой с напряжений, он подвергается многоцикловой термостабилизации, обработке переходных канавок R-типа и сверхточному шлифованию по всей поверхности. Оснащенная архитектурой дренажа для отвода стружки для работы в резервуарах электроэрозионной обработки, ее уникальная R-образная канавка для снятия напряжения распределяет высокие локальные напряжения от повторяющихся циклов блокировки-разблокировки нулевой точки и подавляет микродеформацию фиксирующей опорной поверхности после длительной циклической работы.
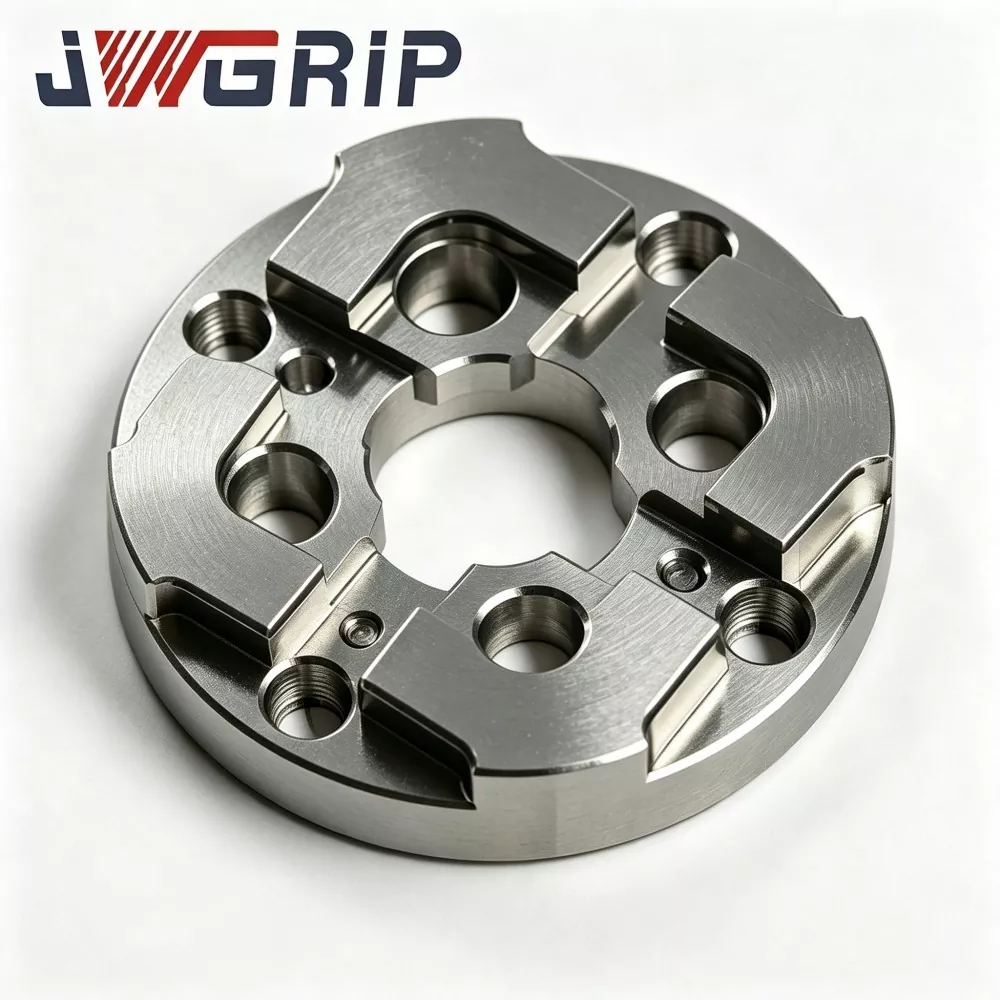
Центрирующая пластина нулевой точки EDM 75 мм
JWGRIP является профессиональным производителем и поставщиком 75-миллиметровой центрирующей пластины для электроэрозионной обработки с нулевой точкой в Китае, обеспечивая прямые поставки с завода и индивидуальную структурную корректировку для средних и крупных мастерских по изготовлению пресс-форм по всему миру. Это высокостабильное интегрированное приспособление для позиционирования базовой точки, специально разработанное для систем крепления нулевой точки для электроэрозионной обработки. Он объединяет усиленную антидеформационную структуру и высокоточный эталон соответствия нулевой точки в одном блоке, обеспечивая быстрое восстановление исходной точки во время частой замены вставки пресс-формы и многоэлектродной серийной обработки.
Центрирующая пластина для электроэрозионной обработки R-типа 54x54
JWGRIP является профессиональным производителем и поставщиком центрирующей пластины для электроэрозионной обработки R-типа 54x54 в Китае со стандартными спецификациями, полностью имеющимися на складе, и поддержкой глобальных оптовых заказов на компактные электроэрозионные станки и проекты мастерских прецизионных пресс-форм. Это износостойкий высокоточный встроенный эталонный прибор для позиционирования, специально разработанный для малогабаритного электроэрозионного оборудования, мини-электродных приспособлений и сценариев прецизионной обработки пресс-форм с несколькими полостями. Он объединяет оптимизированную структуру переходного позиционирования плеча R-типа и термически стабильные механические характеристики в единый блок, устраняя дефекты, связанные с легким экструзионным износом и сколами в углах традиционных прямоугольных миниатюрных центрирующих пластин.
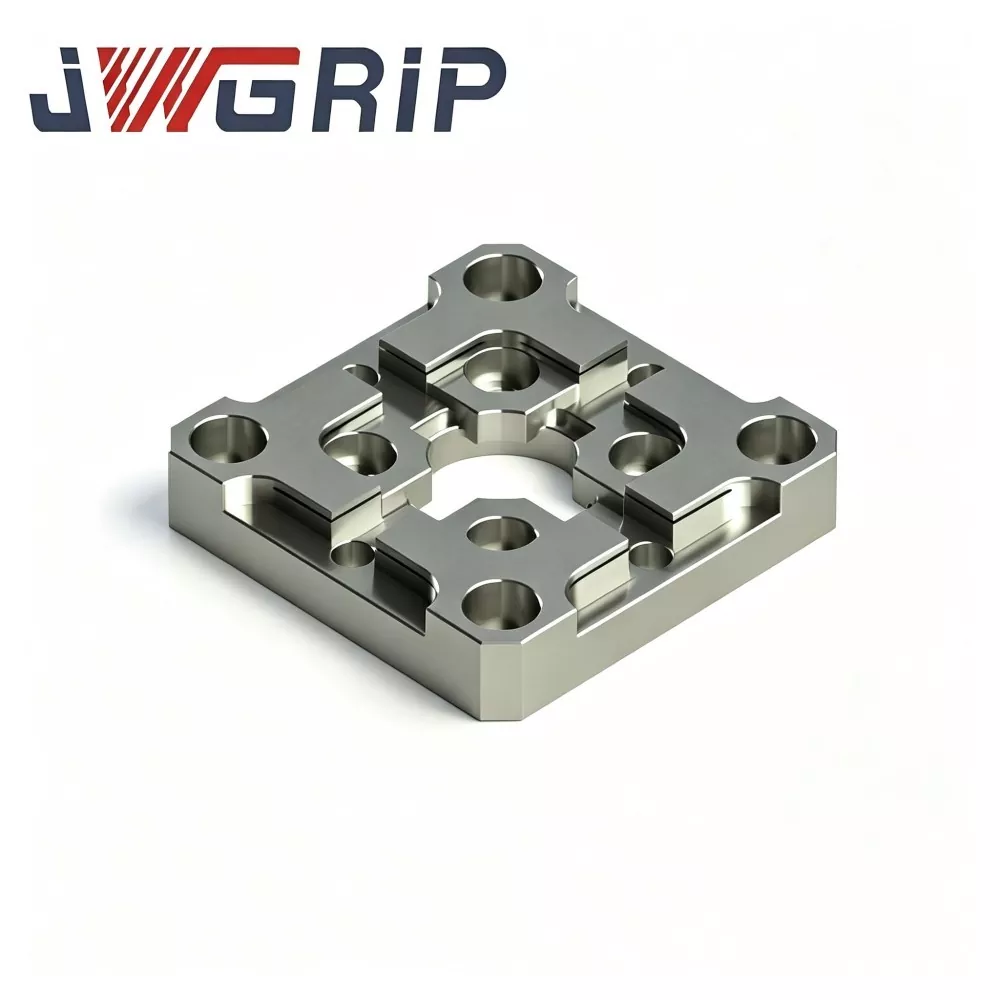
Центрирующая пластина для электроэрозионной обработки R-типа 70x70
JWGRIP является профессиональным производителем и поставщиком центрирующей пластины для электроэрозионной обработки R-типа 70x70 в Китае, обеспечивая прямую доставку с завода и индивидуальную модификацию конструкции для удовлетворения разнообразных требований к компоновке электроэрозионных приспособлений. Это высокоточное встроенное эталонное приспособление для позиционирования электродов, специально оптимизированное для цехов по изготовлению пресс-форм электроэрозионной обработки и ориентированное на быстрое центрирование и повторяющиеся задачи позиционирования электродов. Он объединяет переходную структуру внутренней фаски R-типа с распределением напряжений и сверхстабильные характеристики позиционирования эталона в одном компактном блоке, эффективно устраняя дефекты, связанные с износом острых кромок и смещением отсчета традиционных плоских центрирующих пластин.
JWGRIP является профессиональным производителем и поставщиком Центрирующие пластины R-типа в Китае. Мы тепло приветствуем вас в оптовой продаже высококачественной продукции с нашего завода по конкурентоспособной цене.
Новости Рекомендации