- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Профессиональный производитель электроэрозионной системы R-типа для прецизионной электроэрозионной обработки
Как опытный производитель, специализирующийся на системе электроэрозионной обработки R-Type,JWGRIPразрабатывает специальные патроны для электроэрозионной обработки, держатели электродов и центрирующие пластины с помощью нашей собственной команды исследований и разработок. Эта зажимная платформа представляет собой быстросъемное инструментальное решение, специально созданное для электроэрозионных станков, автоматических сменщиков электродов и круглосуточной обработки пресс-форм. Между тем, мы также поставляемСистема позиционирования нулевой точкии система быстрой смены рабочего места для ваших более широких потребностей в автоматизации с ЧПУ. Не стесняйтесь отправить запрос для получения ценового предложения и подробных спецификаций!
Где на самом деле теряется точность электродов?
В каждом литейном цеху известно, что качество полости зависит от точности электрода. Но точность на электроэрозионном станке не создается — она создается и зачастую теряется задолго до этого. Обычными точками потерь являются: отклонение зажима при установке заготовки электрода на станке с ЧПУ, ошибки измерения во время проверки, деформация во время обработки и смещение положения каждый раз при смене электрода на электроэрозионном столе.
Многие мастерские воспринимают эти потери как «нормальные производственные отклонения». В реальности они накапливаются: смещение 0,01 мм при прижиме, еще 0,02 мм при смене, и вскоре стенка полости перестает соответствовать 3D-модели — форма отправляется на доработку, и электрод приходится перепиливать.
Как профессиональные мастерские по изготовлению форм предотвращают эти накопленные потери? Они полагаются не только на навыки оператора. Они полагаются на систему крепления, которая обеспечивает идентичность исходной точки электрода от электродного станка с ЧПУ до стола электроэрозионной обработки.
Технологический процесс
Обработка электродов на станке с ЧПУ: заготовка электрода закрепляется в электрододержателе типа R. Поскольку держатель автоматически центрирует заготовку, фрезерованный электрод находится концентрично относительно базовой точки с самого первого разреза. Для круглых графитовых или медных электродов цанга R-Type ER32 для электрододержателя EDM надежно удерживает хвостовик на оси.
Проверка и калибровка: готовый электрод перемещается на измерительную станцию с прикрепленным держателем. Используя калибровочный блок с ЧПУ R-типа для электроэрозионной обработки, оператор быстро проверяет исходные данные, поэтому каждый электрод несет в себе известную и проверенную ссылку на следующий шаг.
Черновая электроэрозионная обработка: электрод фиксируется в патроне электроэрозионного станка. Поскольку патрон возвращает каждый электрод в одно и то же положение, искра черновой обработки начинается именно там, где ее ожидает программа, цикл за циклом.
Чистовая электроэрозионная обработка: когда черновой электрод израсходован, чистовой электрод, закрепленный на том же стандартном держателе, попадает в ту же точку отсчета. Никаких повторных измерений, повторного обнуления, никаких догадок. Именно так стены полости сливаются без ступенек и почему качество отделки остается неизменным даже в поздние смены.
Основной принцип работы
Система крепления электроэрозионной обработки R-Type представляет собой стандартизированную быстросменную рабочую платформу для электроэрозионной обработки. В серию R входят патроны, держатели, удлинители, цанги и центрирующие пластины, которые фиксируются к одной универсальной базовой точке.
Конструкция стержня отделяет зажим от позиционирования: базовая точка фиксируется на станке, а держатель зажимается или освобождается за считанные секунды. Поскольку все компоненты используют одну и ту же ссылку, электроды можно быстро заменять без повторного зондирования или повторной установки нуля.
Вот почему система R-Type является стандартным выбором для работы с электродами в литейных цехах, автоматических сменщиках электродов и роботизированных электроэрозионных станках.
Практические стратегии
Как сократить переналадку с минут до секунд?
Для частой замены используйте пневматические быстрозажимные патроны. Пневматический электроэрозионный патрон R-Type D150 освобождается и фиксируется одним воздушным сигналом, что идеально подходит для электродов, которые заменяются несколько раз за смену.
Как сохранить резку на электроэрозионном станке во время подготовки следующего электрода?
Предварительно соберите электроды на запасных держателях на верстаке, а затем просто замените держатель на станке. Пневматический электроэрозионный патрон R-Type 9-в-1 позволяет подготавливать несколько электродов за одну установку, что существенно экономит время при работе с несколькими электродами.
Как адаптировать систему к существующему рабочему процессу?
Начните с одного патрона и набора держателей для наиболее распространенных размеров электродов, а затем постепенно расширяйте семейство держателей и центрирующих пластин.
Ключевые соображения
Вы обрабатываете большие или маленькие электроды?
Патроны D150 и D100 подходят для электродов среднего и большого размера; компактные держатели с центрирующими пластинами 54х54 или 70х70 подходят для более мелких высокоточных электродов.
Ручной или пневматический?
Модели с ручным управлением обеспечивают надежность и низкую стоимость по сравнению с обычными электроэрозионными станками; пневматические модели подготовят вас к автоматизации и роботизированной замене электродов.
Планируете автоматизировать позже?
Выбирайте пневматические патроны и поддоны с нулевой точкой прямо сейчас, чтобы ваш будущий робот или поддонная ячейка могли подключаться без необходимости перепроектирования.
Почему стоит выбрать JWGRIP?
JWGRIP — профессиональный производитель электроэрозионных станков. Установочные поверхности подвергаются точной шлифовке, а каждый патрон, держатель и центрирующая пластина перед отправкой проверяются на повторяемость, поэтому компоненты из разных партий остаются взаимозаменяемыми.
Мы поставляем полные комплекты типа R — патрон, держатель, удлинитель, цангу и центрирующую пластину — из одного источника, что исключает проблемы несоответствия интерфейсов.
Мы поддерживаем нестандартные размеры и специальную геометрию, а наши инженеры помогут вам подобрать компоненты в соответствии с моделью вашего электроэрозионного станка и типом электродов.
Типичные сценарии применения
Электроэрозионная обработка синкеров для литьевых форм, форм для литья под давлением и полостей штамповочных форм.
Многоэлектродная последовательная эрозионная обработка, требующая согласованности исходных данных между черновыми и чистовыми процедурами.
Цеха по обработке пресс-форм готовятся к созданию полуавтоматических или полностью автоматических электроэрозионных производственных ячеек.
Работы по предварительной калибровке электродов выполняются на вспомогательном оборудовании с ЧПУ.
новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

- View as

Паллет R-Type 156 мм для электроэрозионной обработки для фиксации нулевой точки
JWGRIP, опытный поставщик, предоставляющий проверенные решения ODM для высокоточного электроэрозионного оборудования, предлагает 156-миллиметровый поддон EDM жесткой конструкции R-Type для крепления нулевой точки, ключевой компонент закупок для межпроцессного переноса электроэрозионного станка на средних и крупных предприятиях по изготовлению пресс-форм. Изготовленный из предварительно закаленной легированной стали, снятой с напряжений, он подвергается многоцикловой термостабилизации, обработке переходных канавок R-типа и сверхточному шлифованию по всей поверхности. Оснащенная архитектурой дренажа для отвода стружки для работы в резервуарах электроэрозионной обработки, ее уникальная R-образная канавка для снятия напряжения распределяет высокие локальные напряжения от повторяющихся циклов блокировки-разблокировки нулевой точки и подавляет микродеформацию фиксирующей опорной поверхности после длительной циклической работы.
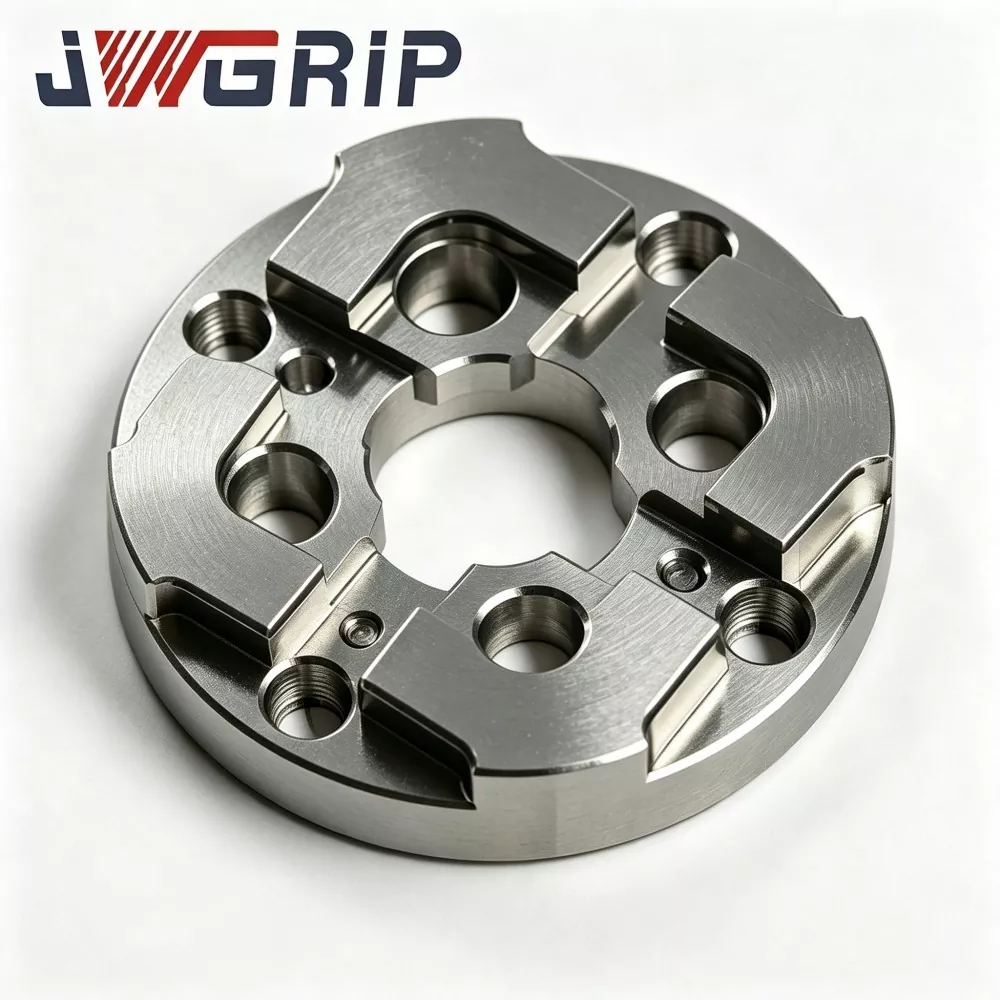
Центрирующая пластина нулевой точки EDM 75 мм
JWGRIP является профессиональным производителем и поставщиком 75-миллиметровой центрирующей пластины для электроэрозионной обработки с нулевой точкой в Китае, обеспечивая прямые поставки с завода и индивидуальную структурную корректировку для средних и крупных мастерских по изготовлению пресс-форм по всему миру. Это высокостабильное интегрированное приспособление для позиционирования базовой точки, специально разработанное для систем крепления нулевой точки для электроэрозионной обработки. Он объединяет усиленную антидеформационную структуру и высокоточный эталон соответствия нулевой точки в одном блоке, обеспечивая быстрое восстановление исходной точки во время частой замены вставки пресс-формы и многоэлектродной серийной обработки.
Центрирующая пластина для электроэрозионной обработки R-типа 54x54
JWGRIP является профессиональным производителем и поставщиком центрирующей пластины для электроэрозионной обработки R-типа 54x54 в Китае со стандартными спецификациями, полностью имеющимися на складе, и поддержкой глобальных оптовых заказов на компактные электроэрозионные станки и проекты мастерских прецизионных пресс-форм. Это износостойкий высокоточный встроенный эталонный прибор для позиционирования, специально разработанный для малогабаритного электроэрозионного оборудования, мини-электродных приспособлений и сценариев прецизионной обработки пресс-форм с несколькими полостями. Он объединяет оптимизированную структуру переходного позиционирования плеча R-типа и термически стабильные механические характеристики в единый блок, устраняя дефекты, связанные с легким экструзионным износом и сколами в углах традиционных прямоугольных миниатюрных центрирующих пластин.
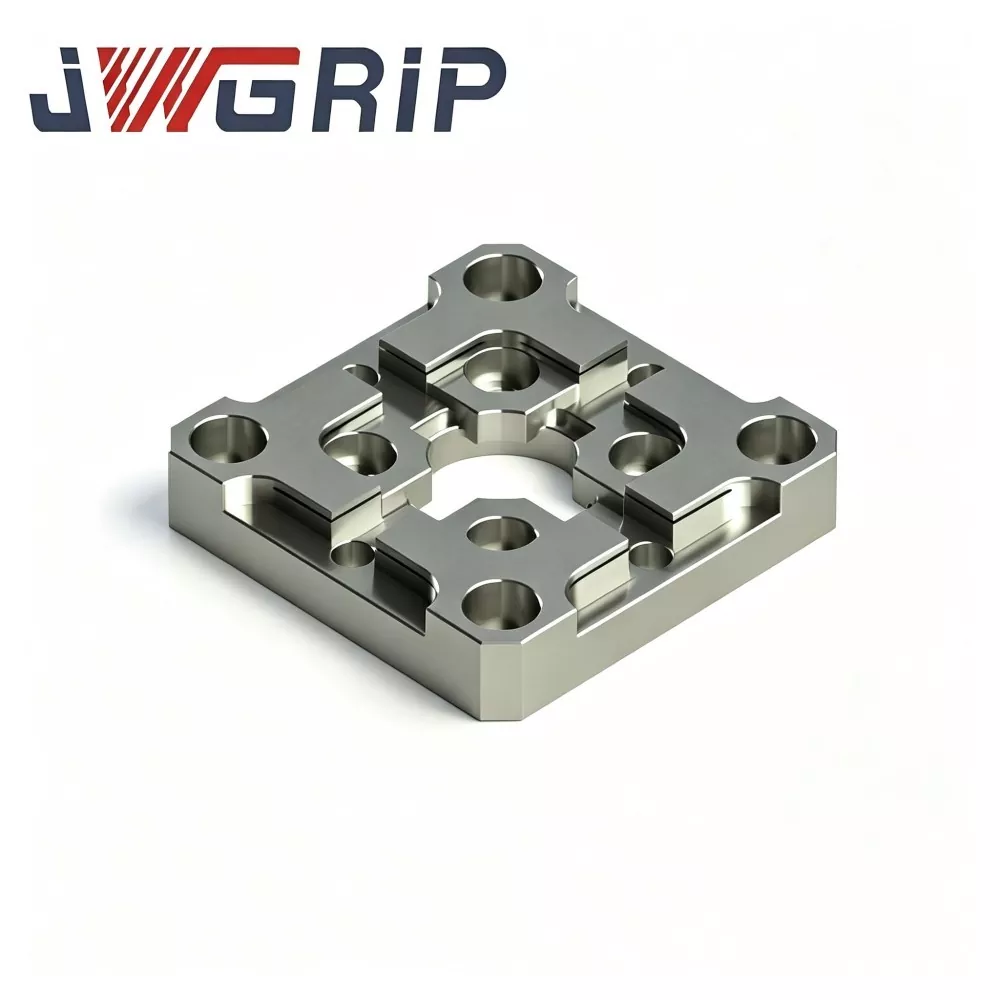
Центрирующая пластина для электроэрозионной обработки R-типа 70x70
JWGRIP является профессиональным производителем и поставщиком центрирующей пластины для электроэрозионной обработки R-типа 70x70 в Китае, обеспечивая прямую доставку с завода и индивидуальную модификацию конструкции для удовлетворения разнообразных требований к компоновке электроэрозионных приспособлений. Это высокоточное встроенное эталонное приспособление для позиционирования электродов, специально оптимизированное для цехов по изготовлению пресс-форм электроэрозионной обработки и ориентированное на быстрое центрирование и повторяющиеся задачи позиционирования электродов. Он объединяет переходную структуру внутренней фаски R-типа с распределением напряжений и сверхстабильные характеристики позиционирования эталона в одном компактном блоке, эффективно устраняя дефекты, связанные с износом острых кромок и смещением отсчета традиционных плоских центрирующих пластин.

Калибровочный блок с ЧПУ R-типа для электроэрозионной обработки
JWGRIP, надежный прямой завод и профессиональный экспортер прецизионных принадлежностей для электроэрозионной обработки, поставляет высокоточные калибровочные блоки с ЧПУ R-типа для электроэрозионной обработки, оптовые заказы и индивидуальные проекты на основе чертежей. Этот калибровочный блок, изготовленный из стабилизированной инструментальной стали со старением для снятия напряжений, многогранным фрезерованием на станке с ЧПУ и сверхточным шлифованием поверхности, сохраняет стабильную геометрическую точность при частых колебаниях температуры и многократном контакте с датчиком. Уникальный закругленный опорный угол R-типа снижает риск износа острой кромки и обеспечивает повторяемые данные смещения координат.

Пневматическое дышло R-типа для электрододержателя EDM
JWGRIP является профессиональным производителем и поставщиком пневматического дышла R-типа для держателей электродов электроэрозионной обработки в Китае, со стандартными спецификациями, полностью имеющимися на складе, и принимающими глобальные оптовые заказы на проекты автоматизированных интеллектуальных мастерских по изготовлению пресс-форм. Это высоконадежный интегрированный пневматический тянущий компонент, специально разработанный для беспилотных автоматизированных линий электроэрозионной обработки. Он объединяет оптимизированную структуру передачи усилия со сбалансированным напряжением R-типа и высокопрочные антикоррозионные механические характеристики в одном устройстве, устраняя ослабление напряжения, локальную концентрацию напряжений и легкие дефекты износа, как в традиционных дышлах с прямым корпусом.
JWGRIP является профессиональным производителем и поставщиком Система крепления электроэрозионной обработки R-типа в Китае. Мы тепло приветствуем вас в оптовой продаже высококачественной продукции с нашего завода по конкурентоспособной цене.
Новости Рекомендации