- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Серия высокопроизводительных паллет с нулевой точкой для прецизионного крепления
Являясь профессиональным производителем паллет серии Zero Point, JWGRIP проводит независимые исследования и разработки, а также строгую проверку номинальной нагрузки для определения местоположения поддонов, центрирования держателей и приспособлений для выравнивания. Эта линия несущей аппаратуры специально создана для цехов, которым требуется быстрая замена оснастки, автономная предварительная настройка и беспроблемная передача заготовок между обрабатывающими центрами. Помимо этой серии мы также предлагаемСерия зажимных патронов с нулевой точкойи серия позиционирования нулевой точки UPC для полной конфигурации нулевой точки, обеспечивающей плавное наследование исходных данных при автономной настройке и рабочих процессах обработки заготовок на нескольких станках.
Реальные болевые точки
В смешанном производстве шпиндель является самым дорогим активом, однако он часто ждет. По окончании работы оператор останавливает станок, снимает старое приспособление, прикручивает новое, набирает его, щупает исходную точку и только затем снова приступает к резке. В течение всей этой последовательности шпиндель ничего не производит, но машина по-прежнему потребляет площадь, мощность и рабочую силу.
Большинство менеджеров измеряют скорость резания, но забывают о частоте настройки. Машина, которая режет быстро, но простаивает между работами, обеспечивает гораздо меньшую реальную производительность, чем более медленная машина, которую редко останавливают. Как это решают профессиональные магазины? Они не покупают сначала более быстрые шпиндели, а перестраивают рабочий процесс настройки.
Ключевой трюк — сдвиг во времени: подготовьте следующее задание, пока текущее задание еще выполняется. Для этого требуется оборудование, позволяющее полностью предварительно собрать приспособления и заготовки вне станка. И это оборудование — именно то, что обеспечивает линия доставки на базе поддонов.
Рабочий процесс
Предварительная настройка в автономном режиме: пока машина все еще выполняет текущую работу, оператор устанавливает приспособления и заготовки на запасные поддоны на верстаке, проверяет выравнивание и сверяет исходные данные.
Быстрая замена на станке: по окончании текущей работы готовый поддон высвобождается, а предварительно загруженный поддон за считанные секунды падает на патрон. Машина практически сразу запускает следующую программу.
Параллельная обработка: пока машина режет задание B, оператор готовит задание C на другом поддоне. Время настройки больше не блокирует время резки; они работают параллельно, а не последовательно.
Результат измерим: меньше простоев станков, более высокая загрузка шпинделя, меньшие затраты на смену партии и более стабильное качество деталей, поскольку каждый поддон возвращается к одной и той же исходной точке, а не выравнивается вручную.
Различные конфигурации поддонов
Автоматизированный поддон с нулевой точкой и механическим патроном: для автоматических ячеек и роботизированной загрузки: встроенный держатель с силовым зажимом позволяет роботу захватывать, размещать и фиксировать поддоны без ручной помощи; лучше всего подходит для пробежек при выключенном свете и переключения на высокие частоты.
Паллета с двумя центральными нулевыми точками для обработки на станках с ЧПУ: для коробчатых и симметричных заготовок средней формы: двухточечная схема расположения уравновешивает усилие зажима и сохраняет устойчивость заготовок среднего размера при тяжелом фрезеровании.
Четырехцентровый поддон с нулевой точкой для приспособления с ЧПУ: для изготовления приспособлений с несколькими станциями: четыре установочных центра равномерно распределяют нагрузку, поддерживая более крупные крепежные пластины и установки из нескольких заготовок за один цикл.
Выравнивающий паллет MTS для системы позиционирования нулевой точки: для работ, требующих проверки исходных данных перед обработкой: функция выравнивания позволяет быстро проверять и корректировать привязку паллеты, что идеально подходит для высокоточного запуска первого изделия.
Рекомендации по планированию
1. Сколько поддонов вам действительно нужно?
Начните с количества работ, которые вы меняете в день, плюс одного или двух запасных, затем увеличивайте пул по мере стандартизации большего количества работ на поддонах.
2.Как обрабатывать заготовки разных размеров при ограниченном запасе поддонов?
Используйте многоцентровые поддоны для мелких деталей (несколько деталей на поддоне) и одноместные поддоны для больших заготовок, чтобы один небольшой пул охватывал широкий диапазон размеров.
3.Как защитить свои инвестиции в случае последующей замены оборудования?
Следите за тем, чтобы стандарты поддонов соответствовали серии вашего патрона и проверяйте совместимость интерфейса при покупке; Компания JWGRIP Engineering может проверить соответствие между поддонами и имеющимися у вас патронами.
Почему стоит выбратьJWGRIPкак твой партнер?
Наши установочные поддоны изготовлены из пластин из высокопрочного сплава с прецизионно отшлифованными опорными поверхностями, и каждый держатель перед отправкой проходит проверку центрирования и плоскостности, поэтому детали партии остаются неизменными.
Мы поддерживаем индивидуальные схемы отверстий, схемы резьбы и контуры поддонов в соответствии с вашими чертежами приспособлений или спецификациями станочного стола.
Наша команда разработчиков поможет вам комбинировать поддоны с зажимными патронами нулевой точки, серией позиционирования нулевой точки UPC и компонентами системы быстрой смены рабочей точки, чтобы вся конфигурация нулевой точки работала как одна надежная система.
Гарантия качества и инженерная поддержка
Каждый поддон поставляется с записями о проверке размеров, и наша команда послепродажного обслуживания следит за отзывами об использовании на местах, чтобы постоянно совершенствовать конструкции носителей.
Независимо от того, стандартизируете ли вы одну машину или проводите полную модернизацию цеха, JWGRIP предоставит документацию, руководство по установке и оперативное техническое реагирование, чтобы ваше производство работало.
Свяжитесь с нами, чтобы сообщить размер вашего рабочего стола, детали шпинделя и типичный набор деталей; мы подтвердим размеры поддонов, количество и стандарты взаимодействия.
новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

- View as
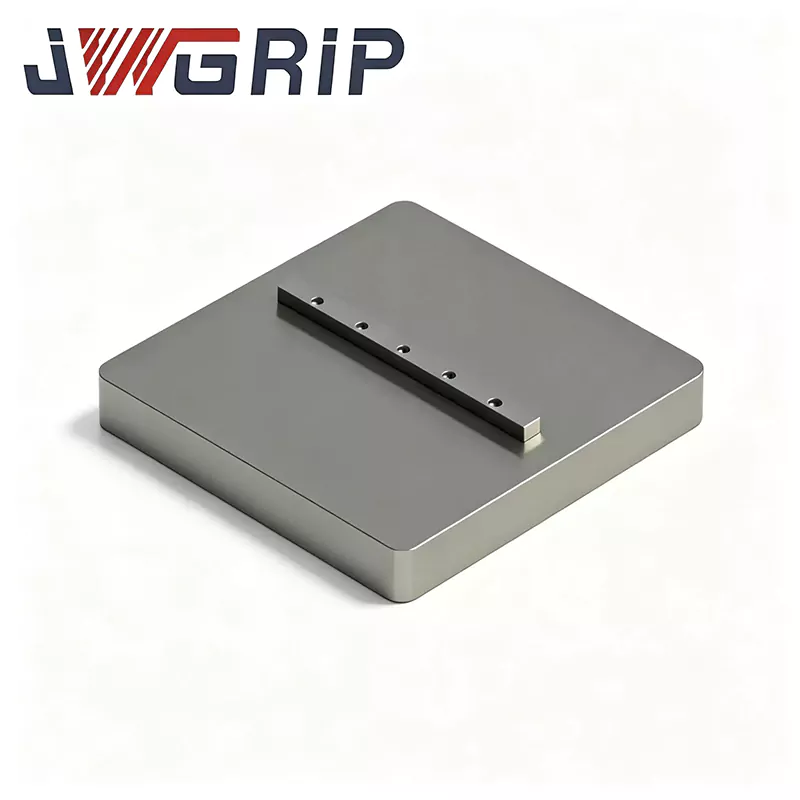
Поддон для выравнивания MTS для системы позиционирования нулевой точки
JWGRIP является производителем и поставщиком профессиональных палет MTS для системы позиционирования нулевой точки в Китае. Это специализированное вспомогательное прецизионное измерительное приспособление, принадлежащее к профессиональной серии паллет с нулевой точкой, предназначенное для стандартных систем позиционирования нулевой точки. Он служит специальным инструментом для калибровки и контроля вместо обычного зажимного приспособления для заготовок, уделяя особое внимание проверке точности, определению периодической точности и компенсации систематических ошибок для блоков позиционирования нулевой точки, что идеально соответствует ежедневным требованиям по техническому обслуживанию и управлению точностью в цехах механической обработки с ЧПУ.

Четырехцентровый поддон с нулевой точкой для приспособления с ЧПУ
JWGRIP является производителем и поставщиком профессиональных четырехцентровых поддонов с нулевой точкой для станков с ЧПУ в Китае. Четырехцентровый поддон с нулевой точкой принадлежит к серии поддонов с нулевой точкой и разработан для широко распространенных сценариев смешанного производства с высоким уровнем смешивания и низкими объемами, преобладающих в современной обрабатывающей промышленности. Добро пожаловать, чтобы узнать!
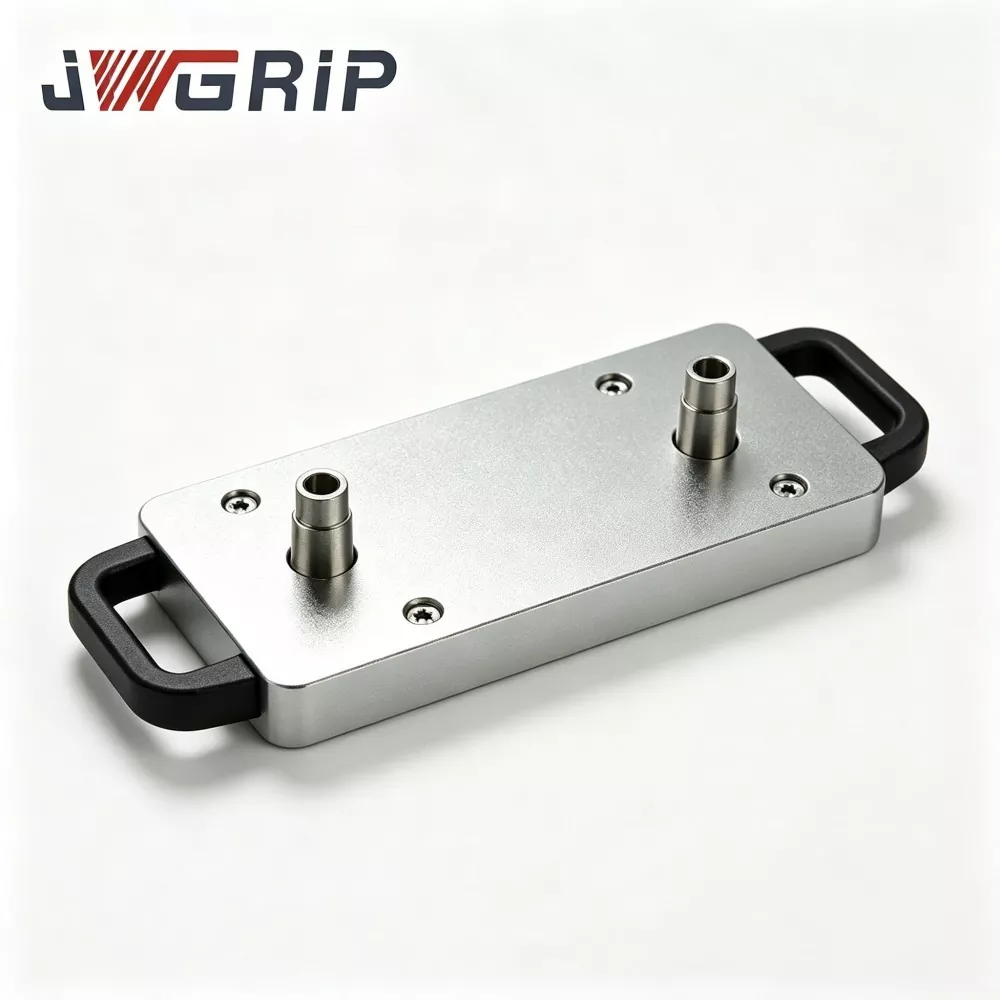
Двухцентровый поддон с нулевой точкой для обработки на станках с ЧПУ
JWGRIP является производителем и поставщиком профессиональных двухцентровых поддонов с нулевой точкой для обработки на станках с ЧПУ в Китае. Являясь базовой моделью серии премиальных паллет с нулевой точкой, двухцентровая паллета с нулевой точкой типа 200 профессионально спроектирована для стандартизированной и высокоэффективной обработки парных и симметричных заготовок. Он широко применим к сценариям массового производства симметричных деталей в производстве гидравлических компонентов, производстве новых энергетических автозапчастей и производстве пресс-форм, охватывая парные блоки гидравлических клапанов, корпуса аккумуляторов, вставки в пресс-формы и другие типичные симметричные детали.
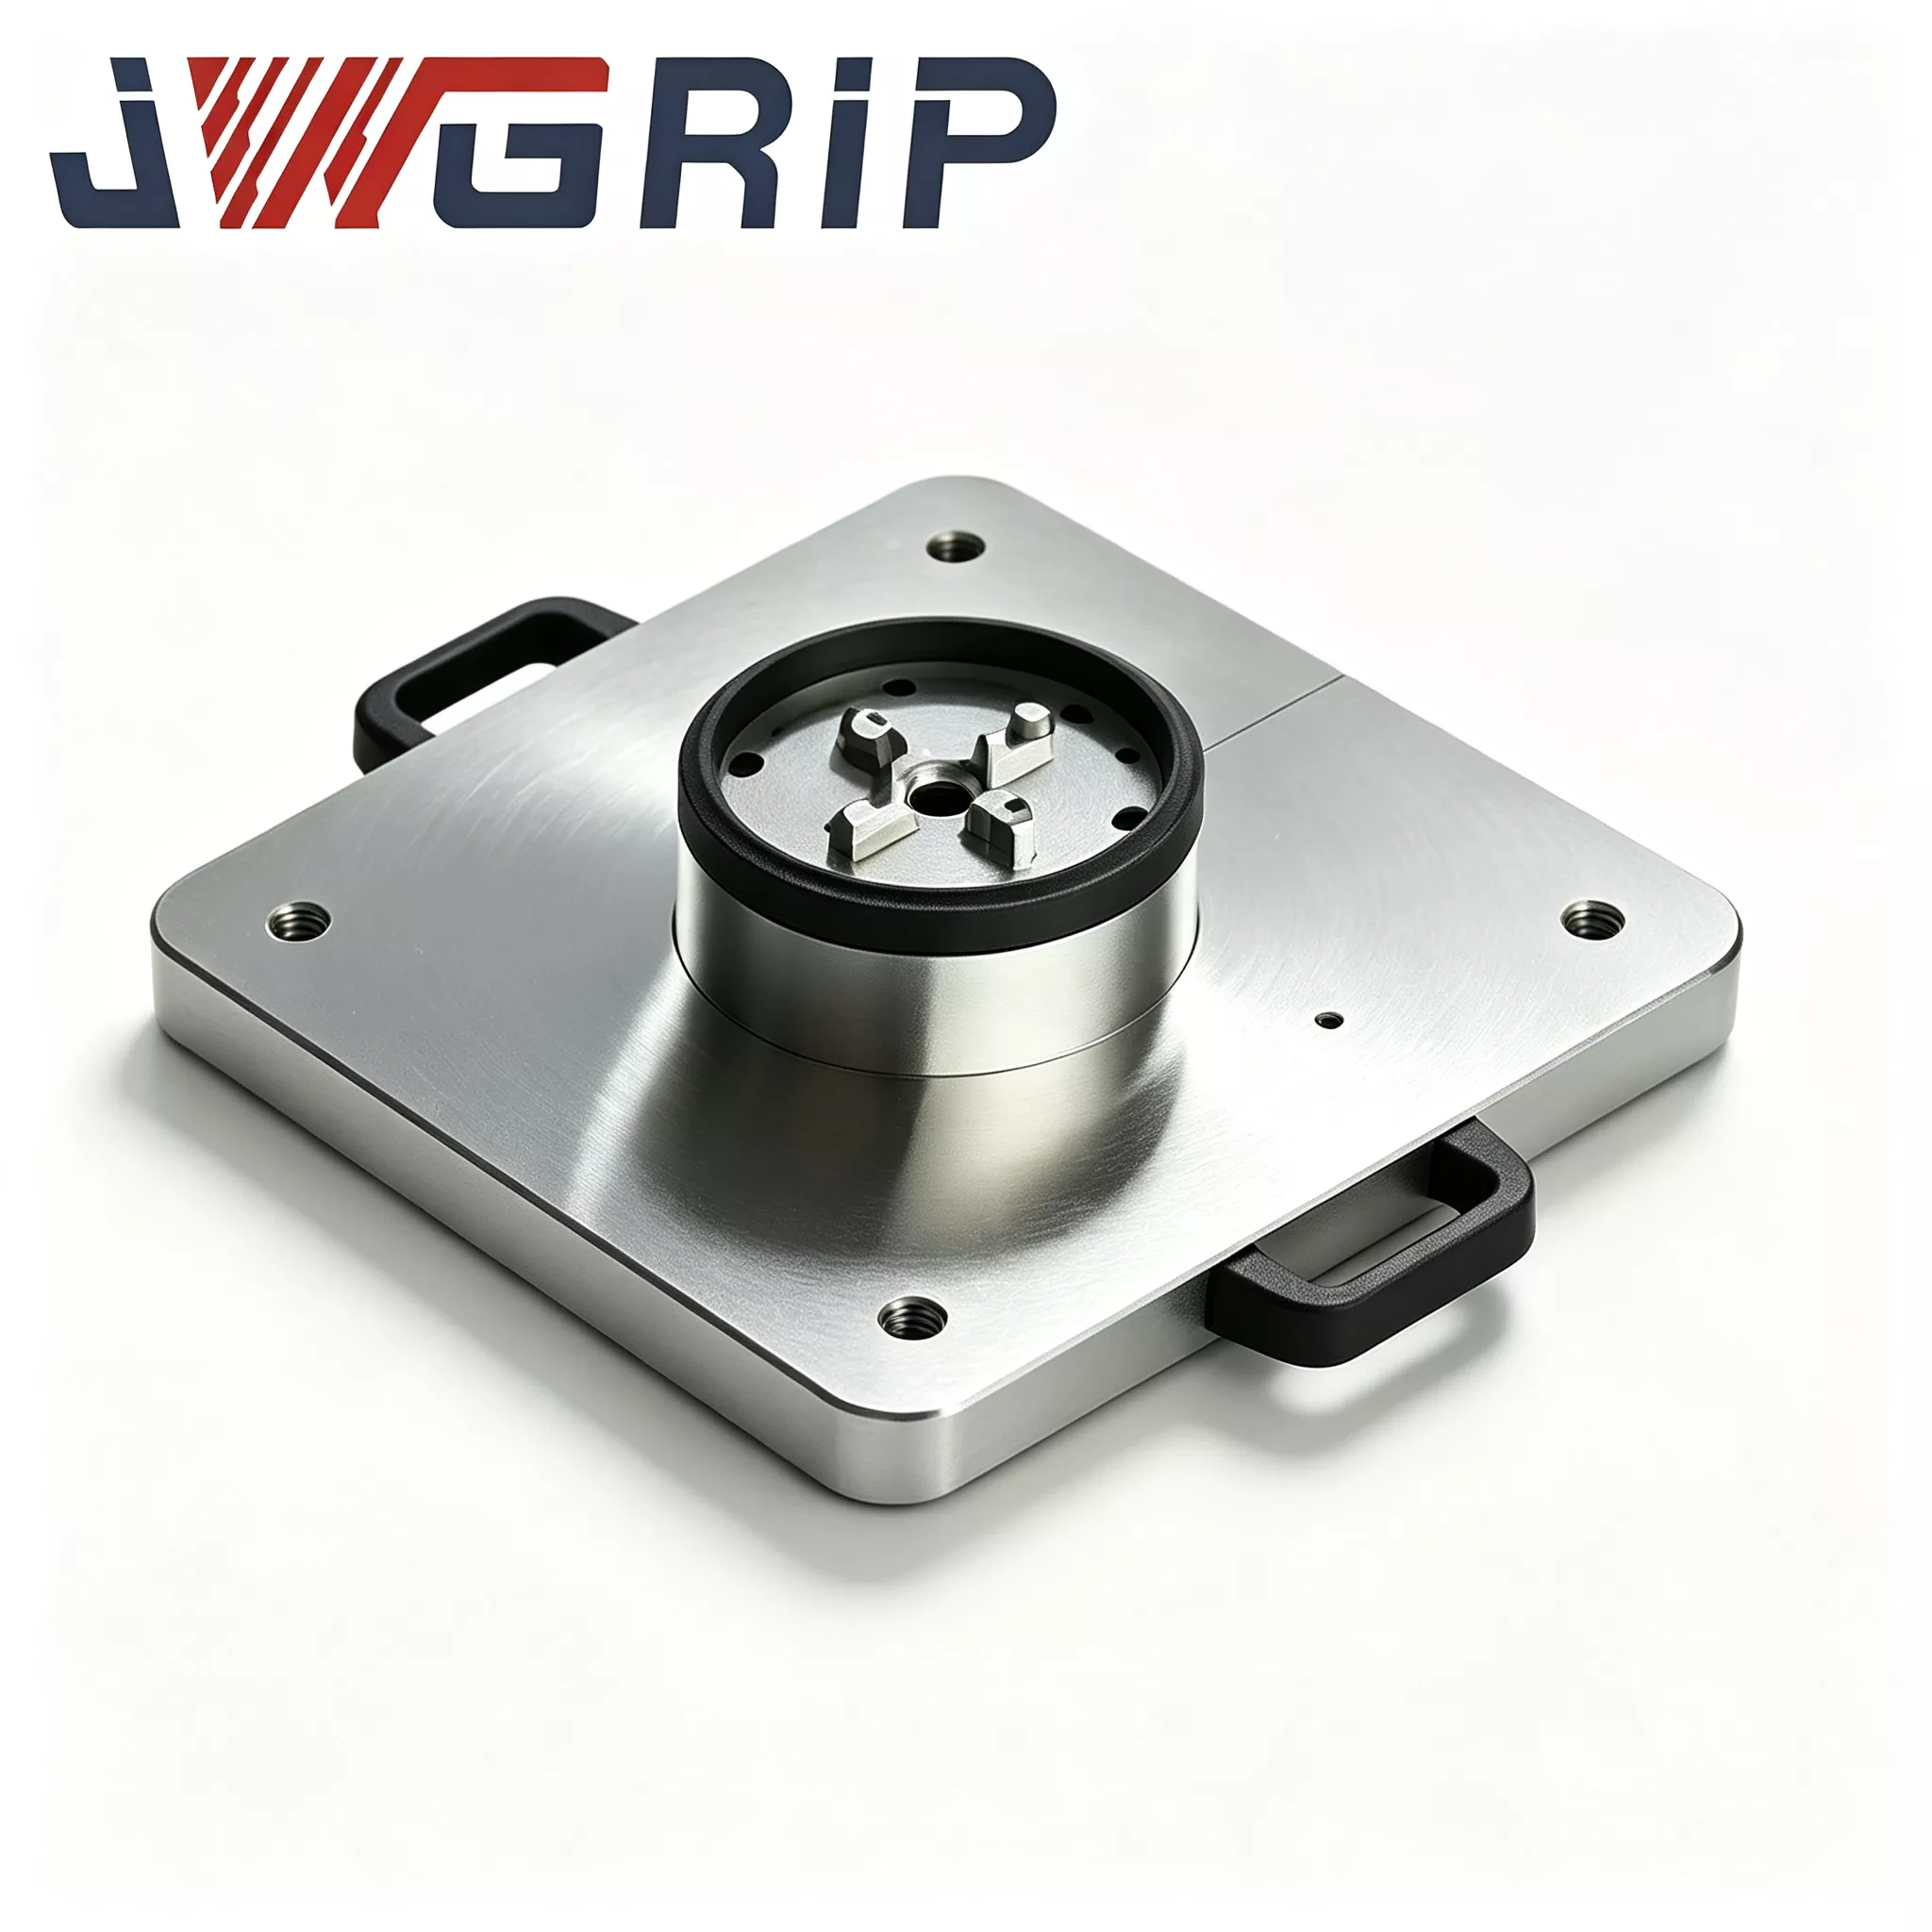
Автоматизированный поддон с нулевой точкой и силовым патроном
JWGRIP является производителем и поставщиком профессиональных автоматизированных поддонов с нулевой точкой и силовым патроном в Китае. Это интегрированное приспособление для позиционирования нулевой точки, специально разработанное для гибких автоматических производственных линий с ЧПУ. Он объединяет опорный компонент позиционирования нулевой точки и блок силовой пневматической фиксации патрона в одном устройстве, устраняя необходимость приобретения дополнительных многослойных переходных пластин или отдельных приспособлений для патрона. Его можно установить и закрепить непосредственно на рабочем столе станка и подключить к захватам промышленного робота.
JWGRIP является профессиональным производителем и поставщиком Серия поддонов нулевой точки в Китае. Мы тепло приветствуем вас в оптовой продаже высококачественной продукции с нашего завода по конкурентоспособной цене.
Новости Рекомендации