- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Производитель самоцентрирующихся тисков с круглым основанием для прецизионного крепления
Являясь поставщиком оригинального оборудования самоцентрирующихся тисков с круглым основанием,JWGRIPпроизводит литые кованые корпуса с круглым основанием, губки с широким раскрытием и вращающиеся соединительные фланцы с нулевой точкой с проверкой повторяемости вращения для цехов пятиосной обработки и интеграторов приспособлений с частой угловой индексацией заготовок. Это зажимное приспособление с круглым основанием позволяет переориентировать заготовку, не снимая ее с приспособлений.
Он может образовывать универсальные зажимные станции в сочетании с самоцентрирующими тисками для тяжелых условий эксплуатации серии H125 иСерия поддонов нулевой точки, включая тяжелое фрезерование с фиксированной ориентацией и индексированную угловую обработку нескольких поверхностей. Во время производства осуществляется строгий контроль размеров по круговому биению и синхронизации кулачков.
Распространенные недостатки приспособлений
Многие пятиосные мастерские полагаются на тиски с квадратным основанием для работы по угловой индексации. Тиски с квадратным основанием требуют от операторов разжима, повторного вращения и повторного набора шкалы всего приспособления всякий раз, когда требуется новый угол заготовки. Эта повторяющаяся регулировка требует большого количества ценного машинного времени и ручного труда.
Какой риск ручная переиндексация принесет компонентам серийного производства?
Каждый раз, когда вы отпускаете и меняете положение приспособления, может возникнуть новая ошибка позиционирования. Совокупное угловое отклонение приведет к смещению элементов нескольких поверхностей, в результате чего появятся несоответствующие детали, которые не смогут соответствовать требованиям геометрических допусков чертежа.
Как магазины могут сократить объем работы с ручными индикаторами для углового позиционирования?
Некоторые фабрики используют поворотные столы в сочетании с обычными тисками с плоским основанием. Эта комбинация значительно увеличивает общую высоту штабеля. Чрезмерная общая высота повышает вероятность столкновения инструментов и снижает эффективное перемещение по оси Z, доступное для фактического удаления материала.
Является ли зажим с круглым основанием полезным только для непрерывной ротационной обработки?
Совсем наоборот. В большинстве практических производственных сценариев используются дискретные операции индексации и блокировки. Круглое основание позволяет операторам устанавливать несколько фиксированных рабочих углов, жестко фиксировать конструкцию и выполнять стабильное фрезерование или сверление без непрерывного вращения во время циклов резания.
Функциональные различия
Самоцентрирующиеся тиски с круглым основанием и широким диапазоном зажима: обеспечивают очень широкий диапазон раскрытия губок, сохраняя при этом вращательную способность с круглым основанием. Он подходит для заготовок различных размеров: от небольших компактных заготовок до заготовок относительно широкого профиля. Операторы могут обрабатывать детали различных размеров, не заменяя часто весь узел тисков.
Самоцентрирующиеся тиски с круглым основанием для тяжелых условий эксплуатации для 5-осевой обработки: имеют утолщенную круглую базовую конструкцию и усиленный внутренний механизм блокировки. Он выдерживает мощные силы резания, возникающие при пятиосном фрезеровании с большим съемом материала. После индексации угла фиксирующая структура устраняет микровибрацию, которая в противном случае могла бы ухудшить качество поверхности.
Высокоточные самоцентрирующиеся тиски с круглым основанием с ЧПУ: оптимизированы для высокоточных работ с критическими допусками. Строгий контроль кругового биения и тщательно обработанные синхронные компоненты кулачков сохраняют минимальное отклонение центрирования даже после десятков циклов индексации и фиксации. Он подходит для изготовления деталей, связанных с пресс-формами, и производства прецизионных механических компонентов.
Руководство по эксплуатации
Как сбалансировать вращательную гибкость и жесткость статического состояния после индексации? Возможность свободного вращения ничего не значит, если устройство не может надежно зафиксироваться после достижения заданного угла. Всегда выполняйте полный блокирующий момент перед началом любого прохода резки. Частичная блокировка приведет к небольшому угловому смещению под режущей нагрузкой.
Какие ошибки часто возникают при сочетании оборудования с круглым основанием и инструмента с нулевой точкой? Пользователи иногда путают вращательную функцию самих тисков с вращательным движением от осей стола станка. Круглое основание обеспечивает ручную настройку угла на уровне приспособления; он не заменяет родные поворотные оси пятиосного станка. Неправильное понимание этой функции приведет к созданию неправильных эталонных настроек программирования.
Как выбрать конфигурацию челюстей для установок с поворотным основанием? Твердые губки хорошо подходят для обычных симметричных цельных заготовок. При захвате литых или кованых деталей неправильной формы следует использовать обрабатываемые вставки с мягкими губками, чтобы создать соответствующие контуры контакта, предотвращая частичную точечную нагрузку во время зажима с поворотом.
Как построить зажимные станции смешанного типа с дополнительным крепежным оборудованием?
Какие сценарии применения подходят для совместного использования с самоцентрирующими тисками для тяжелых условий эксплуатации серии H125?
Заводы, получающие смешанные заказы, могут оборудовать некоторые машинные позиции агрегатами с круглым основанием для работ с индексацией под разными углами, а другие станции - сверхмощными тисками с квадратным основанием для фрезерования с фиксированной ориентацией и высоким усилием. Этот макет оптимизирует распределение ресурсов для входящей работы смешанного заказа.
Какие практические преимущества дает сочетание с серией поддонов Zero Point?
Тиски с круглым основанием можно устанавливать на поддоны за пределами рабочей зоны станка. Операторы завершают зажим заготовки и предварительную настройку угла на столе, а затем переносят всю сборку на установочные патроны со стороны станка. Это значительно сокращает время установки и индексации на компьютере.
Какие риски, связанные с весом, необходимо предотвратить?
Круглое основание добавляет дополнительную структурную массу. Рассчитайте общую совокупную массу тисков плюс необработанную заготовку. Убедитесь, что полезная нагрузка поворотного стола станка и номинальная нагрузка на поддон никогда не превышаются. Перегрузка повредит точности стола станка и ускорит механический износ.
Особенности материала и изготовления
Круглый базовый корпус изготовлен из литой кованой легированной стали. Вращающиеся сопрягаемые поверхности проходят многоступенчатую прецизионную шлифовку для контроля погрешности круглого биения. Внутренние компоненты индексного замка изготовлены из науглероженной и закаленной стали, чтобы противостоять износу в результате повторяющихся циклов регулировки угла. Узлы синхронной передачи кулачков сохраняют стабильную производительность самоцентрирования независимо от положения вращения основания.
Перед тем как покинуть производственный цех, каждое готовое изделие проходит проверку биения, проверку точности центрирования и прочность фиксации. Размеры монтажного фланца обеспечивают совместимость с основными интерфейсами поддонов с нулевой точкой.
Настраиваемые параметры включают измененные пределы открытия губок, круглые основания специальной высоты и нестандартное расположение монтажных отверстий, чтобы удовлетворить уникальные требования к пятиосным приспособлениям.
Операционные примечания
В течение производственных циклов в зазорах вращающихся сопряжений постепенно накапливается мелкая стружка и остатки охлаждающей жидкости. Остатки, попавшие между вращающимися контактными поверхностями, приведут к возникновению ошибки биения и ослабят герметичность фиксации. Невозможно пропустить регулярную очистку вращающихся интерфейсов при разборке. Даже хорошо изготовленное оборудование с круглым основанием будет страдать от снижения повторяемости углов, если в течение длительного непрерывного производства внутри вращающихся зазоров скапливается мусор.
новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

- View as
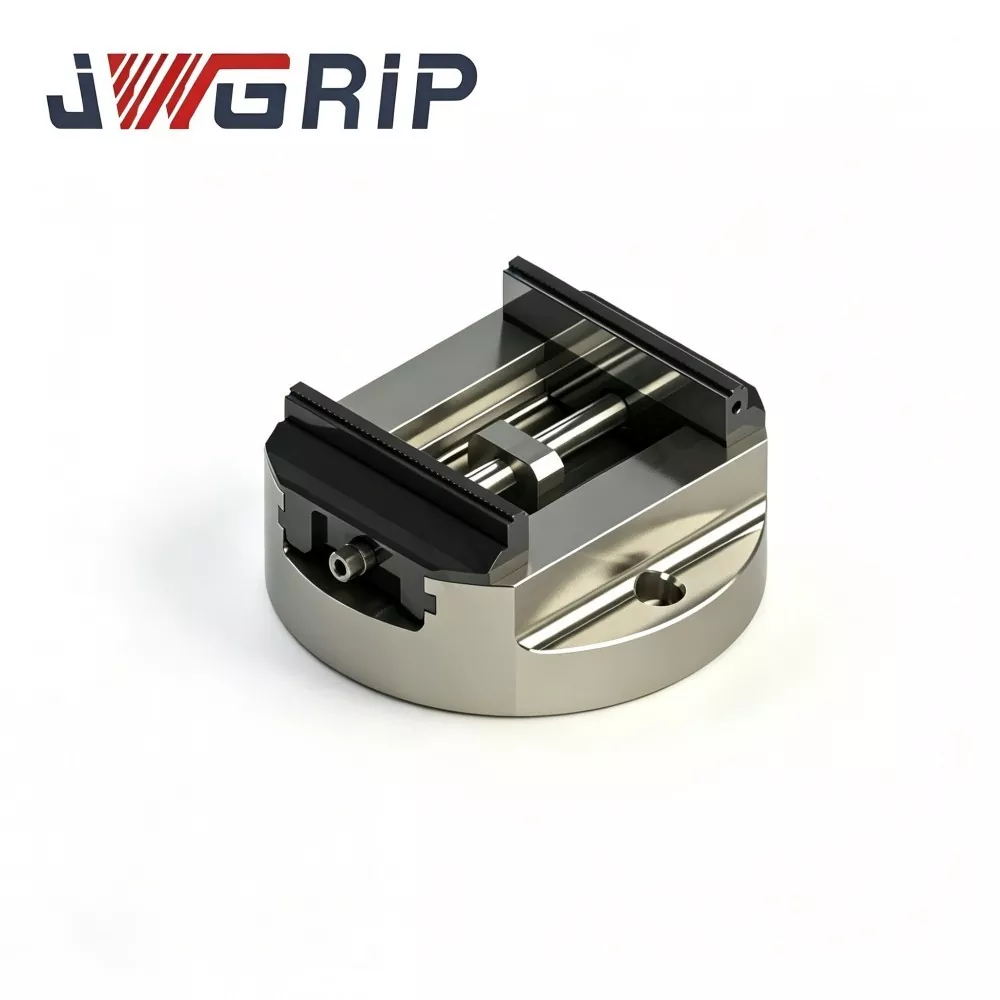
Высокоточные самоцентрирующиеся тиски с круглым основанием с ЧПУ
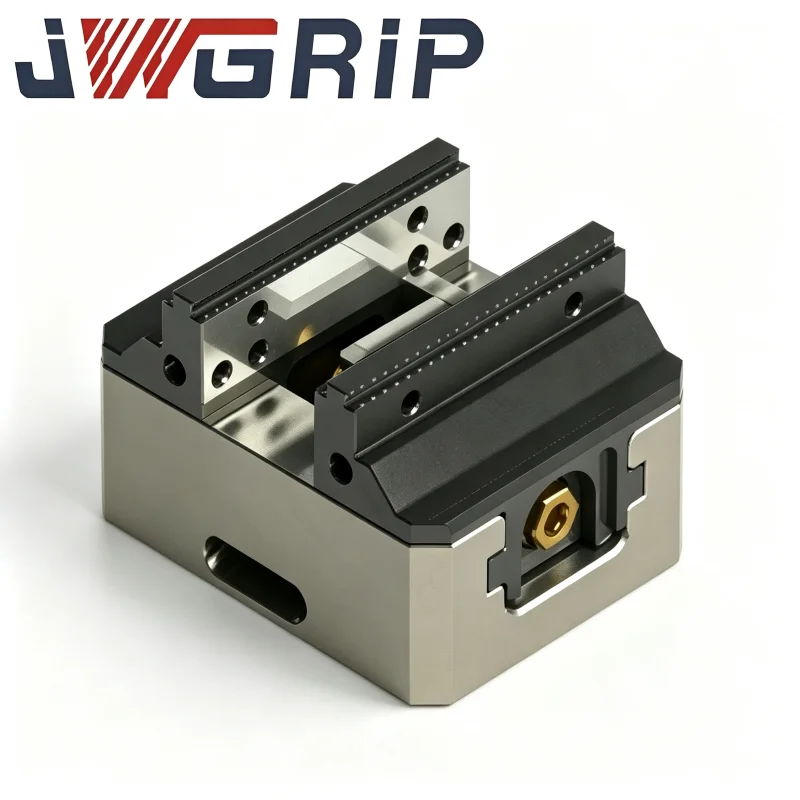
JWGRIP является профессиональным производителем и поставщиком индивидуальных высокоточных самоцентрирующихся тисков с круглым основанием для 5-осевой обработки в Китае. Стандартные модели полностью имеются на складе для быстрой доставки по всему миру. Это высокоточное интегрированное приспособление для крепления станков с ЧПУ, профессионально разработанное для 5-осевой и сложной многоосевой обработки с ЧПУ. Благодаря корпусу из ковкого чугуна премиум-класса и конструкции направляющей индукционной закалки он объединяет в одном интегрированном блоке сверхвысокую повторяемую производительность зажима, компактную, компактную компоновку и высокую стабильность резки.
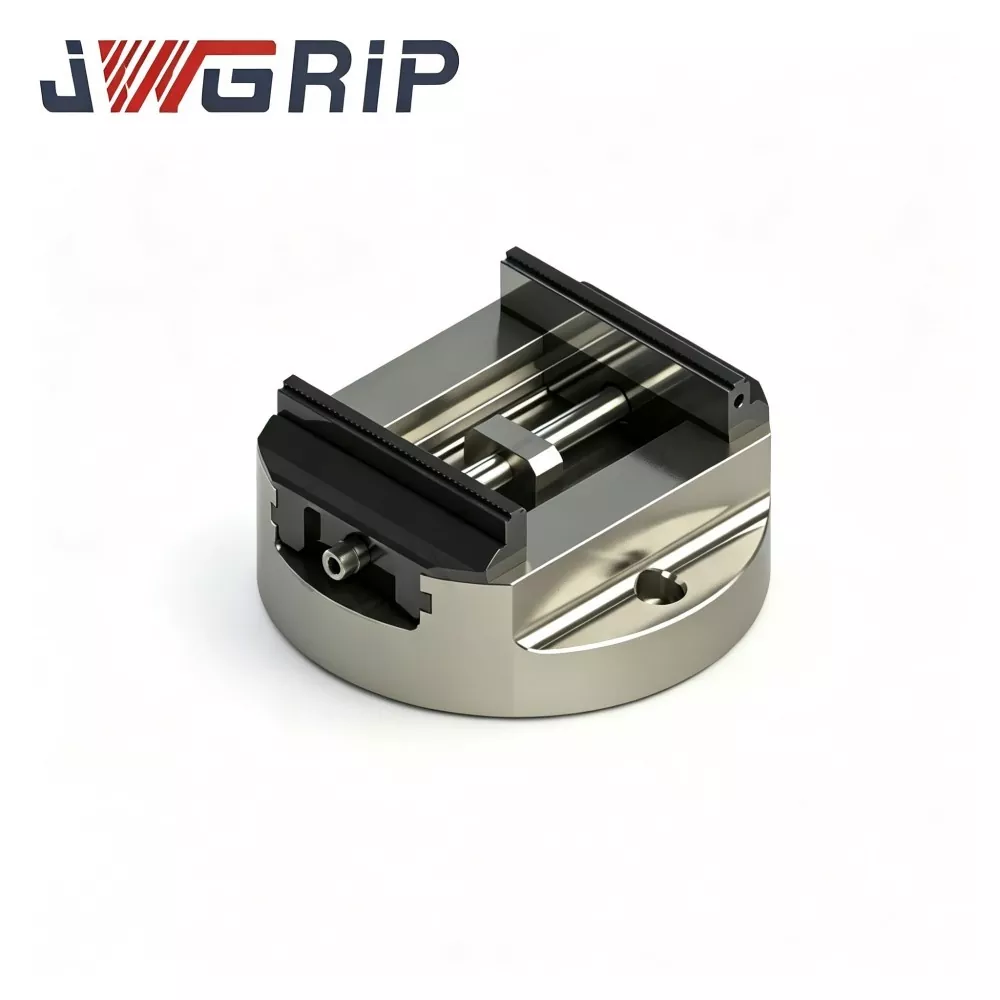
Сверхмощные самоцентрирующиеся тиски с круглым основанием для 5-осевой обработки
JWGRIP является профессиональным производителем и поставщиком сверхмощных самоцентрирующихся тисков с круглым основанием новой конструкции для 5-осевой обработки в Китае со стандартными спецификациями, которые полностью имеются на складе для своевременной поставки проекта. Это специально разработанное интегрированное зажимное приспособление высокой жесткости, профессионально оптимизированное для одновременной 5-осевой обработки с высокими нагрузками, обработки на люльке и с поворотным столом. Приняв модернизированную утолщенную круглую базовую конструкцию и изготовленную из высококачественных материалов и в соответствии со строгими стандартами промышленного производства, он объединяет высокую устойчивость к опрокидыванию, высокоэффективную установку заготовок и прочную модульную конструкцию в единый интегрированный блок.

Широкий диапазон зажима Самоцентрирующиеся тиски с круглым основанием
JWGRIP является профессиональным производителем и поставщиком самоцентрирующихся тисков с круглым основанием и широким диапазоном зажима в Китае. Стандартные модели полностью имеются на складе для удовлетворения разнообразных потребностей в реализации проектов. Это недавно разработанное интегрированное прецизионное зажимное приспособление, специально разработанное для поворотных столов с ЧПУ, а также для 4- и 5-осевой многоосной обработки. Приняв оптимизированную конструкцию с круглым основанием и изготовленную в соответствии со строгими промышленными стандартами высокого качества, он объединяет в одном устройстве широкий диапазон зажимной способности и высокостабильную функцию поворотного позиционирования.
JWGRIP является профессиональным производителем и поставщиком Самоцентрирующиеся тиски с круглым основанием в Китае. Мы тепло приветствуем вас в оптовой продаже высококачественной продукции с нашего завода по конкурентоспособной цене.
Новости Рекомендации