- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Высокопроизводительные самоцентрирующиеся тиски для тяжелых условий эксплуатации серии H125 для прецизионного крепления от профессионального производителя
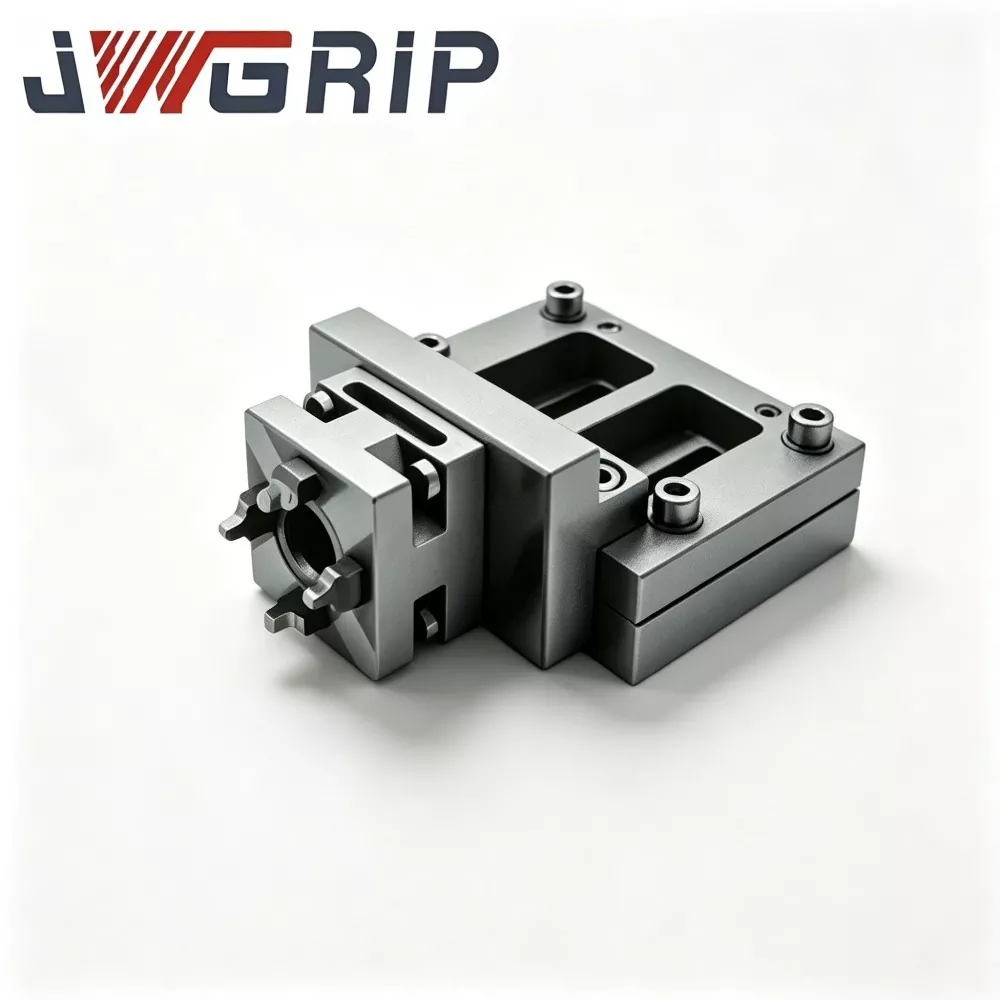
Как ориентированный на тяжелую резку OEM-разработчик оборудования для сверхмощных самоцентрирующихся тисков серии H125,JWGRIPпоставляет высокопрочные корпуса тисков, усиленные комплекты губок и устойчивые к нагрузкам интерфейсы нулевой точки для мастерских, занимающихся тяжелой обработкой, и инженеров, обрабатывающих громоздкие заготовки в условиях сильной вибрации при фрезеровании. В массовом производстве применяется метод конечно-элементного анализа ударных воздействий с усиленными несущими компонентами, позволяющими выдерживать большие нагрузки при зажиме. Это прочное оборудование надежно работает при фрезеровании с большим съемом материала, когда легкие тиски не работают. JWGRIP также предлагаетСерия поддонов нулевой точкии самоцентрирующиеся тиски с круглым основанием для комплексного зажима больших заготовок при тяжелых нагрузках и пятиосной обработки под разными углами.
Оценка жесткости и ограничения применения
Многие механические мастерские по соображениям экономии покупают компактные тиски общего назначения, а затем применяют их для тяжелого фрезерования толстых стальных блоков. Под сильным режущим воздействием и сильной тангенциальной силой тонкие стенки корпуса тисков вызывают микродеформацию. Такую тонкую деформацию невозможно увидеть невооруженным глазом, однако она постепенно меняет положение заготовки в процессе резки.
Какие скрытые потери принесет деформация в массовое производство? Заготовки будут иметь неравномерный припуск, готовые поверхности будут выглядеть волнистыми, а износ инструмента будет аномально ускоряться. В серьезных ситуациях заготовки могут проскальзывать внутрь кулачков и образовывать отходы. Многие операторы связывают брак исключительно с проблемами инструмента или ошибками программирования, игнорируя жесткость корпуса тисков как настоящую первопричину.
Как определить, действительно ли самоцентрирующиеся тиски подходят для сложных сценариев? Номинальное значение зажимной силы, указанное в каталогах, является лишь одним из справочных показателей. Пользователям также необходимо оценить материал поковки корпуса, толщину стенок силовых секций, структуру деталей синхронной передачи и противоударную способность при прерывистом режущем воздействии. Чистые параметры силы зажима, состоящие из больших чисел, не могут гарантировать стабильную работу в реальных тяжелых условиях резки.
Можно ли использовать сверхмощные самоцентрирующиеся тиски для пятиосной обработки? Некоторые пользователи ошибочно полагают, что мощное оборудование слишком громоздко для многоосного оборудования. Современные оптимизированные сверхпрочные конструкции могут сбалансировать жесткость и высоту корпуса, адаптируясь к пятиосному наклонному движению, сохраняя при этом мощную зажимную способность.
Какие практические различия имеются в каждой модели этой линейки продукции для тяжелых условий эксплуатации?
Компактные самоцентрирующиеся тиски с нулевой точкой для тяжелых условий эксплуатации для 5-осевой обработки с ЧПУ: этот компактный вариант для тяжелых условий эксплуатации сочетает в себе высокую силу зажима и ограниченную общую высоту. Усиленные внутренние компоненты трансмиссии противостоят режущим ударам, а ее низкопрофильный контур эффективно снижает риск столкновений во время наклона пятиосного поворотного стола.
Самоцентрирующиеся тиски с нулевой точкой среднего размера для тяжелых условий эксплуатации и твердыми губками для фрезерования на станках с ЧПУ: оптимизированы для обработки металлических заготовок средней толщины в трехосных тяжелых фрезерных процессах. Утолщенный литой кованый корпус значительно улучшает противодеформационные характеристики; закаленные цельные жесткие губки обеспечивают надежный захват стали, сплавов и нержавеющей стали.
Самоцентрирующиеся тиски с нулевой точкой и увеличенным ходом, с жесткими губками: обеспечивают расширенный диапазон открытия губок, сохраняя при этом полную производительность при тяжелых нагрузках. Он обрабатывает цельные заготовки большей ширины, не жертвуя при этом жесткостью зажима, что устраняет необходимость перехода на отдельные приспособления большего размера для тяжелых деталей переменной ширины.
Большие ходовые самоцентрирующиеся тиски для тяжелых условий эксплуатации с жесткими губками для обработки крупных заготовок:
Обладает максимальным ходом челюстей внутри этой серии продуктов, разработанных специально для очень больших тяжелых заготовок. Каждый силовой компонент модернизирован, чтобы выдерживать вес массивных заготовок и мощный фрезерный удар.
Руководство по эксплуатации
Как разумно распределить прижимное усилие для толстых и тяжелых заготовок? Избегайте концентрации всего зажимного давления только на одном локальном участке контактной поверхности губок. Убедитесь, что заготовка полностью прилегает к рабочим поверхностям губок. Частичный контакт вызывает локальную концентрацию напряжений и вызывает деформацию скручивания корпуса тисков.
Всегда ли более высокая сила зажима лучше для тяжелых задач? Чрезмерно завышенное усилие зажима может привести к негативным последствиям. Слишком большая сила может вызвать деформацию сжатия заготовки, особенно некоторых пластичных сплавов. Пользователи должны подобрать величину зажима в соответствии с материалом заготовки, толщиной заготовки и фактической оценкой силы резания.
Какие проверки необходимо выполнить перед запуском циклов тяжелой резки? Дважды проверьте состояние блокировки каждого соединительного винта и интерфейса нулевой точки. Незакрепленное крепление сведет на нет все преимущества, которые дает высокожесткая фурнитура тисков, даже если сами тиски находятся в идеальном состоянии.
Рекомендации по применению инструментов для смешанного сценария
Какие преимущества дает сочетание паллет серии Zero Point?
Эти сверхмощные тиски имеют стандартные соединительные интерфейсы с нулевой точкой. Операторы могут завершить предварительный зажим заготовок на тяжелых поддонах за пределами станка, а затем выполнить одноэтапную быструю замену на фиксирующие патроны со стороны станка. Это значительно сокращает объем работ по ручной установке высокопрочных приспособлений на столах станков.
В какой ситуации вы бы выбрали комбинированное развертывание вместе с самоцентрирующими тисками с круглым основанием?
Когда производственные партии содержат как большие прямоугольные тяжелые заготовки, так и детали, требующие поворотного позиционирования под разными углами, совместное использование этих двух категорий удовлетворяет различным требованиям к зажиму в одном и том же цехе.
Какие риски следует предотвратить при установке тяжелых тисков на держатели приспособлений?
Рассчитайте общий вес тисков и заготовки. Подтвердите несущую способность поддонов и опорных плит, никогда не превышайте номинальную нагрузку нижнего несущего оборудования. Перегрузка поддонов приведет к скрытым несчастным случаям и отклонениям в позиционировании.
Материальные и структурные преимущества
В корпусах основных тисков используется цельная кованая легированная сталь вместо обычных литейных заготовок. Ключевые несущие секции имеют утолщенную конструкцию стенок. Внутренние синхронные винты и зубчатые передачи проходят цементационную закалку, улучшающую твердость поверхности и устойчивость к ударной усталости при повторяющихся циклах зажима с большими нагрузками.
Перед доставкой каждое готовое изделие проходит статические испытания на зажим при высокой нагрузке и периодический контроль с имитацией удара. Критический зазор синхронного движения строго контролируется, что предотвращает асинхронное смещение кулачков, возникающее при сильной вибрации резания.
Услуга индивидуальной модификации включает в себя компоненты с увеличенной передачей усилия, специальную ширину щек и индивидуальную компоновку интерфейса нулевой точки для особых требований тяжелого производства.
Ежедневное обслуживание
Тяжелая фурнитура выдерживает гораздо большую ударную нагрузку, чем обычные легкие тиски. Стружка и абразивная смазочно-охлаждающая жидкость, попадающие в механизмы синхронной передачи, ускоряют износ внутренних деталей. Операторы должны усилить регулярные циклы очистки и смазки. Даже хорошо изготовленные тиски высокой жесткости будут страдать от синхронного смещения губок и скрытых структурных повреждений, если абразивные загрязняющие вещества накапливаются внутри движущихся узлов в течение длительного производственного цикла.
новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

- View as
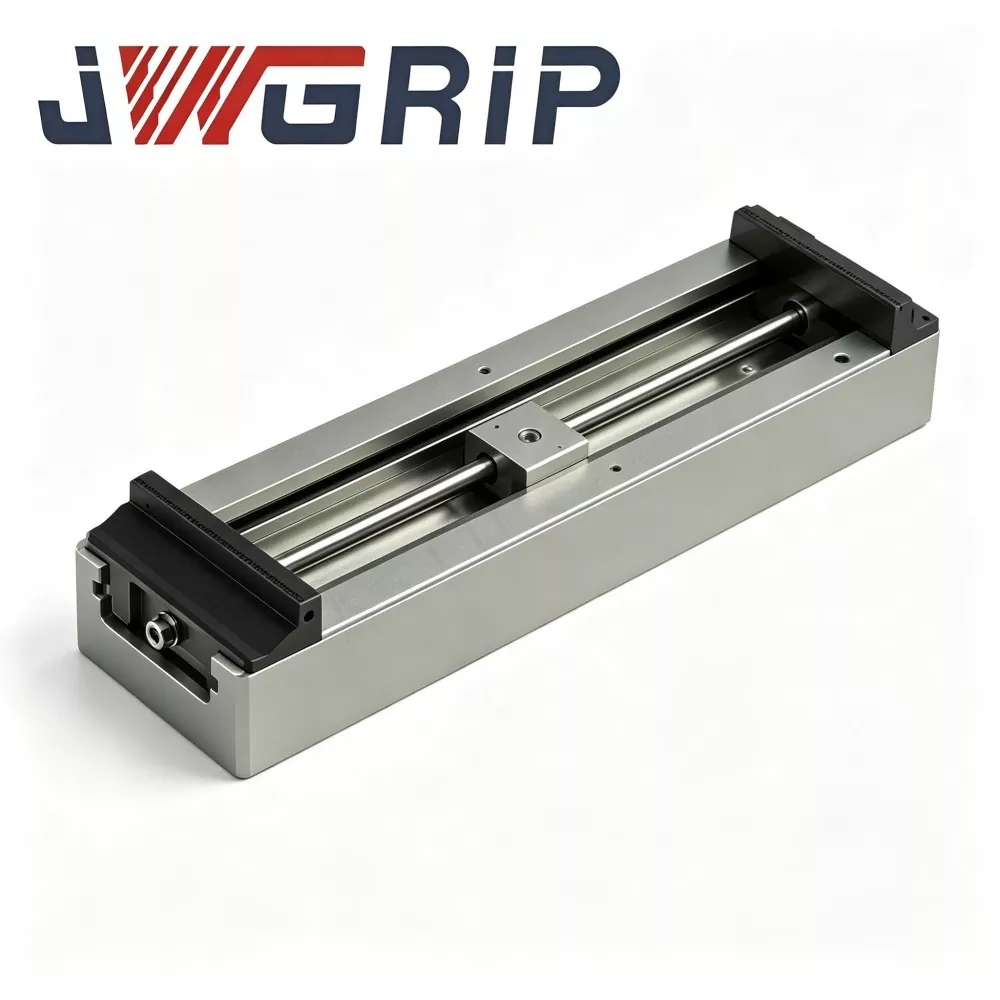
Большие ходовые самоцентрирующиеся тиски для тяжелых условий эксплуатации с жесткими губками для обработки крупных заготовок
JWGRIP является профессиональным производителем и поставщиком индивидуальных крупногабаритных самоцентрирующихся тисков для тяжелых условий эксплуатации с жесткими губками для обработки крупных заготовок в Китае со стандартными спецификациями, которые полностью имеются на складе для своевременной поставки проекта. Это специально разработанное интегрированное прецизионное зажимное приспособление, специально разработанное для обработки негабаритных, длинномерных и крупногабаритных заготовок в современных цехах с ЧПУ. Используя высококачественную конфигурацию материалов и стандартизированную интегрированную конструкцию конструкции, он объединяет увеличенный ход зажима и высокожесткую несущую конструкцию в одном устройстве, устраняя необходимость совместной сборки нескольких отдельных приспособлений и повторной калибровки базовых данных.
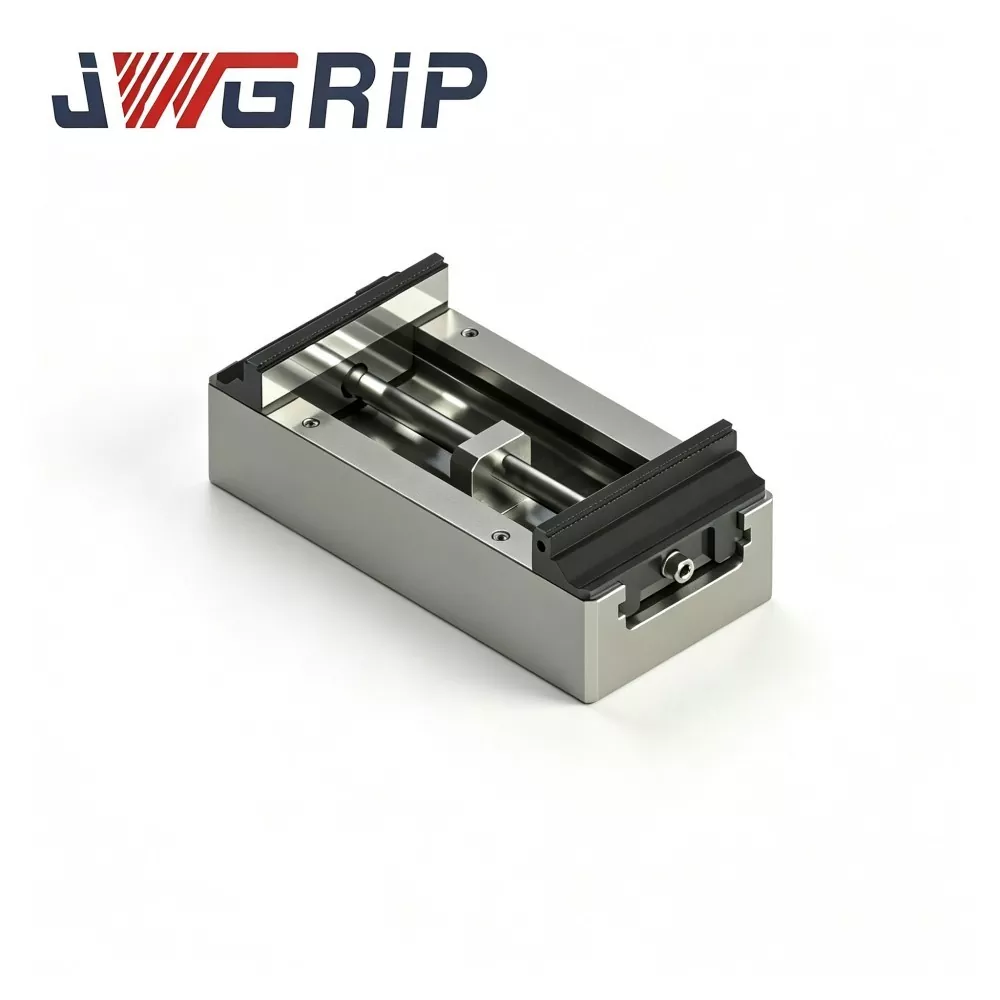
Самоцентрирующиеся тиски с нулевой точкой и увеличенным ходом, с жесткими губками
JWGRIP является профессиональным производителем и поставщиком сверхмощных самоцентрирующихся тисков с нулевой точкой и жесткими губками с увеличенным ходом и прямым ходом на заводе в Китае. Стандартная продукция полностью имеется на складе для быстрой доставки по всему миру. Это недавно модернизированное интегрированное зажимное приспособление с нулевой точкой, специально разработанное для вертикальных обрабатывающих центров с ЧПУ, 4- и 5-осевого обрабатывающего оборудования. Приняв совершенно новый конструктивный подход и изготовленный в строгом соответствии с высокими промышленными стандартами, приспособление объединяет оптимизированную конструкцию передачи с большим ходом и стандартный быстросменный стыковочный узел с нулевой точкой в единое интегрированное устройство.
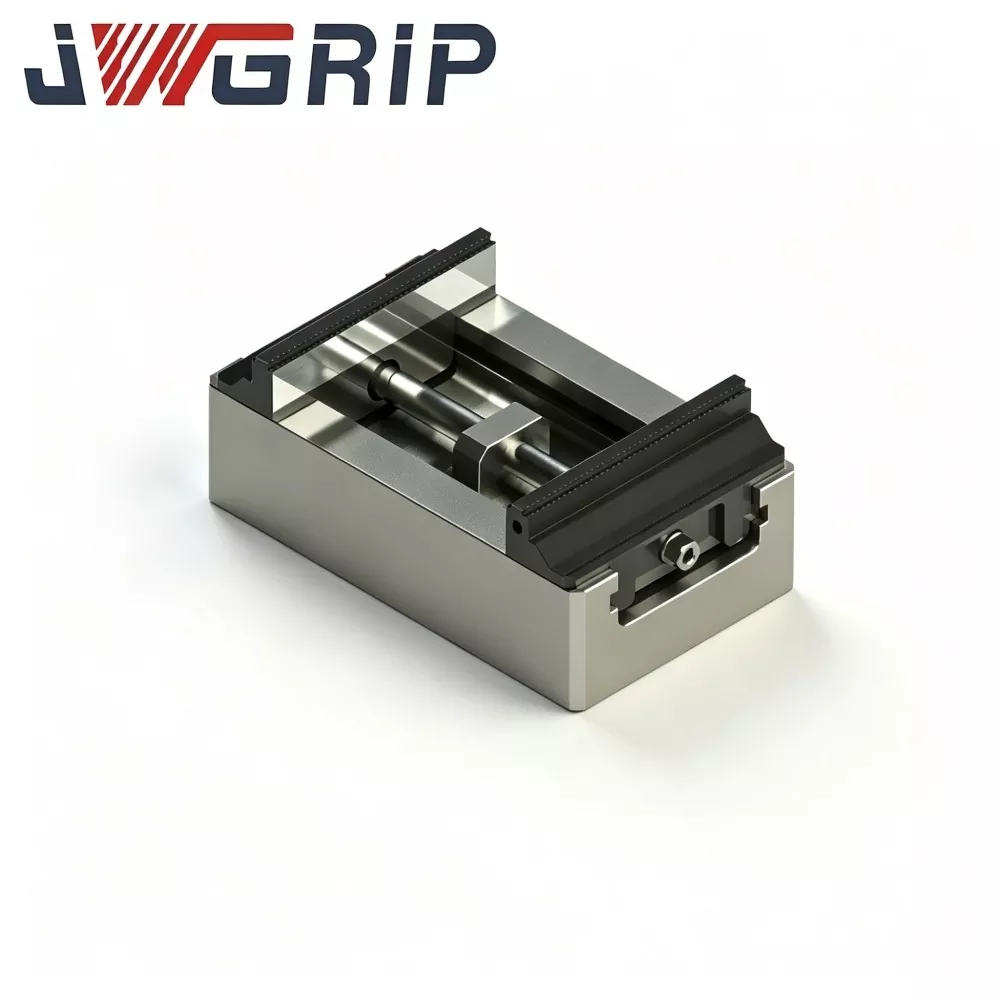
Самоцентрирующиеся тиски с нулевой точкой среднего размера для тяжелых условий эксплуатации с жесткими губками для фрезерования с ЧПУ
JWGRIP является профессиональным производителем и поставщиком сверхмощных самоцентрирующихся тисков с нулевой точкой и жесткими губками среднего размера для фрезерования с ЧПУ в Китае. Это интегрированное зажимное приспособление новой конструкции с нулевой точкой, специально разработанное для тяжелых условий фрезерного производства с ЧПУ. Это высококачественное прецизионное приспособление объединяет в себе сверхмощную синхронную самоцентрирующуюся передаточную структуру среднего размера и стандартный стыковочный блок для позиционирования нулевой точки в виде единого устройства, что устраняет необходимость в дополнительных соответствующих аксессуарах или повторной калибровке на месте.
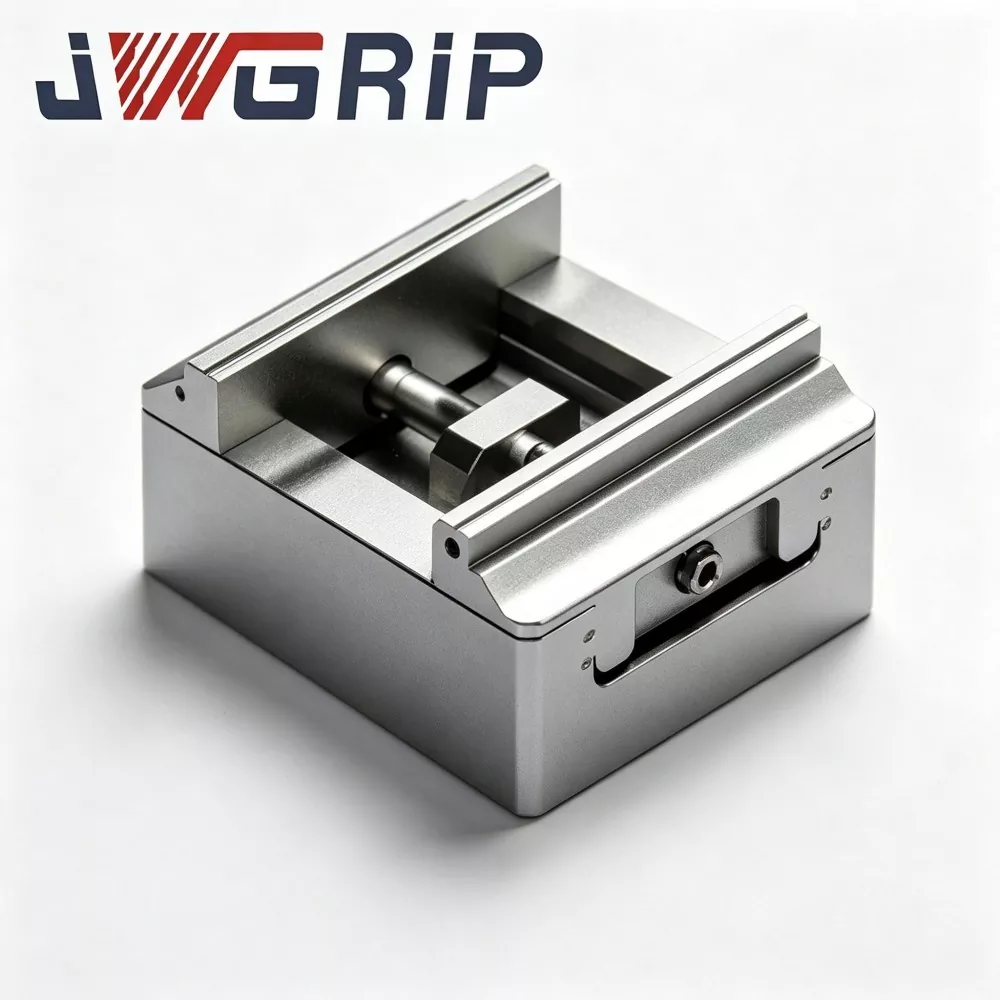
Сверхмощные компактные самоцентрирующиеся тиски с нулевой точкой для 5-осевой обработки с ЧПУ
JWGRIP является профессиональным производителем и поставщиком индивидуальных сверхмощных компактных самоцентрирующихся тисков с нулевой точкой для 5-осевой обработки с ЧПУ в Китае. Стандартные модели полностью имеются на складе для быстрой доставки по всему миру. Это недавно разработанное высокожесткое интегрированное быстросменное приспособление с нулевой точкой, профессионально адаптированное для сценариев обработки с ЧПУ с 5-осевым соединением. Его можно установить и закрепить непосредственно на рабочих столах 5-осевого станка, поддерживая полную индивидуальную обработку OEM и нестандартную трансформацию для адаптации к разнообразным требованиям высокоточной обработки глобальных промышленных производственных линий.
JWGRIP является профессиональным производителем и поставщиком Самоцентрирующиеся тиски серии H125 для тяжелых условий эксплуатации в Китае. Мы тепло приветствуем вас в оптовой продаже высококачественной продукции с нашего завода по конкурентоспособной цене.
Новости Рекомендации