- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM


96 Быстросменная крепежная пластина для крепления с ЧПУ
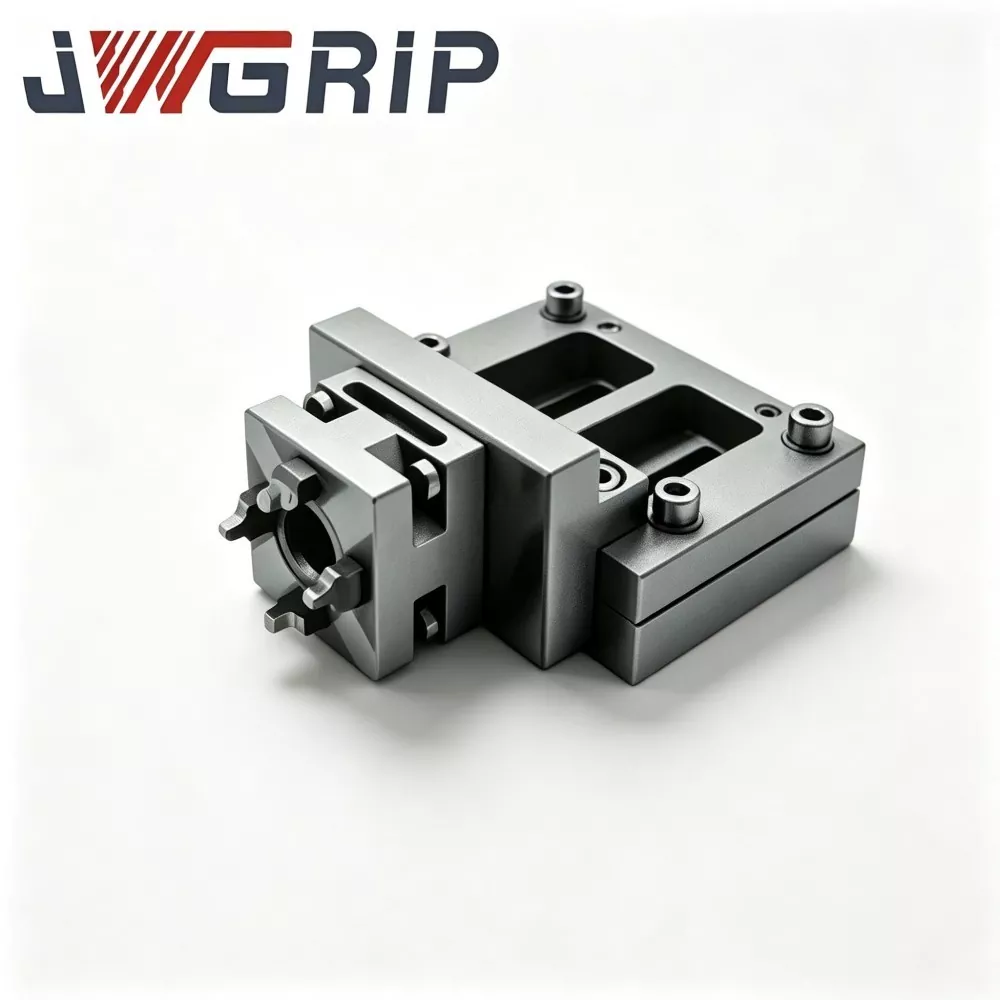
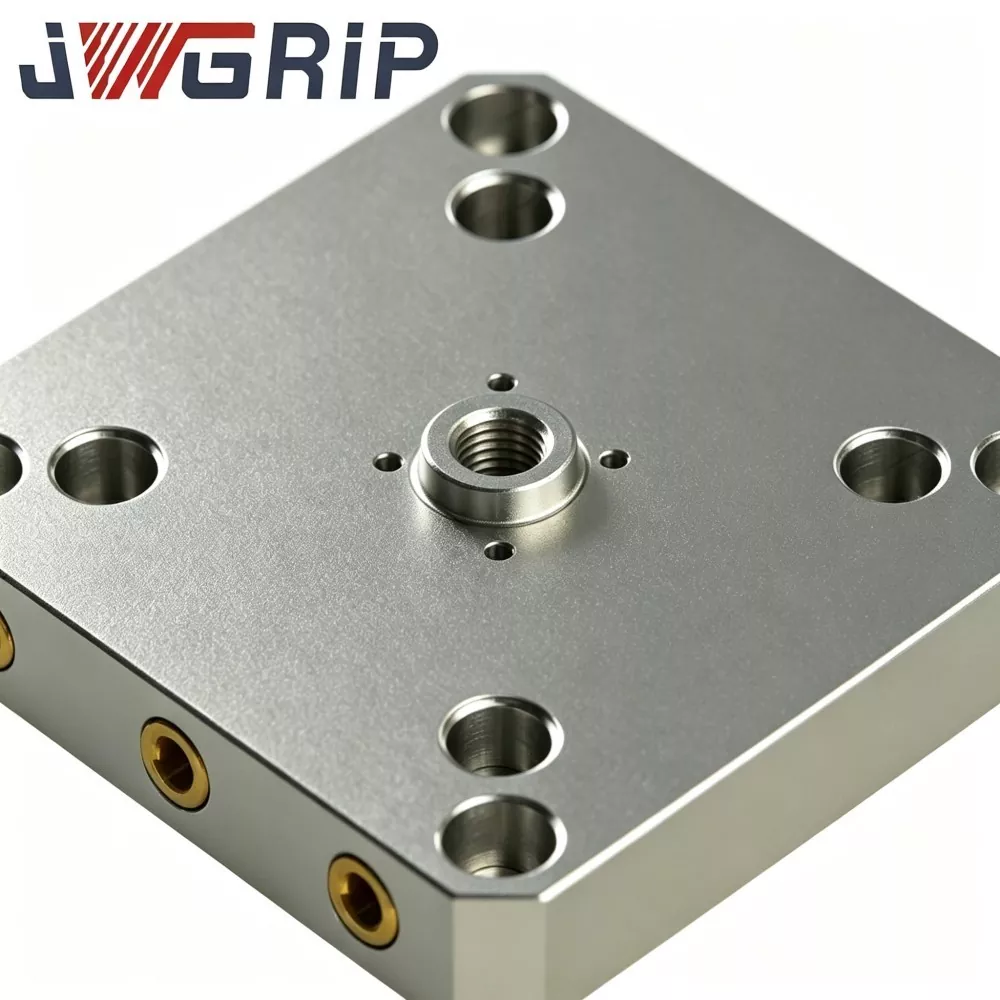
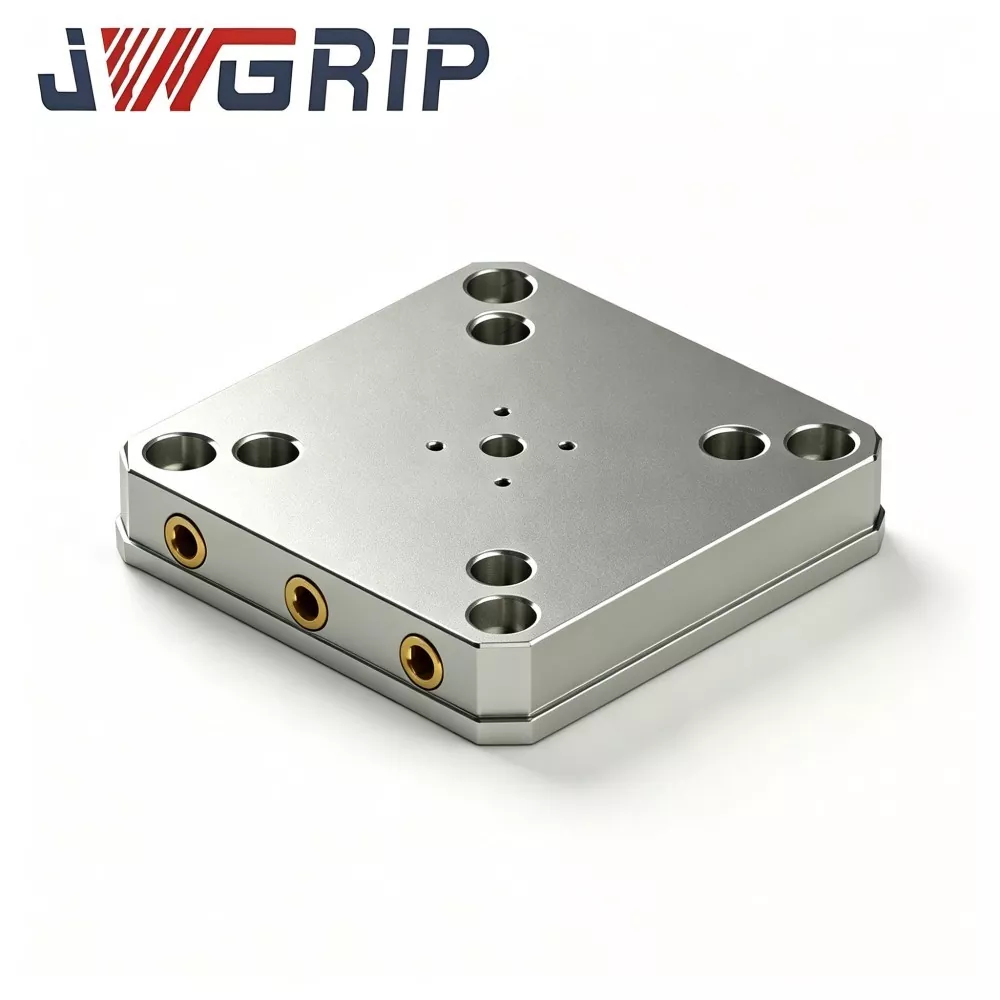
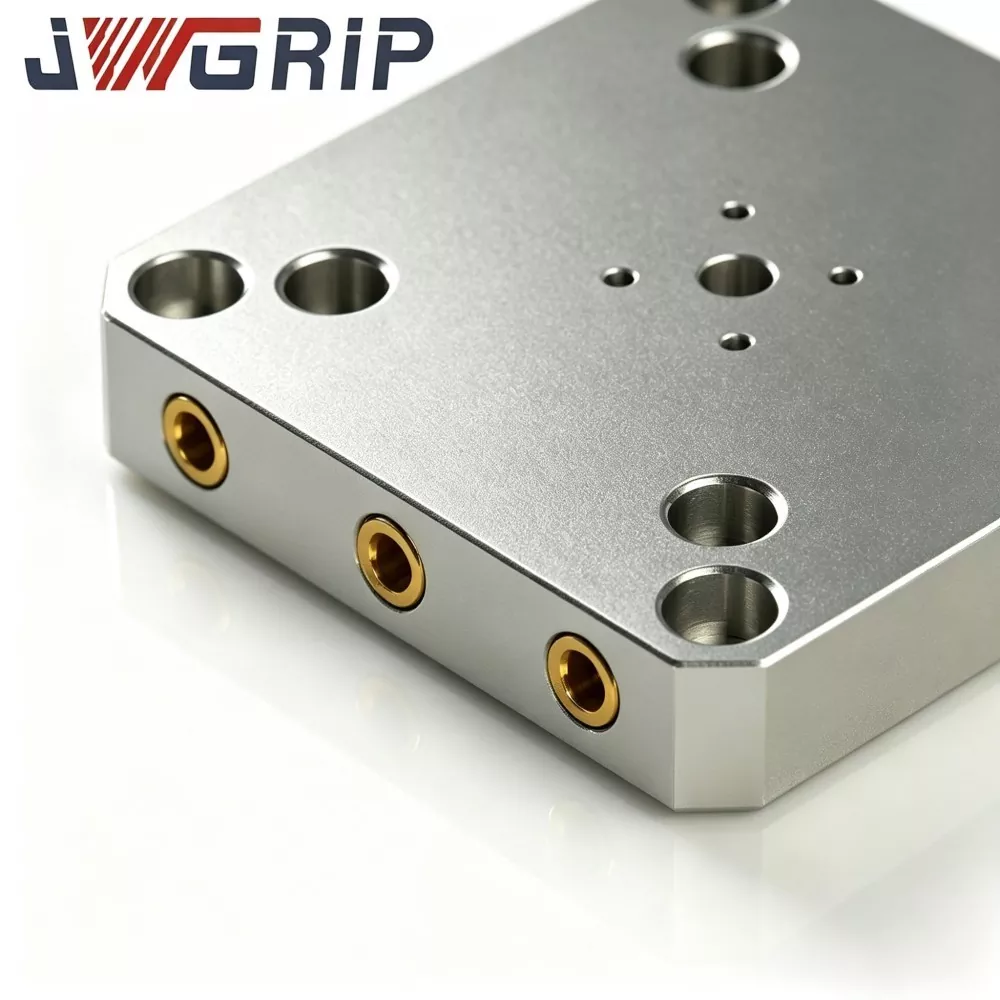
JWGRIP является профессиональным производителем и поставщиком 96 быстросменных крепежных пластин для станков с ЧПУ в Китае, предоставляя услуги напрямую с завода со стандартными моделями, полностью имеющимися на складе, для поддержки глобальных тендерных закупок и сотрудничества в проектах. Это высокоэффективная интегрированная верхняя инструментальная плита, специально разработанная для современных цехов фрезерной обработки с ЧПУ, пятиосной обработки и изготовления пресс-форм. Он объединяет стандартизированную схему крепления штифтов серии 96, корпус несущей пластины высокой жесткости и интерфейс для установки заготовки с решетчатой поверхностью в единый блок, что исключает повторную калибровку циферблатного индикатора и дополнительные переходные проставки.
Эта высокопроизводительная 96 быстросменная крепежная пластина для зажима с ЧПУ изготовлена из закаленной легированной стали премиум-класса 42CrMo и отличается исключительной точностью повторного позиционирования, сверхпрочной структурной жесткостью и долговременными стабильными механическими характеристиками. Все ключевые опорные поверхности позиционирования используют строгую интегральную технологию обработки с одним зажимом, чтобы обеспечить высокую общую согласованность исходных данных. После черновой обработки заготовки из легированной стали подвергаются полной обработке старением для снятия напряжений, чтобы полностью устранить внутренние остаточные напряжения и избежать структурной деформации, вызванной длительными переменными режущими нагрузками.
Важные сопрягаемые поверхности — нижняя установочная поверхность, которая находится на патроне 96, и верхняя опорная поверхность для крепления заготовки — обработаны сверхточной шлифовкой, что обеспечивает стабильные и надежные характеристики сопряжения. Поддерживая автономную предварительную настройку приспособления и быструю блокировку/замену на станке, оно эффективно снижает нагрузку на ручную центровку, сокращает время настройки приспособления и сокращает время простоя, не связанного с резкой. Широко применимый для обработки пресс-форм, многоосного прецизионного фрезерования и автоматизированных производственных линий, он представляет собой надежную, стандартизированную и высокоэффективную модульную зажимную платформу для промышленных станков по всему миру.
Почему стоит выбрать JWGRIP
Обычные крепежные пластины создают множество проблем в повседневных цехах пресс-форм и многокоординатной обработки:
· Частая замена приспособлений требует повторной установки, выравнивания и ручной калибровки. Качество настройки во многом зависит от навыков оператора, что приводит к нестабильным результатам позиционирования и потере рабочего времени.
· Обычные крепежные пластины, изготовленные в домашних условиях, не имеют стандартизированной схемы вытягивания шпилек и базовой обработки. Постоянные переменные режущие нагрузки вызывают концентрацию напряжений и незначительную деформацию пластины, постепенно ухудшая точность позиционирования и постоянство размеров детали.
JWGRIP совершенствует продукт от обработки сырья до шлифования готовой детали:
Все критические опорные поверхности позиционирования используют стратегию комплексной обработки с одним зажимом.
Заготовки из закаленной легированной стали 42CrMo подвергаются старению после черновой обработки для снятия внутренних остаточных напряжений.
Нижняя установочная поверхность и верхняя опорная поверхность заготовки прецизионно отшлифованы для обеспечения стабильной посадки в патронах с нулевой точкой серии 96.
Стандартный рисунок штифтов серии 96 позволяет выполнять предварительную настройку приспособления в автономном режиме. Операторы устанавливают тиски и дополнительные приспособления на пластине снаружи машины; Затем вся пластина устанавливается на патроны 96 и фиксируется за считанные секунды, что сокращает нагрузку на ручную центровку.
Услуги по индивидуальному заказу и OEM-услуги поддерживают заготовки специальных размеров и уникальные потребности в установке станков, предлагая надежную модульную зажимную платформу для обработки пресс-форм, многоосного прецизионного фрезерования и автоматизированных производственных линий.
Основной механизм
Быстросменная крепежная пластина JWGRIP 96 — это верхняя инструментальная пластина, которая соединяется с патронами с нулевой точкой серии 96, установленными на столе станка:
Нижняя установочная поверхность соответствует шаблону нулевой точки серии 96. В резьбовые отверстия в нижней части входят соответствующие тяговые шпильки с рисунком 96, которые ввинчиваются снизу и входят в зацепление с внутренними зажимными цангами патронов 96.
Нижняя установочная поверхность ровно прилегает к опорным поверхностям патрона; Как только патроны зажимаются, вся пластина опускается вниз и в радиальном/осевом направлении располагается на одной опорной точке многократного позиционирования.
На верхней поверхности используется стандартная для отрасли сетка с резьбовыми отверстиями и отверстиями для установочных штифтов для непосредственного монтажа тисков, дополнительных приспособлений или заготовок.
Боковые исходные кромки прецизионно фрезерованы для обеспечения точного обнаружения кромок на станке и повторной загрузки.
Ключевые особенности механической конструкции:
Все опорные точки позиционирования — нижняя установочная поверхность, расположение отверстий для шпилек и верхняя опорная точка — обрабатываются на одном корпусе пластины. Количество проставочных деталей в сборе сведено к минимуму, чтобы избежать накопленного отклонения допуска во время повторяющихся циклов замены.
Усиленная структура с карманами и ребрами распределяет динамическую силу резания по всей пластине вместо того, чтобы концентрировать нагрузку на локальных отверстиях для штифтов, повышая долговечность в тяжелых условиях резания.
Надежность размещения остается стабильной при непрерывном посменном производстве, независимо от того, используется ли оно для проектов мастерских по тендерным закупкам или для площадок с высокой частотой переналадки.
Технические характеристики
Стабильная точность повторного позиционирования: критические опорные поверхности подвергаются многопроходному прецизионному шлифованию. Точность повторного позиционирования ≤0,010 мм после сотен смен приспособлений. Допуск на положение расположения отверстий для шпилек строго контролируется в пределах ±0,006 мм, чтобы предотвратить совокупное отклонение позиционирования при многозаходной обработке деталей.
Корпус из высокопрочной закаленной легированной стали 42CrMo: комплексная термическая обработка закалкой и отпуском обеспечивает твердость поверхности HRC 54–58. Хорошая устойчивость к ударам и деформации, устойчивость к царапинам, циклическому давлению зажима и прерывистой сильной режущей нагрузке. Широко применяется в мастерских по изготовлению пресс-форм, на заводах по производству автокомпонентов и на заводах по переработке аэрокосмической продукции.
Очевидный выигрыш в эффективности замены инструмента: после того, как 96 патронов единовременно установлены на стол станка, замена крепежной пластины занимает всего 8–12 секунд. Повторное перемещение индикатора шкалы не требуется. Непроизводственное время наладки значительно сокращается, что повышает общую эффективность оборудования как для массового производства, так и для заказов прототипов с частой заменой.
Широкая совместимость плюс поддержка OEM-производителей: стандартный рисунок шпилек подходит для обычных коммерческих патронов с нулевой точкой серии 96. Верхняя сетка позволяет разместить стандартные тиски, монтажные плиты и установочные приспособления. Завод JWGRIP предоставляет услуги OEM и индивидуальное обслуживание: внешние размеры, расположение отверстий сетки, расположение штифтов, защитные вырезы и высоту монтажной бобышки можно регулировать. Индивидуальные версии удовлетворяют особым требованиям проектов тендерных закупок и трансформации линий автоматизации.
Полная промышленная сертификация и проверка партии: каждая партия проходит проверку размеров, испытание на твердость, проверку плоскостности/параллельности и проверку стабильности позиционирования. Отчеты о проверке ISO9001 могут быть предоставлены для подачи официальной документации при тендерных закупках.
Производство и контроль качества
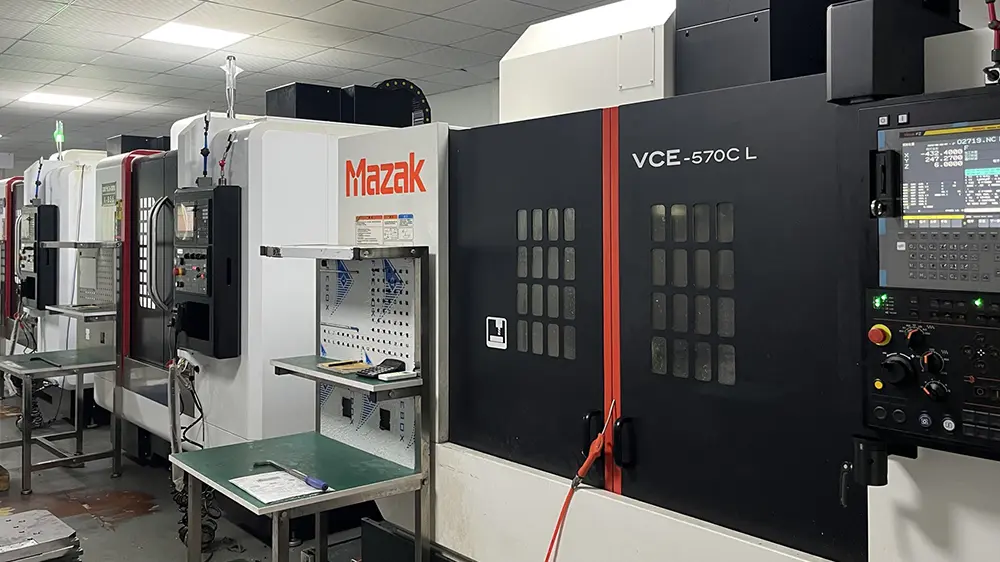
Все быстросменные крепежные пластины JWGRIP 96 для зажимов с ЧПУ производятся и проверяются на нашем китайском заводе в соответствии со стандартизированным многоэтапным рабочим процессом:
1. Входной контроль сырья: стальной стержень 42CrMo проходит анализ химического состава и испытание на твердость; Сертификаты на материалы прилагаются. Неквалифицированное сырье отбраковывается напрямую.
2. Черновое фрезерование на станке с ЧПУ: черновая обработка внешнего контура, структуры карманов/ребер и предварительных отверстий; оставьте припуск на чистовую обработку на всех поверхностях, связанных с позиционированием.
3. Термическая обработка закалки и отпуска: точно контролируйте кривые нагрева, выдержки и охлаждения для достижения целевой твердости HRC 54–58 и снятия внутреннего напряжения материала. Этот шаг является обязательным для обеспечения антидеформационных характеристик при длительном динамическом резании.
4. Старение для снятия напряжений: дальнейшее снятие остаточных напряжений, вызванных грубой механической обработкой и термообработкой.
5. Завершите обработку на станке с ЧПУ: обработайте нижние резьбовые отверстия для шпилек, нижнюю установочную поверхность, верхние отверстия сетки, боковые исходные кромки и вспомогательные элементы; допуск критических размеров контролируется в пределах ±0,007–0,012 мм.
6. Многопроходное прецизионное шлифование верхней и нижней базовых плоскостей для обеспечения плоскостности и параллельности.
7. Проверка калибра резьбы и моделирование установки шпильки: подтвердите, что каждое резьбовое отверстие сопрягается с соответствующей шпилькой с 96 рисунками без помех.
8. Заключительная комплексная проверка: размеры, твердость, плоскостность, параллельность, точность положения отверстий для шпилек и эффективность повторного позиционирования на патроне 96. Каждый продукт получает уникальный серийный номер для отслеживания. Несоответствующие пластины подлежат доработке, а не упаковке.
9. Очистка от ржавчины, обработка поверхности черным оксидом и упаковка из ударопрочной фанеры.
Риски неправильной эксплуатации
При развертывании быстросменной крепежной пластины JWGRIP 96 обратите внимание на следующие моменты неправильного использования, чтобы избежать поломки оборудования или неудачного позиционирования:
Заранее оцените общую высоту. Суммарная высота крепежной пластины и верхних тисков/дополнительных приспособлений может привести к поломке шпинделя. Запустите симуляционное измерение перед формальным массовым раскроем.
Отличайте статическую несущую способность от динамической режущей нагрузки. Даже при высоких значениях испытательного статического давления пользователи должны соблюдать официальные номинальные параметры динамической нагрузки при реальном режущем воздействии.
Не допускайте скопления стружки на нижней установочной поверхности и внутри резьбовых отверстий для шпилек. Остатки железной стружки царапают установочную поверхность и вызывают отклонение позиционирования. Проводить регулярную уборку на объекте.
Затягивайте шпильки только указанным моментом. Чрезмерное затягивание искажает резьбовые отверстия и опорную поверхность пластины; Недостаточный крутящий момент ослабляется при вибрации резания.
Для проектов тендерных закупок: подтвердите формат сертификации, содержание отчета об инспекции и требования к отслеживанию серийного номера на раннем этапе коммуникации.
Упаковка
Каждая крепежная пластина JWGRIP проходит полную очистку, распыление антикоррозийного масла и упаковку антикоррозийной бумаги, а затем упаковывается в пенопластовый ударопрочный деревянный ящик из фанеры, чтобы избежать столкновений и вибрационных повреждений во время морских, воздушных или наземных перевозок.
Доступные варианты логистики
Несколько вариантов логистики для разных сценариев заказа:
Морские перевозки: крупнообъёмные поставки по тендерно-закупочным проектам
Авиаперевозки: срочное пополнение запасов
Международная экспресс-доставка: доставка пробных образцов небольшого объема
Часто задаваемые вопросы
Q1: Вы являетесь производителем или торговым поставщиком пластины быстросменного приспособления 96 для зажима с ЧПУ?
A1: JWGRIP — настоящий производитель светильников в Китае. Все производственные процессы выполняются собственными силами. Мы предоставляем услуги по разработке OEM и поддержке тендерных закупок, а не работаем в качестве посредника.
Вопрос 2: Можно ли адаптировать эту крепежную пластину для нестандартных модифицированных патронов серии 96?
A2: Стандартная версия соответствует общепромышленным 96-образным патронам с нулевой точкой. Если ваши патроны представляют собой сильно модифицированные нестандартные устройства, перед заказом отправьте чертежи или фотографии для технической оценки.
В3: Какова точность повторного позиционирования стандартной крепежной пластины?
A3: Стандартная быстросменная крепежная пластина JWGRIP 96 обеспечивает точность повторного позиционирования ≤0,010 мм. По специальным техническим требованиям могут быть разработаны более точные нестандартные версии.
В4: Каков объем гарантийного обслуживания?
A4: Двухлетняя гарантия на дефекты, вызванные производством, при номинальной нагрузке и правильной установке. Повреждения, вызванные перегрузкой, коррозией стружки, механическим столкновением или неправильным обслуживанием, выходят за рамки гарантии.
В5: Могу ли я получить официальное предложение и прайс-лист?
А5: Да. Пожалуйста, свяжитесь с отделом продаж JWGRIP. Мы готовим прайс-лист или официальное коммерческое предложение на основе конфигурации продукта, масштаба заказа и бизнес-требований.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации