- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM


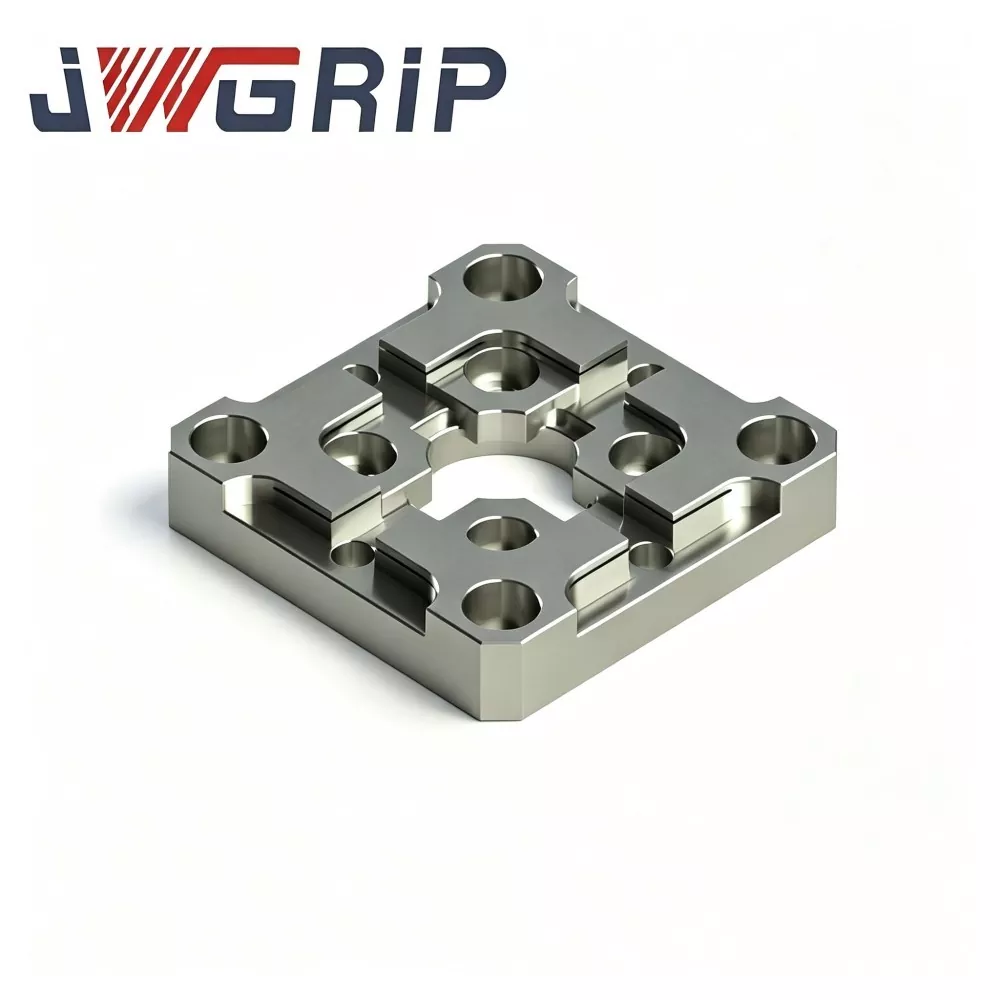
Центрирующая пластина для электроэрозионной обработки R-типа 54x54
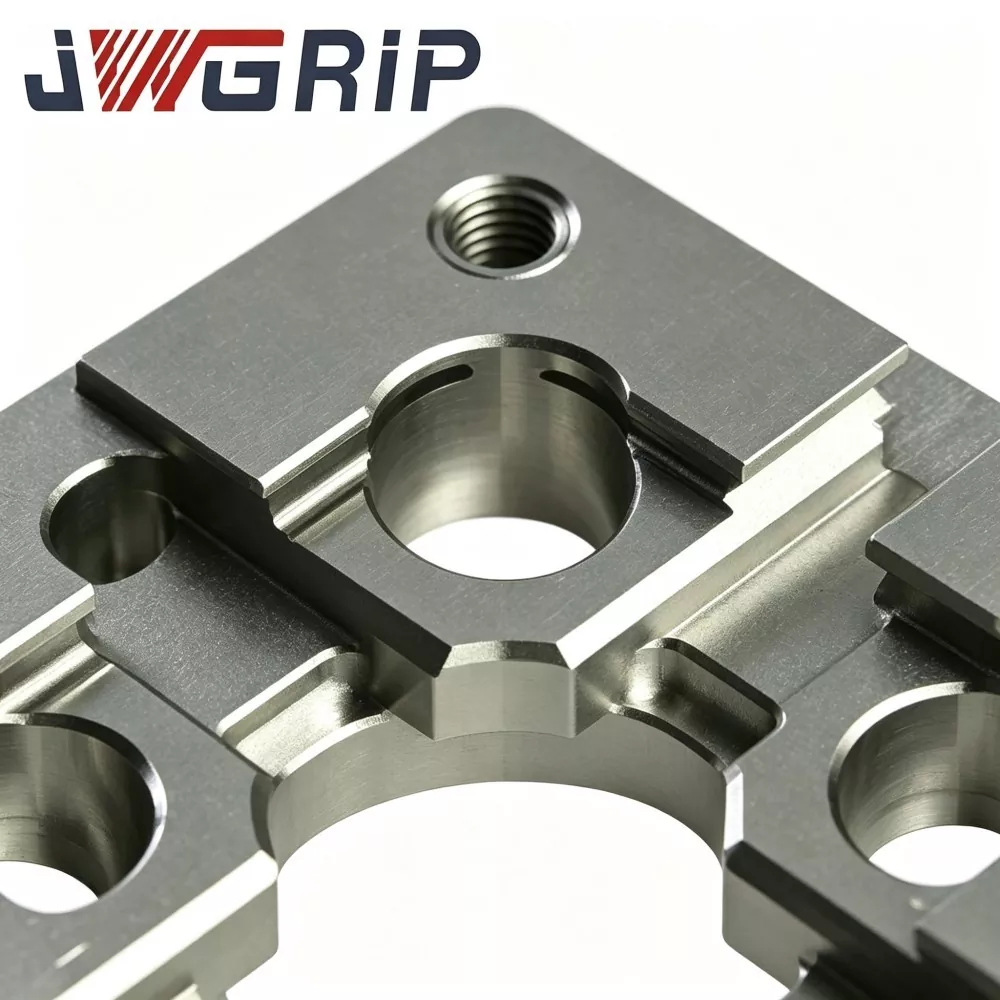
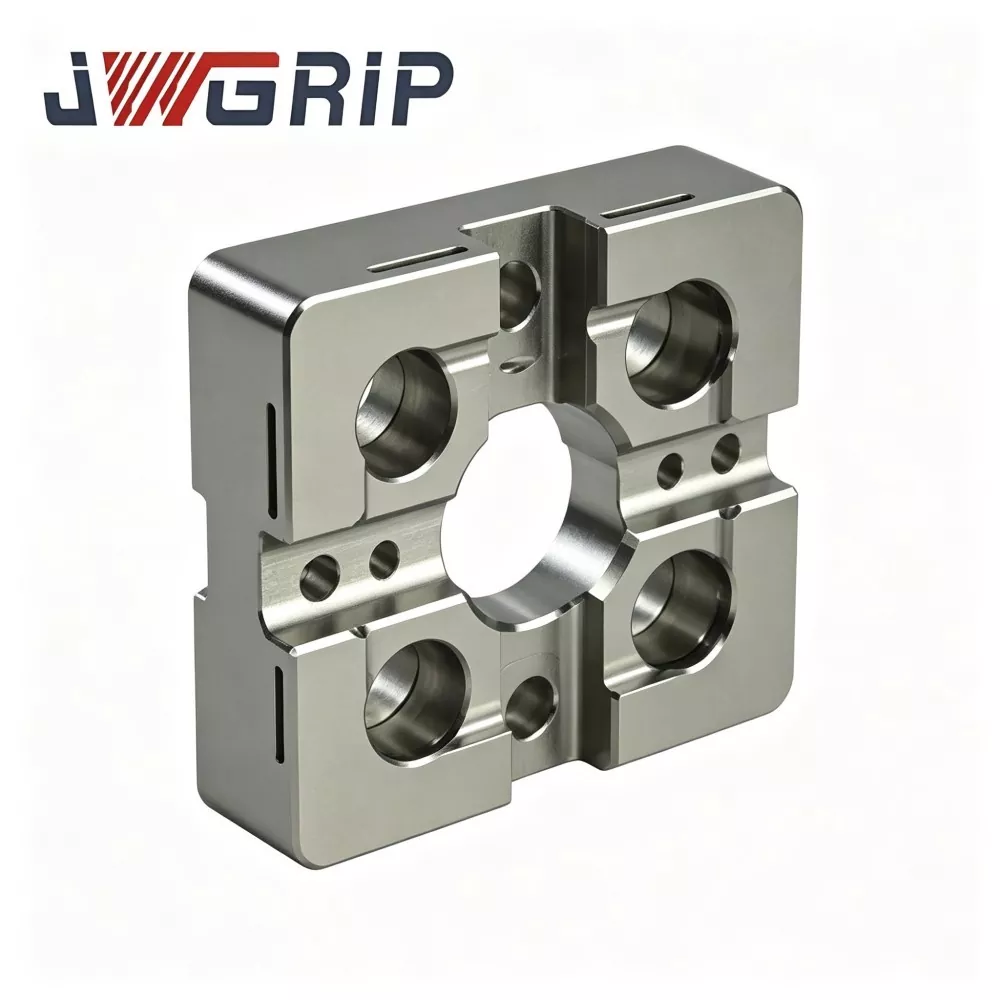
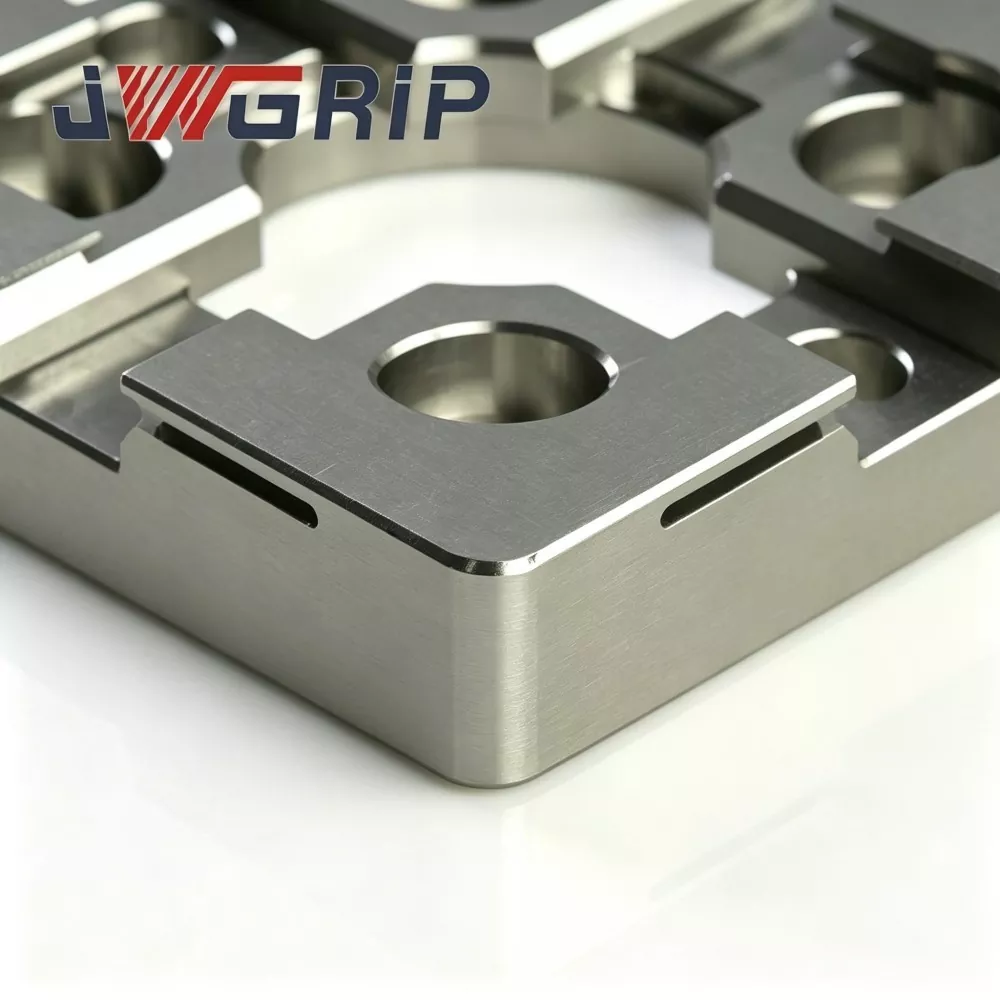
JWGRIP является профессиональным производителем и поставщиком центрирующей пластины для электроэрозионной обработки R-типа 54x54 в Китае со стандартными спецификациями, полностью имеющимися на складе, и поддержкой глобальных оптовых заказов на компактные электроэрозионные станки и проекты мастерских прецизионных пресс-форм. Это износостойкий высокоточный встроенный эталонный прибор для позиционирования, специально разработанный для малогабаритного электроэрозионного оборудования, мини-электродных приспособлений и сценариев прецизионной обработки пресс-форм с несколькими полостями. Он объединяет оптимизированную структуру переходного позиционирования плеча R-типа и термически стабильные механические характеристики в единый блок, устраняя дефекты, связанные с легким экструзионным износом и сколами в углах традиционных прямоугольных миниатюрных центрирующих пластин.
В этой высокостабильной электроэрозионной центрирующей пластине R-типа 54x54 в качестве сырья используется термостабилизированная инструментальная сталь премиум-класса, обработанная с помощью многоцикловой обработки для снятия напряжений, локальной поверхностной закалки и технологии сверхточного двустороннего шлифования. Модернизированная структура переходного плеча R-типа эффективно рассеивает концентрированное контактное напряжение во время повторяющихся стыковок электродов и частых циклов загрузки-разгрузки, значительно уменьшая повреждения вмятинами и износ углов, а также постоянно сохраняя стабильную эталонную точность центрирования. Корпус из термостабилизированной стали эффективно предотвращает структурную деформацию и отклонения размеров, вызванные колебаниями температуры в цехе, обеспечивая превосходную плоскостность и долговременную стабильность размеров при высокочастотном серийном производстве.
Он идеально адаптируется к требованиям позиционирования медных, графитовых и медно-вольфрамовых электродов небольшого размера, значительно сокращает время ручного предварительного центрирования, устраняет накопленные ошибки ручной калибровки и решает отраслевые проблемы, связанные с нестабильным искровым промежутком и дефектами крошечных деталей полости, вызванными изношенным эталоном. Он поддерживает стандартную поставку запасов и OEM-модификацию расположения монтажных отверстий и позиционирование профилей бобышек, обеспечивая надежные и воспроизводимые решения для высокоточного позиционирования для пакетной обработки миниатюрных вставок и многополостей для электроэрозионной обработки пресс-форм.
Практические болевые точки
Компактные электроэрозионные цеха, обрабатывающие микроконнекторы и медицинские миниатюрные формы, сталкиваются с недостатками, присущими обычным центрирующим пластинам малого формата:
Обычные небольшие центрирующие пластины имеют внутренние выступы с острыми углами. Стыковочное воздействие концентрирует нагрузку на узких угловых зонах. Постепенно образуются невидимые микровмятины, которые невозможно обнаружить при обычном визуальном осмотре.
Центрирование эталона бесшумно смещается во время непрерывного производства, что приводит к нестабильному искровому зазору, неравномерной эрозии боковых стенок полости и риску брака для дорогостоящих миниатюрных вставок пресс-форм.
JWGRIP оптимизирует центрирующую пластину EDM R-Type 54x54 для решения вышеупомянутых проблем:
1. Гладкое переходное позиционирующее плечо R-типа перераспределяет стыковочное контактное напряжение и снижает риск микровмятин и сколов углов при частых циклах загрузки-разгрузки электродного приспособления.
2. Термически стабилизированная подложка из инструментальной легированной стали и многоступенчатое старение сдерживают эталонные искажения, вызванные колебаниями температуры окружающей среды в корпусе компактных электроэрозионных станков.
3. Двустороннее сверхточное шлифование гарантирует надежную плоскостность и параллельность для стабильной базовой точки механического центрирования.
4. Упрощает рабочий процесс ручного предварительного центрирования и уменьшает совокупную ошибку позиционирования для крошечных сложных вставок пресс-форм, повышая точность повторения при выполнении пакетных задач электроэрозионной обработки микроформ.
5. Компактный размер 54×54 позволяет разместиться на ограниченном столе; OEM-модификация схемы расположения отверстий и позиционирования бобышки доступна для специальных проектов компактных автоматизированных электроэрозионных ячеек.
Операционная логика
Центрирующая пластина для электроэрозионной обработки JWGRIP R-Type 54x54 представляет собой компактное механическое эталонное приспособление, предназначенное для предварительного позиционирования и концентрического выравнивания малогабаритных электродных приспособлений для электроэрозионной обработки:
1. Устанавливается между компактным электроэрозионным рабочим столом/мини-основанием приспособления и приспособлением для крепления электродов. Он обеспечивает повторяемую механическую центрирующую точку при частой замене миниатюрных медных, графитовых или медно-вольфрамовых электродов.
2. Обычные центрирующие пластины небольшого формата имеют острые внутренние выступы под углом 90°. Ударное напряжение стыковки концентрируется на узких кромочных линиях, вызывая локальные пластиковые микровмятины после многократных циклов прессования.
3. Улучшение основной конструкции: непрерывный плавный переходный профиль R-типа на внутренних позиционирующих плечах увеличивает эффективную площадь контакта, распределяет контактное напряжение по более широким поверхностям вместо острых угловых линий. Это замедляет накопление отпечатков и задерживает дрейф опорных данных.
Важное напоминание о функциональных границах:
Это устройство обеспечивает только механическое предварительное центрирование и не может заменить точную калибровку координат на основе датчика. После механической стыковки операторам по-прежнему необходимы измерения датчиками и компенсация координат в соответствии со стандартными спецификациями процесса электроэрозионной обработки.
Основные сценарии применения:
пресс-форма для микросоединителей, пресс-форма для медицинских миниатюрных деталей, пресс-форма для прецизионных зубчатых вставок и электроэрозионная обработка малогабаритных вставок для литья под давлением. Его можно установить на компактные патроны с нулевой точкой, мини-основания или небольшие рабочие столы для электроэрозионной обработки.
Технические характеристики
1. Компактная противоизносная конструкция плечевого пояса R-типа. Сравнительные лабораторные испытания на долговечность показывают, что при одинаковой частоте стыковки и контактном усилии центрирующая пластина для электроэрозионной обработки JWGRIP R-типа 54×54 снижает пиковое локальное контактное напряжение примерно на 32 % по сравнению с традиционными небольшими центрирующими пластинами с острыми углами, что значительно снижает риск образования микровдавливаний и сколов во внутренних углах при непрерывном цикле обработки партии.
2. Двойная термическая стабилизирующая обработка старением. Заготовка из легированной инструментальной стали подвергается двухэтапному высокотемпературному старению после черновой обработки для устранения большей части внутренних остаточных напряжений. При температуре окружающей среды в цеху 16–30 ℃ отклонение плоскостности готовой пластины ≤0,0025 мм, что предотвращает искажение эталона, вызванное температурным отклонением корпуса компактного электроэрозионного оборудования.
3. Двустороннее сверхточное шлифование. Верхняя рабочая поверхность и нижняя опорная поверхность являются сверхточным шлифованием. Плоскостность верхней поверхности ≤0,002 мм; параллельность между верхней и нижней базой ≤0,003 мм. Хороший параллелизм обеспечивает двустороннюю установку для использования на альтернативной поверхности в условиях ограниченного пространства и компактности машины.
4. Селективная локальная обработка поверхности. Только внутренние зоны позиционирующих плеч R-типа подвергаются высокоэнергетической местной закалке, поверхностная твердость HRC 57-61. Высокая устойчивость к царапинам от углеродного порошка и мелкого металлического мусора; некритические зоны основания сохраняют прочность подложки, что позволяет избежать хрупкого разрушения всей пластины при случайном ударе.
5. Устойчивая к диэлектрической жидкости пассивация, антикоррозионная обработка, пассивация всей внешней поверхности, антикоррозийная обработка. Устойчив к химической коррозии от брызг диэлектрической жидкости и атмосферы с высокой влажностью внутри компактного шкафа электроэрозионного станка, замедляя образование точечной ржавчины при длительной эксплуатации в мастерской.
6. Компактный контур размером 54×54 с заранее подготовленными монтажными функциями. Готовые отверстия для установочных штифтов и отверстия для зенковок соответствуют основным компактным интерфейсам приспособлений с нулевой точкой. Прямая установка без дополнительной обработки для большинства основ электроэрозионных приспособлений.
7. Прослеживаемый архив качества на уровне партии. На каждой готовой пластине имеется выгравированный лазером эксклюзивный серийный номер. Полные наборы данных контроля, охватывающие плоскостность, параллельность и допуски R-профиля, архивируются, что способствует отслеживаемому управлению качеством на предприятиях массового производства микроформ.
Производственный процесс
Состав поступающего сырья и проверка твердости → черновое фрезерование на станке с ЧПУ → первый этап высокотемпературного старения для снятия напряжений → получистовая обработка → формирование внутреннего R-образного контура → вторичное термостабилизирующее старение → селективная локальная закалка поверхности → двустороннее сверхточное шлифование → чистовая обработка установочных отверстий и зенковок → многоэлементный геометрический контроль на КИМ → лазерная маркировка серийного номера → защита от ржавчины пассивация → окончательная визуальная и размерная проверка → складирование готовой продукции.
Производство соответствует требованиям системы менеджмента качества ISO 9001.
Основные метрологические приборы: КИМ, интерферометр плоскостности, твердомер Роквелла - все проходят периодическую официальную метрологическую калибровку.
На каждую готовую единицу выдается независимый отчет о проверке; Сертификационные документы на материалы могут быть предоставлены по запросу покупателя.
Правила ежедневного обслуживания
1. Перед монтажом полностью очистите привалочную плоскость основания приспособления, отверстия для установочных штифтов и нижнюю опорную точку пластины; удалить угольный порошок, металлическую стружку и остатки диэлектрической жидкости. Захваченные посторонние частицы вызовут скрытое отклонение наклона.
2. Затяните крепежные винты с зенковкой строго с указанным моментом затяжки. Чрезмерный крутящий момент вызывает локальную деформацию пластины; недостаточный крутящий момент приводит к риску смещения пластины при стыковочном ударе.
3. Управляющий ход перемещения электрода-держателя; запретить резкие столкновения с позиционирующими плечами R-типа; Режим стыковки с мягким контактом должен быть принят для механического предварительного центрирования.
4. После механического предварительного центрирования выполните полную компенсацию координат на основе датчика в соответствии со спецификациями процесса электроэрозионной обработки. Никогда не рассматривайте результат механического предварительного центрирования как конечную точку обработки.
5. Каждые 6-9 рабочих дней осматривайте внутренние зоны Р-плеча под лупой; при обнаружении вмятины, царапины или зазубрины немедленно замените центрирующую пластину.
Операции, подверженные сбоям, которых следует избегать
1. При установке без тщательной очистки сопрягаемых поверхностей имеются вкрапления стружки, приводящие к скрытой ошибке наклона.
2. Стыковка с помощью молотка, обеспечивающая невидимые микровыемки на позиционирующих выступах.
3. Винтовое крепление затягивается с чрезмерным усилием, что приводит к необратимым геометрическим искажениям.
4. Отказ от точной калибровки датчика и использование исключительно механического предварительного центрирования при электроэрозионной обработке микрополостей.
Таблица проверки неисправностей
|
Явление неисправности |
Вероятная основная причина |
Предлагаемое решение |
|
Повторяющиеся колебания центрирования-чтения |
Грязная сопрягаемая поверхность; ослабленный крепежный винт; деформированный держатель электрода. |
Разобрать и очистить контактные поверхности; затяните винты; проверить или заменить неисправное приспособление |
|
Постепенное смещение концентричности после непрерывной работы |
R-плечо изношено или имеет микросколы. |
Проверьте состояние плеча под увеличительным инструментом; замените блок при появлении следов износа |
|
Плохой параллелизм для стыковки вывода |
Крепление с чрезмерным усилием; мусор застревает под основанием пластины |
Переустановите согласно спецификации крутящего момента; полностью чистый интерфейс нижнего сиденья |
Сравнение производительности и процессов
Большинство коммерческих малоформатных центрирующих пластин для электроэрозионной обработки имеют внутренние заплечики с острыми углами без R-перехода, рассеивающего напряжение. Многие конкуренты отменяют вторичное термостабилизирующее старение и локальную селективную закалку, чтобы сократить производственные затраты.
1. Противоизносные свойства: пластины конкурентов с острыми выступами легко образуют микровмятины после 350–650 циклов стыковки. Структура плавного перехода JWGRIP R-типа значительно повышает устойчивость к вмятинам при повторяющихся ударах при стыковке приспособления.
2. Управление внутренним стрессом. Во многих конкурирующих продуктах вторичное старение отсутствует. Остаточные напряжения после шлифования медленно снимаются при изменении температуры окружающей среды и вызывают отклонение плоскостности. Наше двухэтапное старение устраняет большую часть остаточного напряжения, обеспечивая долговременную геометрическую стабильность.
3. Стандарт проверки: многие поставщики проводят только частичную выборочную проверку. Каждая пластина JWGRIP подвергается полному геометрическому сканированию на КИМ с независимым серийным номером для полной прослеживаемости.
4. Компетенция в области индивидуального проекта: многие фабрики поставляют только фиксированные стандартные размеры. При поддержке отлаженного рабочего процесса OEM-производителя JWGRIP реализует модификацию расположения отверстий и позиционирования бобышек для специальных проектов компактных электроэрозионных приспособлений.
Часто задаваемые вопросы
Вопрос 1: Может ли центрирующая пластина для электроэрозионной обработки JWGRIP R-Type 54x54 обеспечить нулевую износостойкость при долгосрочном массовом производстве?
A1: Оптимизированный R-переход значительно снижает риск вмятин и сколов, однако абсолютный нулевой износ не может быть достигнут после массовых циклов стыковки. Периодический осмотр внутренних R-плечиков с помощью лупы остается обязательным. Немедленно замените пластину при обнаружении царапины, вмятины или зазубрины.
Вопрос 2: Можно ли использовать эту компактную центрирующую пластину для тяжелых приспособлений для изготовления графитовых электродов большого размера?
A2: Это устройство предназначено для небольших миниатюрных электродных приспособлений компактных электроэрозионных станков. Не рекомендуется использовать для тяжелых графитовых сборок. Чрезмерная нагрузка ускоряет износ плеч и может привести к необратимой деформации.
Вопрос 3: Поддерживаете ли вы OEM-производителей нестандартную схему отверстий и индивидуальную геометрию позиционирующей бобышки?
А3: Да. Пожалуйста, предоставьте полные технические чертежи с четкими характеристиками расположения отверстий, профиля позиционирования бобышки, допусков на плоскостность и параллельность. Команда инженеров завершает оценку технологичности в течение 12 рабочих дней и выдает официальное ценовое предложение.
В4: Какие условия отказа исключены из гарантии?
A4: Это относится к высокоточному позиционирующему удерживающему компоненту. Гарантия распространяется на имеющиеся при поставке производственные дефекты: несоответствие плоскостности, параллельности и твердости. На повреждения, вызванные столкновением, установкой с чрезмерным усилием, истиранием стружки и обычным циклическим износом, гарантия не распространяется.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации