- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

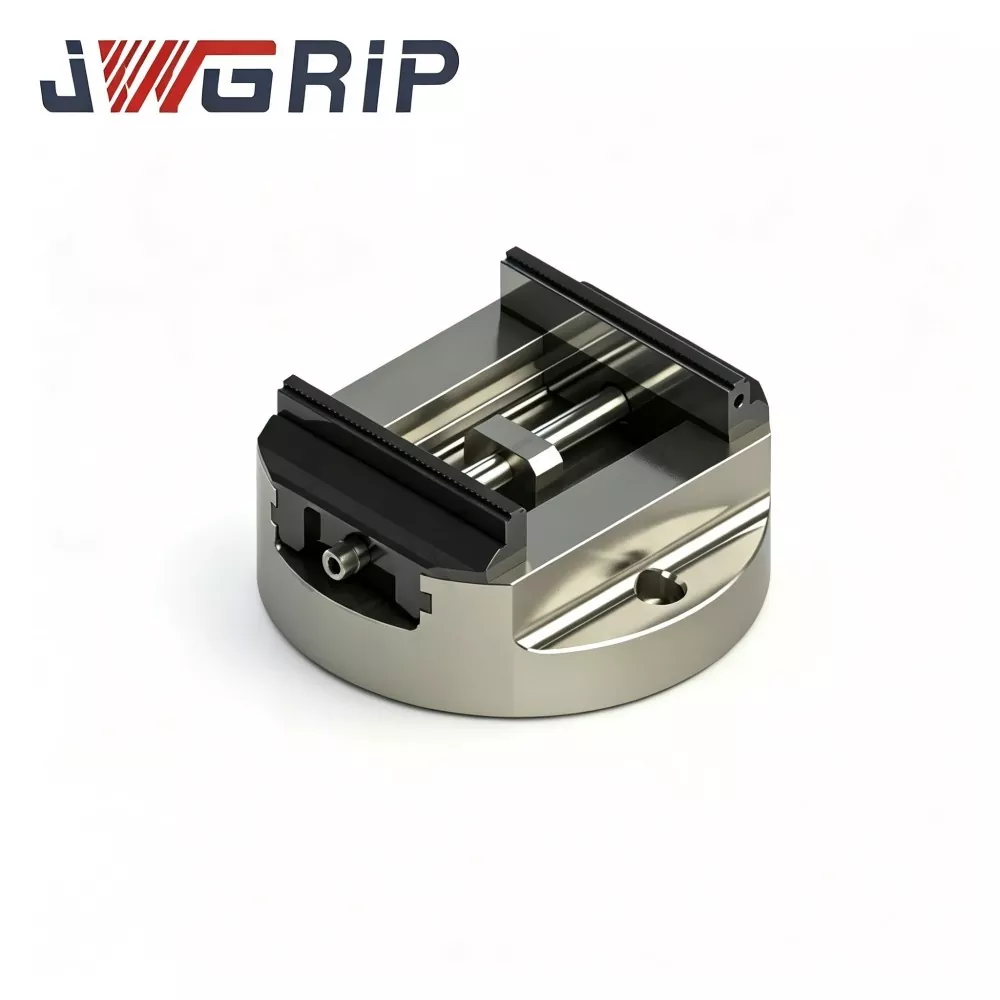
Сверхмощные самоцентрирующиеся тиски с круглым основанием для 5-осевой обработки
JWGRIP является профессиональным производителем и поставщиком сверхмощных самоцентрирующихся тисков с круглым основанием новой конструкции для 5-осевой обработки в Китае со стандартными спецификациями, которые полностью имеются на складе для своевременной поставки проекта. Это специально разработанное интегрированное зажимное приспособление высокой жесткости, профессионально оптимизированное для одновременной 5-осевой обработки с высокими нагрузками, обработки на люльке и с поворотным столом. Приняв модернизированную утолщенную круглую базовую конструкцию и изготовленную из высококачественных материалов и в соответствии со строгими стандартами промышленного производства, он объединяет высокую устойчивость к опрокидыванию, высокоэффективную установку заготовок и прочную модульную конструкцию в единый интегрированный блок.
Эти высокопроизводительные сверхмощные самоцентрирующиеся тиски с круглым основанием отличаются исключительной устойчивостью к опрокидыванию, эффективной работой зажима, сверхдлительным сроком службы и удобным для пользователя модульным обслуживанием. Утолщенное круглое основание изготовлено из высокопрочной легированной стали и подвергается многократному старению для снятия напряжений, чтобы полностью устранить внутренние остаточные напряжения, сохраняя стабильные характеристики конструкции в условиях переменного тяжелого режущего момента и условий поворота под большим углом. Узлы центрирующей передачи обработаны с помощью технологии сверхточного шлифования, обеспечивающей точную и стабильную производительность центрирования после многократного поворотного индексирования и длительной циклической работы.
Обладая превосходной стойкостью к эрозии стружки и коррозии СОЖ, сверхмощные самоцентрирующиеся тиски с круглым основанием для 5-осевой обработки эффективно предотвращают износ внутренних компонентов и снижение точности в суровых условиях мастерской. Это приспособление, изготовленное в Китае, широко применимо к тяжелым компонентам пресс-форм, конструкционным деталям из высокопрочных сплавов, тяжелым вращающимся заготовкам и прецизионным механическим отливкам. Оно обеспечивает стабильные, надежные и высоконагруженные зажимные решения для глобальных 5-осевых станков с ЧПУ для тяжелой резки.
Реальные узкие места
1. Опрокидывающий момент при больших углах наклона
Когда опорный стол поворачивает заготовку на угол 45–90°, совокупный гравитационный момент и тангенциальная сила резания создают огромную опрокидывающую нагрузку на основание тисков. Обычные тонкостенные тиски с круглым основанием вызывают микродеформацию, вызывающую смещение исходной точки центрирования и многогранное несоответствие размеров после индексации.
2. Тяжелая потребность в зажиме цельных заготовок
Пресс-форма из стали, толстые отливки и заготовки из высокопрочных сплавов требуют очень высокой силы зажима, чтобы противостоять воздействию 5-осевой наклонной резки. Обычные зубчатые рейки подвергаются упругой деформации под действием высокой силы зажима, что приводит к асимметричному движению кулачков и частичному проскальзыванию заготовки.
3. Трудоемкое выравнивание исходных данных на станке
Обычные конструкции с круглым основанием не имеют оптимизированной концентрической опорной точки. Каждая установка тисков на опорном столе требует повторной регулировки циферблатного индикатора, что отнимает значительное вспомогательное время, не связанное с резкой.
4. Сильное загрязнение 5-осевого цеха.
Пятиосевая обработка приводит к обильным разбрызгиваниям СОЖ и металлической стружки со всех сторон. Недостаточное уплотнение позволяет загрязняющим веществам проникать во внутреннюю камеру передачи, вызывая заклинивание, коррозию и постепенное снижение точности.
5. Высокие затраты на техническое обслуживание при непрерывном производстве с большими нагрузками.
Немодульная конструкция губок требует замены целых тисков, как только поверхности губок изнашиваются при длительном зажиме с большими нагрузками, что увеличивает долгосрочные эксплуатационные расходы мастерской.
Самоцентрирующиеся тиски с круглым основанием для тяжелых условий эксплуатации JWGRIP разработаны для устранения всех вышеупомянутых узких мест благодаря пяти основным мерам: утолщенное усиленное круглое основание, сверхмощная передача с увеличенным поперечным сечением, оптимизированная опорная площадка для опорного стола, многослойное лабиринтное полностью закрытое уплотнение и модульная сменная система жестких губок.
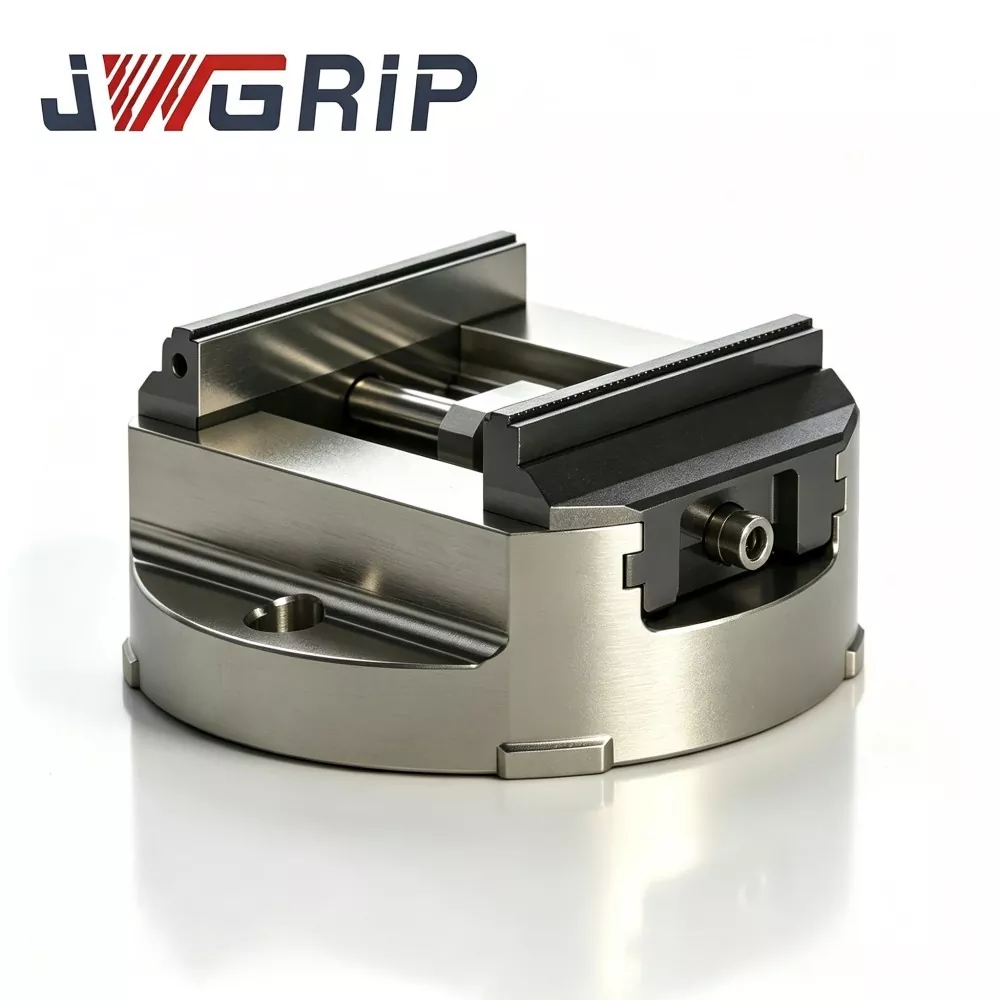
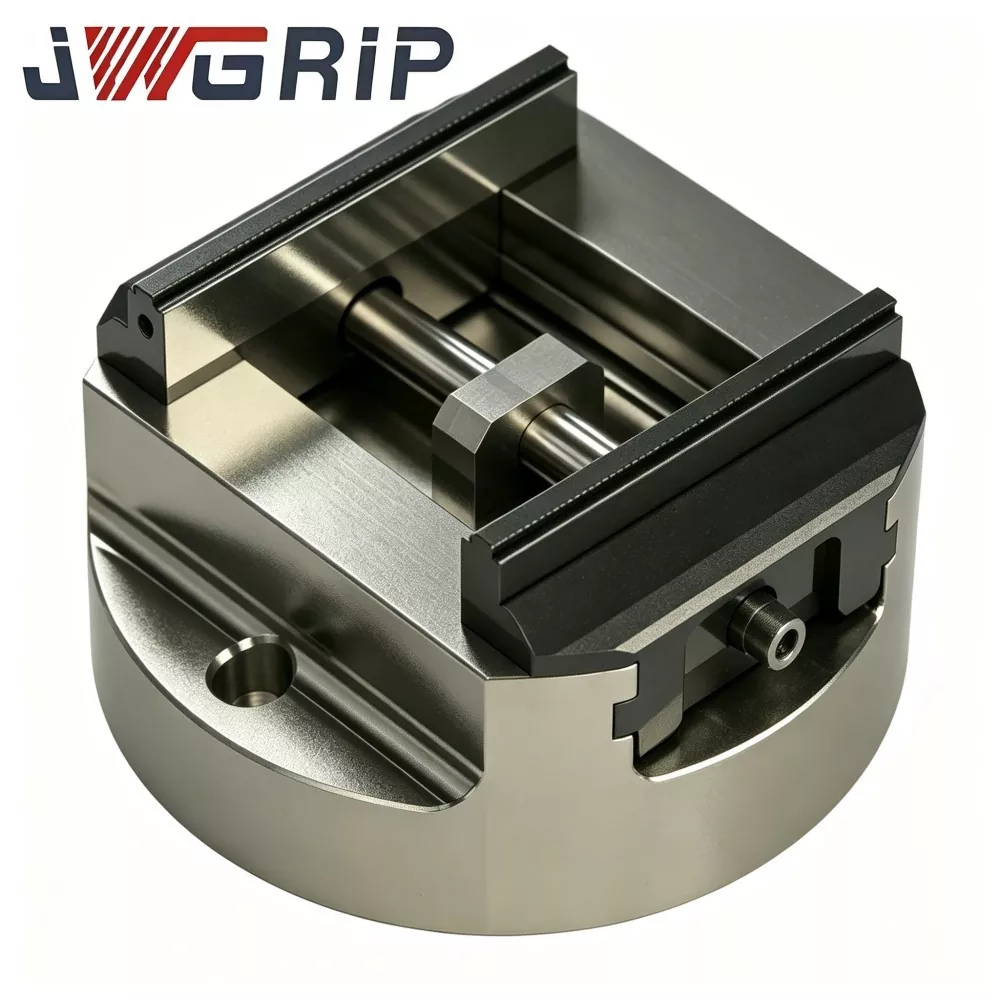
Состав сборки
Самоцентрирующиеся тиски с круглым основанием JWGRIP для тяжелых условий эксплуатации для 5-осевой обработки состоят из пяти основных узлов:
· Утолщенное усиленное круглое основание, снимающее напряжения.
·Усиленная синхронно-реечная передача увеличенного сечения.
· Модульный комплект сменных жестких губок высокой твердости
· Монтажная базовая платформа, оптимизированная под опорный стол
· Многослойный лабиринтный полностью закрытый уплотнительный блок
1. Утолщенное усиленное круглое основание.
Толстостенная отливка из высокопрочной легированной стали с плотным радиальным расположением ребер жесткости. Многократные циклы старения, снимающие напряжение, устраняют остаточное напряжение. При наклоне опорного стола на большой угол и большой силе резания основание эффективно подавляет микродеформацию и сохраняет стабильность центровки после многократного индексирования.
2. Мощная синхронно-реечная передача.
Закаленные компоненты зубчатой рейки увеличенного поперечного сечения противостоят упругой деформации с высокой силой зажима. Двойные кулачки обеспечивают высокоточное синхронное перемещение даже при зажиме тяжелых цельных заготовок, избегая асимметричного усилия зажима и частичного проскальзывания заготовки в условиях 5-осевого наклона-резания.
3. Модульная сменная система жестких челюстей.
Твердые губки имеют независимую съемную модульную конструкцию. Доступны несколько вариантов профиля губок для цилиндрических, ступенчатых и нестандартных заготовок, предназначенных для тяжелых условий эксплуатации. После длительного износа зажима при больших нагрузках кулачки можно заменить отдельно, не заменяя целые тиски.
4. Монтажная база, оптимизированная для опорного стола.
Концентрическая база внешнего круга и расположение установочных штифтов/монтажных отверстий соответствуют общепринятым стандартам опорных столов. Поддерживается установка с прямым позиционированием, что снижает зависимость от нестандартных переходных пластин и снижает допуски при сборке друг на друга, вносимые переходными деталями.
5. Многослойное лабиринтное полностью закрытое уплотнение.
Многоступенчатая лабиринтная структура и износостойкие резиновые уплотнительные кольца создают многобарьерную защиту. Он изолирует крупные брызги СОЖ и металлическую стружку при 5-осевой обработке от проникновения во внутреннюю камеру трансмиссии с большими нагрузками, предотвращая заклинивание трансмиссии и прецизионное затухание.
Рабочее резюме
После того, как тиски закреплены на монтажной плоскости опорного стола с помощью установочных штифтов и болтов, поместите тяжелую заготовку между жесткими губками. Активировать внутреннюю сверхмощную синхронную передачу; двойные кулачки движутся синхронно для завершения автоматического центрирующего зажима. Когда опорный стол выполняет наклон на большой угол и поворотное индексирование для многосторонней обработки, утолщенное усиленное круглое основание противостоит опрокидывающему моменту. Многослойное лабиринтное уплотнение защищает внутренние детали трансмиссии. Модульные кулачки можно заменять в зависимости от геометрии тяжелых заготовок.
Основные технические характеристики
1. Утолщенная усиленная конструкция с круглым основанием с отличными характеристиками защиты от опрокидывания.
В отличие от обычных тонкостенных тисков с круглым основанием, утолщенная стенка плюс плотное радиальное расположение ребер жесткости и многоцикловое снятие напряжений значительно повышают жесткость конструкции. Под действием огромного опрокидывающего момента, создаваемого большим углом наклона опорного стола и большой режущей силой, микродеформация круглого основания эффективно подавляется. Центрирующая точка остается стабильной после многократных индексирующих движений, гарантируя постоянство размеров при многосторонней обработке заготовок, работающих в тяжелых условиях.
2. Сверхпрочный высокопрочный узел синхронной зубчатой рейки в сборе.
Закаленные компоненты зубчатой рейки увеличенного поперечного сечения противостоят упругой деформации с высокой силой зажима. Даже при зажиме тяжелых цельных заготовок двойные кулачки поддерживают высокоточное синхронное перемещение, избегая асимметричного усилия зажима и частичного проскальзывания заготовки в условиях 5-осевого наклона-резания. Удовлетворяет требованиям по зажиму тяжелых нагрузок пресс-форм из стали, толстых отливок и заготовок из высокопрочных сплавов.
3. Монтажная база оптимизирована для обычных 5-осевых поворотных столов с люлькой.
Концентрическая база внешнего круга и расположение установочных штифтов/монтажных отверстий соответствуют общепринятым стандартам опорных столов. Поддерживается установка прямого позиционирования, что снижает зависимость от специальных переходных пластин. Это сокращает допуски при многоуровневой сборке, возникающие из-за переходных деталей, и снижает нагрузку на предпроизводственную подготовку приспособления.
4. Многослойный лабиринтный полнозакрытый уплотнительный блок.
Многоступенчатая лабиринтная структура и износостойкие резиновые уплотнительные кольца создают многобарьерную защиту. Он изолирует крупные брызги СОЖ и металлическую стружку при 5-осевой обработке от проникновения во внутреннюю камеру передачи тяжелых нагрузок. Предотвратите заклинивание трансмиссии и прецизионное затухание, вызванное загрязнителями в мастерских, улучшите долговечность обслуживания при непрерывном массовом производстве с большими нагрузками.
5. Модульная система сменных жестких губок высокой твердости.
Твердые губки имеют независимую съемную модульную конструкцию. После длительного износа зажима при больших нагрузках кулачки можно заменить отдельно, не заменяя целые тиски. Доступны несколько вариантов профиля губок для цилиндрических, ступенчатых и нестандартных заготовок, предназначенных для тяжелых условий эксплуатации, что обеспечивает гибкую конфигурацию для различных производственных партий.
6. Полная инженерная поддержка OEM-разработок по индивидуальному заказу.
Являясь китайским производителем светильников, завод JWGRIP поддерживает проектно-ориентированную разработку OEM по индивидуальному заказу. Целенаправленная регулировка включает в себя изменение хода зажима, разработку специального профиля губок, изменение расположения монтажных отверстий для нестандартных опорных столов и специальную оптимизацию тяжелых нагрузок, удовлетворяющую индивидуальные требования к приспособлениям для сложных проектов 5-осевой обработки тяжелых нагрузок.
Сферы применения
1. Изготовление пресс-форм для тяжелых условий эксплуатации.
Большие стержни пресс-форм, тяжелые вставки пресс-форм и толстые компоненты пресс-формы. Тяжелый зажим выдерживает удары при черновом фрезеровании по 5 осям. Круглое основание, предотвращающее опрокидывание, обеспечивает постоянство размеров многогранной индексации, снижая процент брака при пробном запуске пресс-формы и сокращая цикл разработки пресс-формы.
2. Обработка конструктивных деталей из высокопрочных сплавов.
Заготовки из высокопрочных сплавов аэрокосмической отрасли, тяжелые конструкционные рамы. Высокоточное синхронное центрирование отвечает строгим требованиям к соосности и позиционным допускам для компонентов из дорогостоящих сплавов.
3. Обработка тяжелого чугуна и литейных деталей.
Толстые литые заготовки, тяжелые механические отливки. Мощная трансмиссия и конструкция с жесткими губками выдерживают черновое фрезерование литых заготовок с высоким съемом материала в условиях 5-осевого наклона.
4. Производство компонентов тяжелого оборудования и машиностроения
Большие опорные плиты, тяжелые конструкционные кронштейны и тяжелые детали с поворотными механизмами. Широкий диапазон зажимного усилия и основание, предотвращающее опрокидывание, адаптируются к различной геометрии деталей тяжелого оборудования.
5. Изготовление тяжелых конструктивных деталей на новой энергии.
Крупные конструктивные заготовки аккумуляторного отсека, тяжелые рамы шасси. 5-осевое многостороннее фрезерование и сверление со стабильной производительностью центрирования обеспечивает производительность массового производства.
6. Общие многоосные прецизионные мастерские с тяжелыми нагрузками
Разнообразные тяжелые механические вращающиеся детали. Поддерживает частое переключение вариантов обработки тяжелых деталей. Оптимизированная монтажная база для опорного стола сокращает трудозатраты на установку приспособлений для 5-осевых мастерских.
Рабочий процесс установки
1. Проверка очистки перед установкой
Тщательно очистите монтажную плоскость поворотного стола люльки, зафиксируйте нижнюю контактную поверхность тисков с круглым основанием и отверстия для установочных штифтов. Полностью удалите металлическую стружку, остатки охлаждающей жидкости и масляные пятна. Крошечные посторонние частицы вызывают наклон тисков, усиливают отклонение при наклоне опорного стола на большой угол и серьезно ухудшают точность многосторонней обработки тяжелых заготовок.
2. Расположение и крепление исходной точки
Установите тиски на монтажную плоскость опорного стола, вставьте установочные штифты. Выполните регулировку центрирования циферблатного индикатора, ориентируясь на внешнюю концентрическую точку отсчета с круглым основанием. После завершения центрирования затяните болты крепления строго в соответствии с моментом затяжки, заданным для станка. Тиски с двойной проверкой надежно фиксируются без вибраций и позиционных люфтов.
3. Регулировка зажима тяжелых деталей.
Поместите тяжелую заготовку между твердыми губками. Активируйте синхронный самоцентрирующийся зажимной механизм. Отрегулируйте силу зажима в зависимости от материала заготовки и процесса резки. Применяйте достаточно высокую силу зажима для тяжелых цельных заготовок, чтобы выдерживать комбинированную нагрузку, состоящую из 5-осевого наклона, опрокидывающего момента и силы фрезерования. Избегайте недостаточного усилия зажима, приводящего к проскальзыванию заготовки.
4. Проверка работы на холостом ходу во всем диапазоне опорного стола.
Выполните наклон и поворотное индексирование полного диапазона холостого хода опорного стола. Смоделируйте реальные 5-осевые рабочие условия, проверьте наличие механических помех, убедитесь, что не возникает тенденции к смещению заготовки при моделируемом опрокидывающем моменте и нагрузке резания. Только пройдя тест на холостом ходу, можно перейти в фазу пробного сокращения.
5. Проверка точности пробной резки.
Выполните пробную обработку, используя испытательную заготовку для тяжелых условий эксплуатации. Измерьте многогранные индексы размеров и геометрических допусков. Перед официальной обработкой массового производства убедитесь, что стабильность центрирования и характеристики защиты от опрокидывания соответствуют инженерным требованиям.
Режим поддержания
1. Ежедневное техническое обслуживание После каждой производственной смены очищайте зажимные поверхности с жесткими губками и нижнюю опорную поверхность с круглым основанием. Удалите скопившуюся стружку и остатки СОЖ, чтобы устранить источники отклонения позиционирования.
2. Смазочные работы раз в полгода. Откройте доступ для обслуживания узла уплотнения. Во внутреннюю тяжелонагруженную пару зубчатой рейки ввести специальную высоковязкую противоизносную смазку. Сохраняйте плавность синхронного движения челюсти и стабилизируйте состояние зазора передачи при непрерывном производстве 5-осевой индексации.
3. Регулярный осмотр изнашиваемых деталей. Периодически проверяйте контактные поверхности жестких губок. Заменяйте модульные кулачки самостоятельно, если на них появляются царапины или износ, ухудшая качество зажима. НЕ продолжайте производство с изношенными губками; это приведет к ошибкам центрирования заготовок, работающих в тяжелых условиях.
4. Ежеквартальная процедура проверки исходных данных. Снимайте тиски со стола-подставки каждый квартал. Осмотрите нижнюю поверхность круглого основания на предмет повреждений или вмятин. Измеряйте точность повторения самоцентрирования с помощью манометров, обнаруживайте незначительные отклонения в точности перед инцидентами, связанными с браком при массовом производстве.
5. Защита от длительного простоя. Полностью очищайте весь блок тисков, если он не используется в течение длительного времени. Нанесите антикоррозионное защитное покрытие на опорные поверхности с круглым основанием и рабочие поверхности губок. Хранить в сухом пыленепроницаемом помещении.
6. Правила запрещенной эксплуатации. Запрещается зажим с чрезмерным ходом и удержание заготовки с перегрузкой. Никогда не ударяйте по корпусу тисков или губкам тяжелыми инструментами, чтобы избежать деформации круглого основания и повреждения внутренних компонентов трансмиссии.
Диагностика и устранение распространенных неисправностей
Ошибка 1: многогранное несоответствие размеров после 5-осевой индексации.
· Вероятные причины: износ поверхности челюстей; недостаточная сила зажима; ослабли болты крепления круглого основания; недостаточная смазка приводит к смещению зазора трансмиссионной пары
· Решения: заменить изношенные модульные челюсти; отрегулируйте силу зажима в соответствии со свойствами заготовки; затяните крепежные болты стандартным моментом; долейте специальную смазку и еще раз проверьте точность центрирования.
Неисправность 2: Медленное движение челюсти, ухудшение синхронного центрирования.
· Вероятные причины: стружка / охлаждающая жидкость проникают в герметичную камеру трансмиссии; истощение смазки; смещение зазора трансмиссионной пары
· Решения: Открытый герметичный корпус; полностью очистить внутренние узлы зубчатой рейки; залить противоизносную смазку; точная настройка параметров зазора трансмиссии.
Ошибка 3: Смещение позиции происходит после повторных циклов индексации люльки.
· Вероятные причины: Посторонние загрязнения, попавшие между нижней опорной поверхностью круглого основания и плоскостью опорного стола; болт крепления под затяжку; локальная микродеформация от длительной перегрузки
· Решения: Демонтировать тиски; тщательно очистите две сопрягаемые поверхности; затяните болты указанным моментом; проверить круглое основание на предмет остаточной деформации; замените тиски, если существует постоянная деформация.
Ошибка 4: Микропроскальзывание заготовки при тяжелонагруженном 5-осном черновом фрезеровании.
· Вероятные причины: Недостаточный запирающий момент; остатки стружки, налипшие на зажимные поверхности с твердыми губками
· Решения: умеренно увеличить запирающий момент; полностью очистите контактные поверхности губок перед зажимом заготовок.
Упаковка и отгрузка
JWGRIP Сверхмощные самоцентрирующиеся тиски с круглым основанием для 5-осевой обработки:
· Стандартные модели на складе поддерживают быструю доставку по всему миру.
· Каждые тиски перед отправкой с завода подвергаются строгой проверке точности по нескольким позициям, сопровождаемой официальным отчетом о прецизионных испытаниях и сертификатом квалификации продукции.
· На все базовые поверхности наносится антикоррозийная пассивационная обработка.
· Для единичных изделий используется амортизирующий жемчужный хлопок и высокопрочная картонная упаковка.
· При экспортно-ориентированных заказах используется ударопрочная, не подвергающаяся фумигации, деревянная перегородочная упаковка, защищающая опорные поверхности с круглым основанием и рабочие поверхности с твердыми губками от прецизионных повреждений во время транспортировки по морю и суше на большие расстояния.
· Измененные заказы OEM, разрабатываемые по индивидуальному заказу, выполняются в соответствии с согласованным временем выполнения.
Точки оценки инженерного выбора
Сверхмощные самоцентрирующиеся тиски с круглым основанием для 5-осевой обработки предназначены для сценариев обработки с тяжелыми нагрузками, многоугольным наклоном и индексацией наклона 5-осевого оборудования люльки. Он решает основные проблемы отрасли:
· Недостаточная жесткость против опрокидывания круглого основания.
· Смещение центрирования при многократном индексировании
· Плохая адаптируемость к люльке
· Недостаточная сила зажима для тяжелых цельных заготовок
· Быстрый износ, вызванный суровыми условиями в 5-осевой мастерской.
Стандартные версии, имеющиеся на складе, подходят для большинства распространенных проектов 5-осевых станков с люлькой, отличаются коротким циклом поставки и стабильной высокой производительностью. Для проектов с нестандартными установочными размерами опорного стола, сверхтяжелыми заготовками или особыми требованиями к профилю челюстей рекомендуется воспользоваться услугами OEM-разработчиков по индивидуальному заказу.
При проведении отборочной оценки:
1. Сначала подтвердите максимальный размер контура заготовки и требуемый ход зажима.
2. Проверьте физические размеры и расположение установочных штифтов 5-осевого поворотного стола с опорой на месте.
3. Эти тиски обладают прочной конструкцией, выдерживающей большие нагрузки, удобными в использовании и простой в обслуживании модульной конструкцией.
4. Это эффективно снижает процент брака тяжелых 5-осевых деталей и снижает долгосрочные затраты на техническое обслуживание в мастерской.
Часто задаваемые вопросы
В1: Могут ли эти тиски выдерживать большой опрокидывающий момент, когда опорный стол наклоняется на максимальный угол?
Да. Утолщенная усиленная конструкция с круглым основанием, снимающая напряжения, специально оптимизирована для условий работы с большим опрокидывающим моментом 5-осных станков люльчатого типа. Он сдерживает микродеформацию при максимальном угле наклона и сильной режущей комбинированной нагрузке.
В2: Нужно ли заменять тиски целиком после интенсивного износа с жесткими губками?
Нет. Твердые губки имеют независимую модульную съемную конструкцию. Изношенные губки можно заменять отдельно, не заменяя весь узел тисков, что сокращает затраты на долгосрочное обслуживание.
В3: Можно ли установить его непосредственно на обычные 5-осевые поворотные столы с подставкой?
Расположение монтажных отверстий и установочных штифтов стандартной версии соответствует характеристикам основных опорных столов. Для специального нестандартного оборудования с опорным столом OEM-разработчики могут реализовать адаптивную модификацию.
Вопрос 4: Подходят ли сверхмощные самоцентрирующиеся тиски с круглым основанием для 5-осевой обработки для чернового фрезерования с большими нагрузками и большой скоростью съема материала?
Да. Мощная синхронная трансмиссия и конструкция жестких кулачков высокой твердости позволяют выполнять черновую обработку толстых стальных заготовок и тяжелых литых заготовок в условиях 5-осевого наклона.
Вопрос 5: Требуется ли после первоначального центрирования базовой точки повторное выравнивание циферблатного индикатора при каждой смене партии?
После завершения однократного центрирования при первой установке взаимное расположение тисков и опорного стола остается неизменным. Пакетная обработка требует только визуального контроля без повторной полной центровки циферблатного индикатора.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации