- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

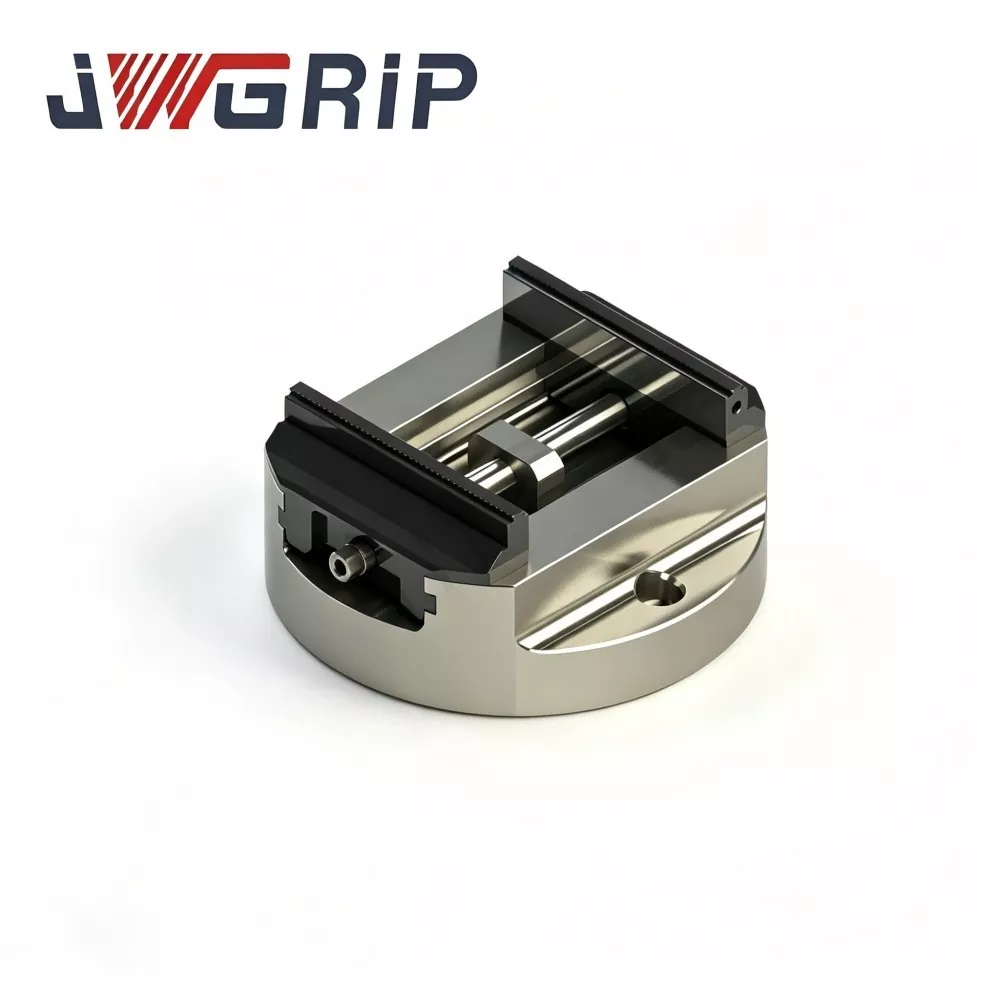
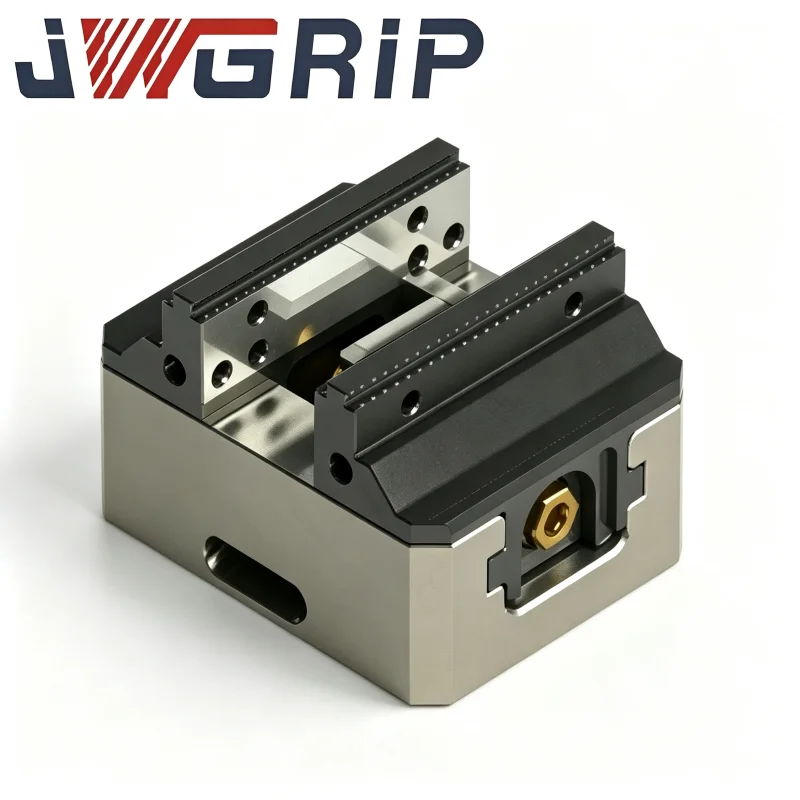
Высокоточные самоцентрирующиеся тиски с круглым основанием с ЧПУ
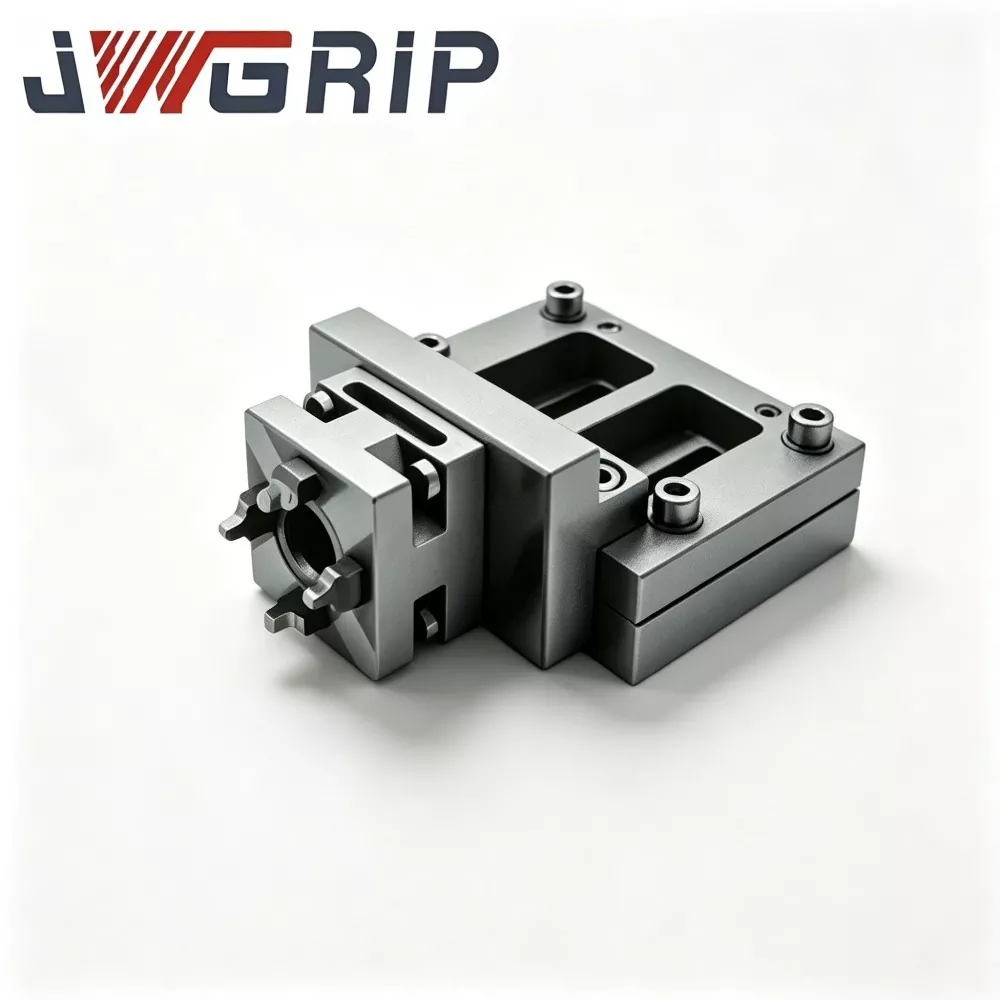
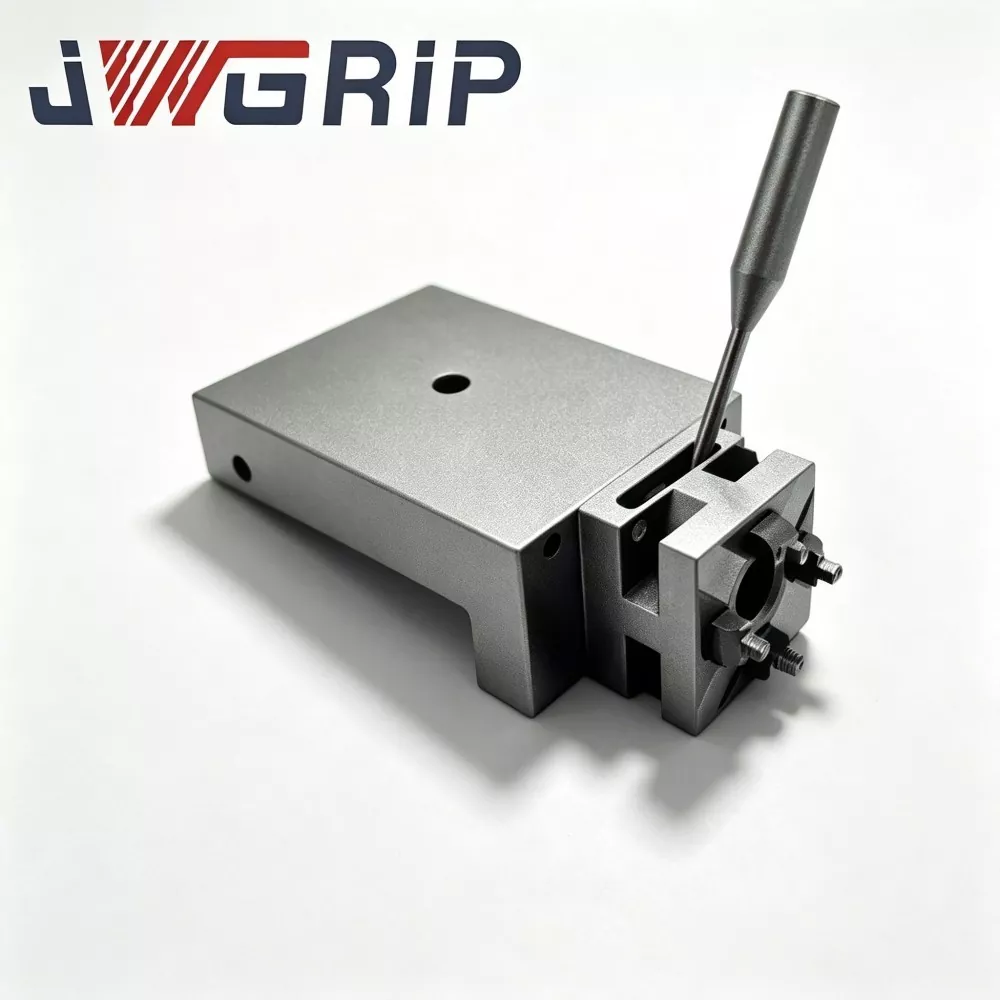
JWGRIP является профессиональным производителем и поставщиком индивидуальных высокоточных самоцентрирующихся тисков с круглым основанием для 5-осевой обработки в Китае. Стандартные модели полностью имеются на складе для быстрой доставки по всему миру. Это высокоточное интегрированное приспособление для крепления станков с ЧПУ, профессионально разработанное для 5-осевой и сложной многоосевой обработки с ЧПУ. Благодаря корпусу из ковкого чугуна премиум-класса и конструкции направляющей индукционной закалки он объединяет в одном интегрированном блоке сверхвысокую повторяемую производительность зажима, компактную, компактную компоновку и высокую стабильность резки.
Эти высокоточные самоцентрирующиеся тиски с круглым основанием имеют повторяемость зажима стержня ±0,01 мм, обеспечивая сверхстабильное позиционирование при обработке деталей сложного профиля. Все ключевые компоненты конструкции проходят строгую обработку старением для снятия напряжений после черновой обработки, чтобы полностью устранить внутренние напряжения при литье и обработке, обеспечивая долгосрочную стабильность конструкции. Направляющие с индукционной закалкой обеспечивают превосходную износостойкость при частом циклическом зажиме, эффективно сохраняя постоянную точность позиционирования и избегая снижения точности, вызванного длительной эксплуатацией.
Оптимизированное компактное круглое основание экономит место на столе станка и эффективно предотвращает помехи инструмента при повороте под большим углом и поворотно-поворотной обработке. Благодаря простым и эффективным процедурам зажима он значительно снижает количество ошибок при настройке, вызванных человеком, и максимально увеличивает время безотказной работы шпинделя. Это приспособление, изготовленное в Китае, широко применимо для прецизионной серийной обработки компонентов аэрокосмической отрасли, автомобильных деталей и деталей пресс-форм высокого качества. Оно значительно сокращает время вспомогательной регулировки и обеспечивает надежную и постоянную точность размеров для задач точной обработки высокой сложности.
Объяснение принципа работы
Высокоточные самоцентрирующиеся тиски с круглым основанием с ЧПУ — это прецизионный зажимной блок, который в основном используется на 4- и 5-осевых обрабатывающих центрах с ЧПУ, электроэрозионных станках и прецизионном шлифовальном оборудовании.
Его основной особенностью является конструкция с круглым основанием: по сравнению с тисками с прямоугольным основанием конструкция с круглым основанием увеличивает зазор при вращательном движении на столах станка и позволяет избежать необходимости использования громоздких промежуточных переходных пластин.
Функция самоцентрирования реализуется внутренним прецизионным механизмом синхронной передачи кулачково-винтовой передачи:
1. После того, как тиски надежно закреплены на рабочем столе станка, поместите заготовку между двумя губками.
2. Поверните центральный приводной винт; Внутренний комплект кулачковых винтов приводит в движение двойные кулачки, двигаясь внутрь с одинаковой скоростью.
3. Заготовка автоматически центрируется по осевой линии шпинделя станка, не требуется утомительное ручное выравнивание циферблатного индикатора.
Обработка болевых точек
Фактическое многоосное серийное производство обнаруживает несколько типичных ограничений традиционных решений для крепления деталей:
1. Недостаточный поворотный зазор тисков с прямоугольным основанием.
Прямоугольное основание занимает большую площадь стола. При наклоне на большой угол 4-/5-осевых станков часто возникает столкновение инструмента со шпинделем. Дополнительные переходные пластины дополнительно увеличивают перемещение по оси Z.
2. Снижение точности, вызванное циклическим износом направляющих.
Без обработки поверхности высокой твердостью контактные поверхности направляющих постепенно изнашиваются после длительных циклов зажима. Самоцентрирующееся смещение исходной точки, требующее повторной ручной регулировки и снижающее эффективное время работы машины.
3. Сильная зависимость от ручного центрирования.
Традиционные тиски требуют, чтобы опытные операторы завершили центрирование циферблатного индикатора. Несогласованность позиционирования, возникающая из-за различий в навыках операторов, будет усиливаться при сложной резке под разными углами, что приведет к дорогостоящему бракованию заготовок.
4. Вторжение загрязнений сокращает срок службы приспособлений.
Плохо герметизированные конструкции допускают попадание смазочно-охлаждающей жидкости и металлической стружки во внутренние узлы трансмиссии. Абразивные частицы ускоряют износ компонентов и вызывают сбои в заклинивании при длительном непрерывном производстве.
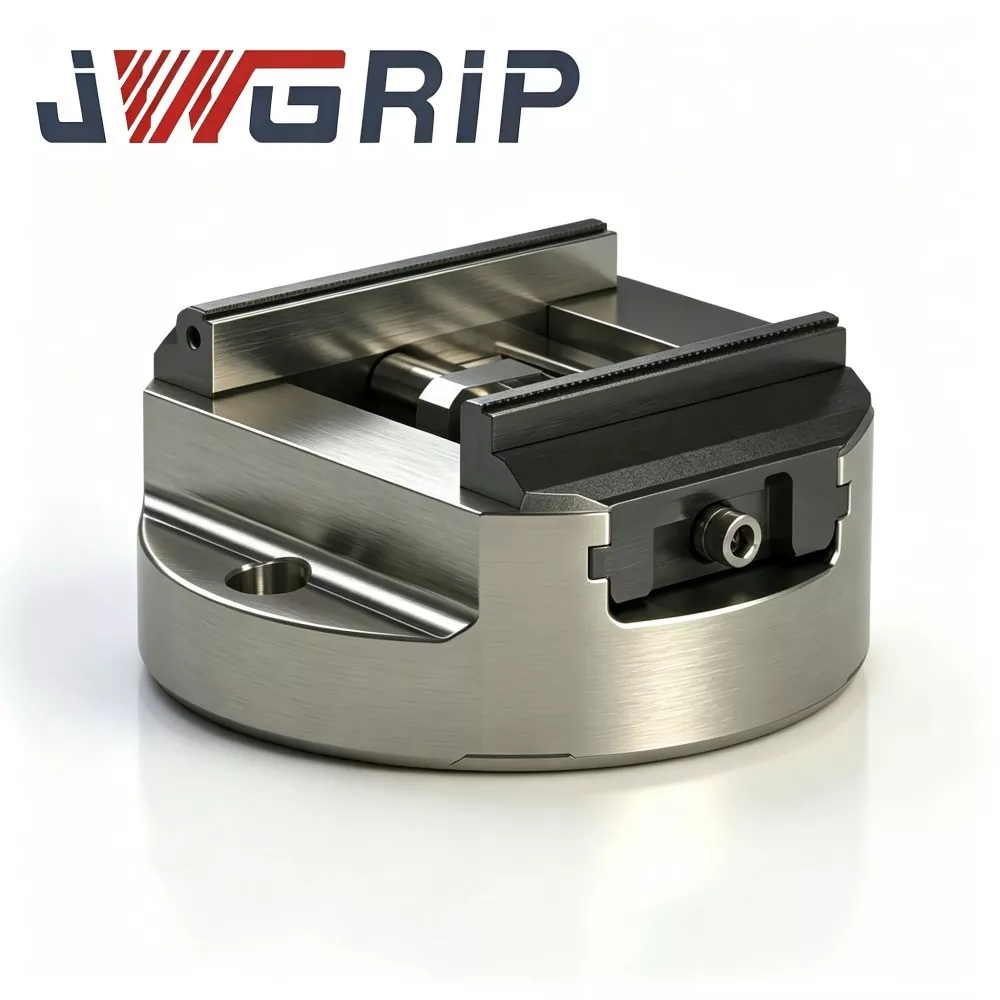

Состав сборки
Высокоточные самоцентрирующиеся тиски с круглым основанием JWGRIP состоят из пяти основных функциональных узлов:
① Основной корпус с круглым основанием из высококачественного ковкого чугуна, снимающий напряжения.
② Группа прецизионных направляющих с индукционной закалкой.
③ Внутренний синхронный двухкулачковый привод с кулачковым винтом
④ Интерфейс для установки сменных губок (для твердых/мягких губок)
⑤ Полностью закрытый уплотнительный узел, устойчивый к стружке и охлаждающей жидкости.
1. Основной корпус с круглым основанием из ковкого чугуна, снятый с напряжения.
Отливка из высокопрочного чугуна премиум-класса с многократным старением для снятия напряжений. Превосходные характеристики гашения вибрации подавляют следы вибрации при резке. Круглый контур основания улучшает вращательный зазор для 4- и 5-осевого оборудования.
2. Группа прецизионных направляющих с индукционной закалкой.
Контактные поверхности направляющих подвергаются индукционной закалке, что обеспечивает высокую твердость поверхности. Прецизионно отшлифованные скользящие поверхности гарантируют движение с низким коэффициентом трения и длительную износостойкость при частых циклах открытия-закрытия.
3. Внутренний синхронный двухкулачковый привод с кулачковым винтом
Прецизионно изготовленная кулачково-винтовая передача обеспечивает идеально синхронизированное движение двух кулачков. Осуществляет автоматическое центрирование заготовки независимо от исходного положения ее размещения.
4. Сменный интерфейс крепления губок.
Поддерживает быструю замену твердых кулачков и мягких алюминиевых кулачков. Пользователи могут использовать мягкие губки для предварительной обработки заготовок специального профиля без приобретения дополнительных специальных приспособлений.
5. Полностью закрытый уплотнительный узел
Уплотняющий корпус охватывает внутренний кулачковый винт и направляющую камеру, блокируя металлическую стружку и брызги охлаждающей жидкости, защищая прецизионные движущиеся компоненты от абразивного загрязнения.
Основные характеристики дифференцированной производительности
1. Гарантированная точность повторного зажима ±0,01 мм.
Проверено заводским контрольным оборудованием для каждой готовой единицы, а не просто теоретический параметр. Стабильная согласованность исходных деталей между партиями, что позволяет эффективно снизить процент брака и объем доработок для дорогостоящих многоосных компонентов.
2. Геометрия круглого основания, оптимизированная для многоосного вращательного движения.
Круглый контур максимально увеличивает рабочий диапазон вращения машины. Устраняет потери перемещения по оси Z, вызванные дополнительными переходными пластинами. Обеспечивает достаточное пространство для обхода во время сложной наклонно-вращательной обработки и позволяет использовать более агрессивные параметры резания.
3. Превосходные характеристики гашения вибрации благодаря корпусу из ковкого чугуна.
Ковкий чугунный материал эффективно поглощает вибрацию при резке. Сдерживает следы вибрации, образующиеся в условиях тяжелого резания. Улучшает качество поверхности готовой детали и продлевает срок службы инструмента.
4. Подвижные поверхности клавиш с индукционной закалкой HRC 58-62.
Критические поверхности направляющих и кулачковых винтов достигают твердости HRC 58-62. Сохраняет стабильные характеристики самоцентрирования после миллионов циклов зажима и замедляет снижение точности, вызванное истиранием поверхности.
5. Полностью закрытая конструкция уплотнения, изолирующая загрязнения.
Защищает внутренние прецизионные детали трансмиссии от стружки и брызг СОЖ в обычных условиях цеха с ЧПУ. Продлевает срок службы приспособлений и стабилизирует производительность непрерывного серийного производства.
6. Взаимозаменяемые жесткие/мягкие губки, а также возможность индивидуальной модификации в зависимости от проекта.
Интерфейс быстрой смены кулачков адаптируется к различным профилям заготовок. JWGRIP предоставляет услуги индивидуального проектирования: отрегулируйте монтажную схему основания, контур губок и ход зажима в соответствии с особыми требованиями к столу станка и заготовке.
Типичные области применения
1. Производство прецизионных компонентов для аэрокосмической отрасли
Лопатки турбин, каркасы конструкций, детали шасси с жесткими требованиями к допускам и сложными пространственными контурами. Стабильная производительность самоцентрирования соответствует требованиям многоуглового 5-осевого фрезерования и сверления для дорогостоящих деталей аэрокосмической отрасли.
2. Производство автомобильных и автоспортивных компонентов.
Картеры двигателей, картеры трансмиссии, детали конструкций подвески. Подходит для высокоскоростного фрезерования деталей из алюминиевых и титановых сплавов на 4- и 5-осном оборудовании.
3. Изготовление пресс-форм
Стержни для литьевых форм, компоненты штамповочных штампов. Высокая жесткость и точность повторного позиционирования обеспечивают отличное качество поверхности и точные размеры элементов для задач изготовления пресс-форм.
4. Универсальная прецизионная цеховая обработка.
Работа цеха по вертикальному и горизонтальному обрабатывающему центру, включая фрезерование, сверление, шлифование и нарезание резьбы. Надежный универсальный крепеж для смешанных и многовариантных заказов деталей.
Рабочий процесс установки
1. Тщательно очистите монтажную плоскость рабочего стола станка и зафиксируйте нижнюю опорную поверхность тисков с круглым основанием. Удалите металлическую стружку, остатки охлаждающей жидкости и масляные пятна. Крошечные посторонние частицы могут вызвать смещение при монтаже и вызвать отклонение позиционирования во время операций многоосного поворотного индексирования.
2. Установите тиски на рабочий стол станка, совместите положения монтажных отверстий. Затяните крепежные болты в соответствии с моментом затяжки, указанным в официальном руководстве. Убедитесь, что тиски надежно закреплены и не шатаются.
3. Поместите заготовку между губками, задействуйте центральный приводной винт, чтобы завершить автоматический самоцентрирующийся зажим. Меняйте местами твердые/мягкие кулачки в зависимости от материала заготовки и внешнего контура.
4. Выполните моделирование работы машины на холостом ходу для многоосных движений наклона и индексации. Проверьте наличие механических помех и тенденцию смещения заготовки при моделируемых нагрузках резания.
5. Завершить пробную проверку на тестовой заготовке. Проверьте индексы размерных и геометрических допусков. Запускайте официальное массовое производство только после того, как производительность центрирования и зажима будет соответствовать инженерным требованиям.
Контрольный список технического обслуживания
1. Ежедневное обслуживание
После каждой смены обработки протирайте рабочие поверхности губок и нижнюю базовую поверхность круглого основания. Очистите стружку и брызги охлаждающей жидкости, чтобы исключить источники отклонений в позиционировании.
2. Периодическая смазка
Регулярно открывайте доступ для обслуживания уплотнительного узла. Введите подходящую противоизносную смазку во внутренний узел кулачково-винтовой передачи, чтобы обеспечить плавность открытия и закрытия кулачка.
3. Проверка изнашиваемых деталей
Периодически проверяйте контактные поверхности челюстей. Замените или повторно заточите кулачки, если царапины или износ ухудшают качество зажима. НЕ продолжайте производство с изношенными губками.
4. Ежеквартальная проверка точности.
Раз в квартал демонтируйте тиски с рабочего стола. Осмотрите опорную поверхность с круглым основанием на предмет повреждений и вмятин. Измеряйте повторяемость самоцентрирующейся продукции с помощью метрологических инструментов, выявляйте незначительные отклонения в точности, предотвращая риск брака партии.
5. Долговременная защита от простоя хранилища.
Полностью очистите весь блок тисков. Нанесите антикоррозионное покрытие на опорные и рабочие поверхности губок. Хранить в сухом пыленепроницаемом помещении.
6. Примечания о запрещенных операциях
Запретить зажим с чрезмерным ходом. Никогда не ударяйте по корпусу или губкам тисков тяжелыми инструментами, чтобы избежать деформации основания и внутренних компонентов трансмиссии.
Справочник по выбору закупок
Основная ценность высокоточных самоцентрирующихся тисков с круглым основанием JWGRIP:
① оптимизированная многоосевая компоновка с круглым основанием
② заводская точность повторного зажима ±0,01 мм.
③ корпус из ковкого чугуна, поглощающий вибрацию
④ подвижные поверхности высокой твердости с индукционной закалкой
⑤ взаимозаменяемая конструкция с твердыми и мягкими губками и возможность индивидуального проектирования
Он решает болевые точки многоосной обработки: недостаточный вращательный зазор, человеческая ошибка при ручном центрировании, дрейф точности, вызванный циклическим износом, плохая адаптируемость к заготовкам различного профиля.
Напоминания о выборе:
1. Сравните максимальный внешний размер заготовки с эффективным ходом зажима тисков и оставьте разумный запас прочности.
2. Подтвердите расположение монтажных отверстий на столе станка; оценить условие совместимости при совпадении с опорными пластинами с нулевой точкой. Для нестандартных требований к установке доступна услуга индивидуальной модификации.
3. Выберите тип челюстей: выберите твердые губки для металлических заготовок, требующих высокой силы резания; использовать мягкие губки для предварительной обработки заготовок специального профиля. Подготовьте запасные комплекты челюстей для многовариантного производства.
4. Стандартные стандартные версии обеспечивают быструю доставку; воспользоваться услугами OEM-инжиниринга по индивидуальному заказу для особых монтажных размеров или особых требований к профилю губок.
Часто задаваемые вопросы
Вопрос 1: Можно ли установить высокоточные самоцентрирующиеся тиски с круглым основанием на 4-осевые и 5-осевые поворотные столы типа люльки?
Да. Его конструкция с круглым основанием оптимизирует зазор вокруг поворотной оси для 4-осного и 5-осного оборудования типа люльки. Перед установкой рассчитайте общую высоту крепления для оценки предотвращения столкновений. В соответствии с особыми характеристиками поворотного стола может быть реализована индивидуальная модификация расположения монтажных отверстий.
В2: Можно ли использовать в этих тисках мягкие губки?
Абсолютно да. Он использует сменный интерфейс для крепления челюстей. Твердые кулачки и алюминиевые мягкие кулачки можно свободно заменять, чтобы удовлетворить различные требования к обработке деталей.
В3: Какова гарантированная точность повторного позиционирования?
Гарантированная точность повторного прижима достигает ±0,01 мм, каждая единица проходит проверку на заводском метрологическом оборудовании.
В4: Поддерживает ли JWGRIP индивидуальный заказ OEM/ODM?
Да. Мы предоставляем комплексные OEM-услуги по индивидуальному проектированию, включая маркировку логотипом, регулировку размеров и настройку специальных материалов для удовлетворения индивидуальных требований на уровне проекта.
В5: Каковы ключевые моменты ежедневного обслуживания?
Благодаря полностью закрытой конструкции уплотнения не требуются тяжелые работы по техническому обслуживанию. Основные операции: содержать наружные поверхности в чистоте от стружки, осуществлять регулярную смазку внутренней кулачково-винтовой передачи и периодически проверять состояние износа губок.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации