- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM


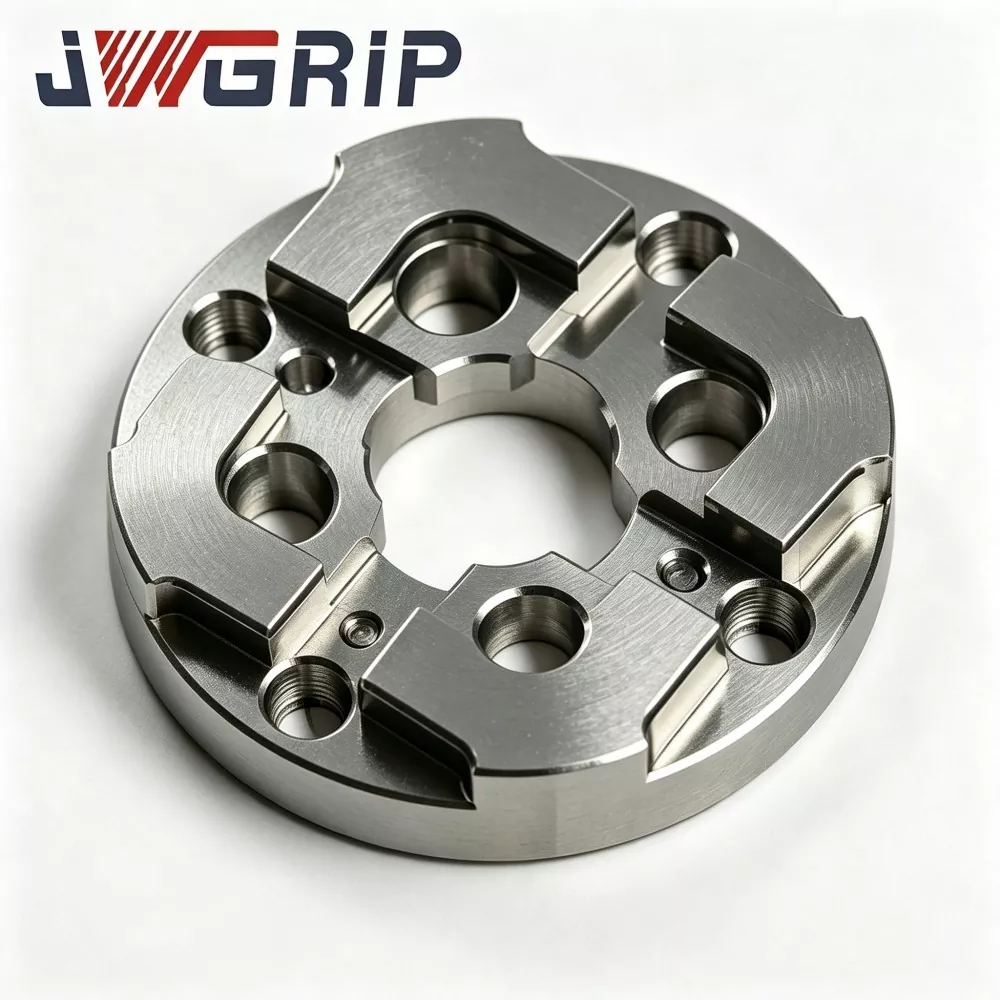
Паллет R-Type 156 мм для электроэрозионной обработки для фиксации нулевой точки
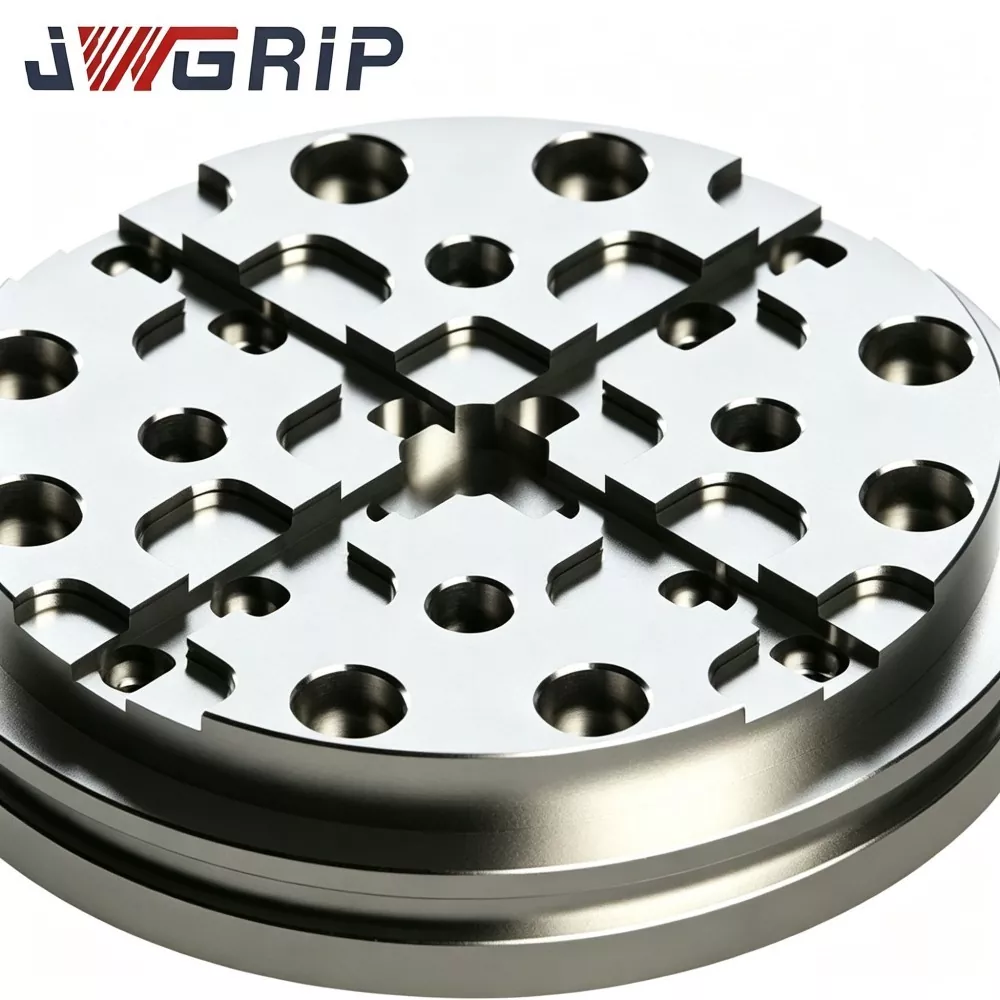
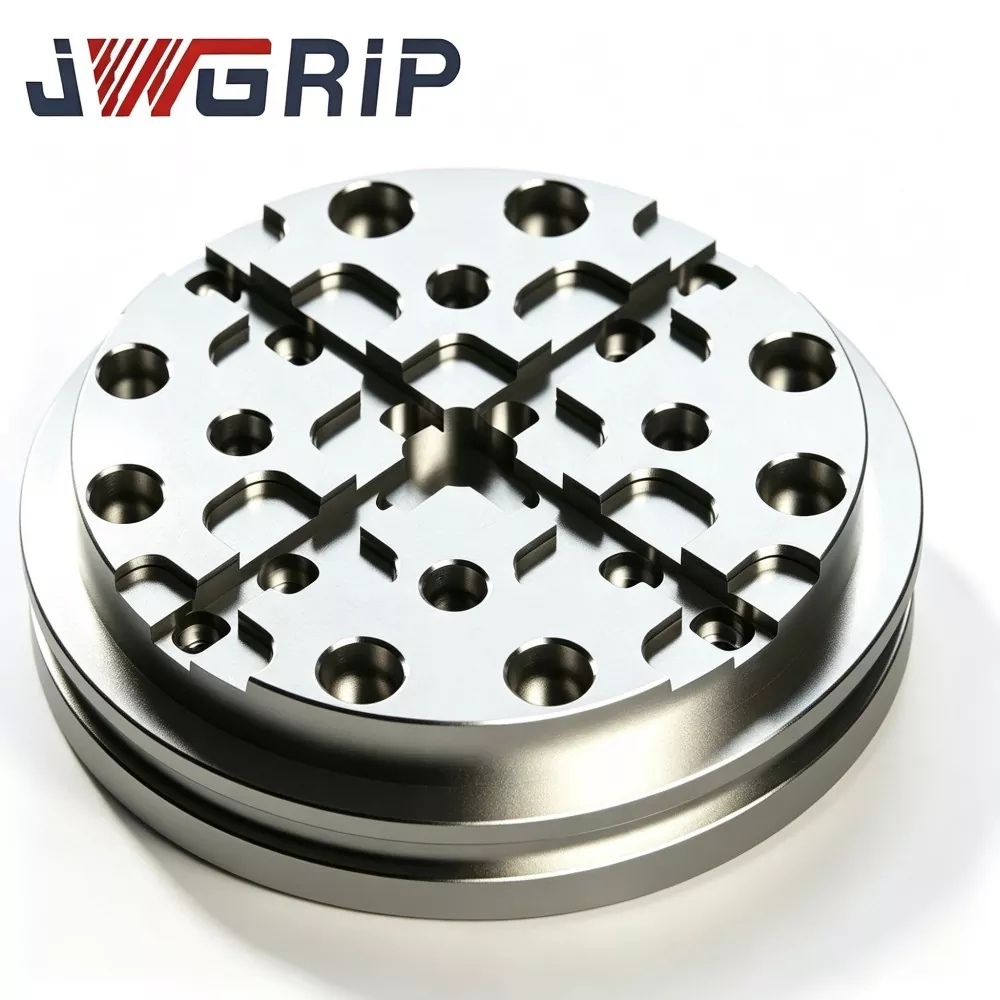
JWGRIP, опытный поставщик, предоставляющий проверенные решения ODM для высокоточного электроэрозионного оборудования, предлагает 156-миллиметровый поддон EDM жесткой конструкции R-Type для крепления нулевой точки, ключевой компонент закупок для межпроцессного переноса электроэрозионного станка на средних и крупных предприятиях по изготовлению пресс-форм. Изготовленный из предварительно закаленной легированной стали, снятой с напряжений, он подвергается многоцикловой термостабилизации, обработке переходных канавок R-типа и сверхточному шлифованию по всей поверхности. Оснащенная архитектурой дренажа для отвода стружки для работы в резервуарах электроэрозионной обработки, ее уникальная R-образная канавка для снятия напряжения распределяет высокие локальные напряжения от повторяющихся циклов блокировки-разблокировки нулевой точки и подавляет микродеформацию фиксирующей опорной поверхности после длительной циклической работы.
Традиционные рабочие процессы изготовления пресс-форм страдают от смещения контрольных точек и незначительной деформации исходных данных, вызванной частой заменой приспособлений между станциями. Обычные поддоны с нулевой точкой и жесткими прямоугольными канавками легко концентрируют фиксирующее напряжение и теряют плоскостность в ходе циклов. В сочетании с постоянным разбрызгиванием охлаждающей жидкости и скоплением стружки обычные поддоны приводят к сбоям при позиционировании и тяжелым нагрузкам при ручной очистке. Этот модернизированный электроэрозионный поддон JWGRIP R-Type диаметром 156 мм для фиксации нулевой точки решает подобные общеотраслевые недостатки.
Корпус из термостабилизированной стали снимает внутренние остаточные напряжения, а оптимизированная R-образная канавка равномерно распределяет прижимную силу. Встроенная конструкция дренажа и предотвращения стружки справляется с суровыми условиями электроэрозионной обработки, сохраняя постоянную плоскостность исходной точки и точность повторения. Он стандартизирует перемещение заготовок между станциями, сокращает время вспомогательной настройки, стабилизирует точность обработки многопартийных пресс-форм и обеспечивает высокожесткую поддержку определения нулевой точки для автоматизированных линий по производству пресс-форм среднего и большого размера.
Настоящие болевые точки
Современные средние и крупные цеха по изготовлению пресс-форм применяют нулевую точку обработки для обеспечения автономной подготовки приспособлений и перемещения деталей между станциями в соответствии с концепциями бережливого производства. Несмотря на это, многие конечные пользователи продолжают сталкиваться с серьезными практическими проблемами при использовании обычных универсальных поддонов с нулевой точкой, установленных на электроэрозионных станках с грузилами.
· Обычные поддоны имеют остроугольную внутреннюю канавку. При повторяющейся предварительной нагрузке нулевой точки напряжение накапливается в острых углах и медленно вызывает микроискажение базовой поверхности.
· В большинстве стандартных поддонов отсутствуют специальные функции отвода стружки и диэлектрической жидкости. Вокруг установочных отверстий скапливается мусор, смешанный с диэлектрической жидкостью. Очистка продувкой воздухом не может полностью удалить загрязнения, которые постепенно разрушают зазор при посадке и ухудшают качество повторного позиционирования.
· Когда вставки пресс-формы перетекают из фрезерных станков в резервуары электроэрозионной обработки, постепенно накапливается невидимый дрейф позиционирования, что приводит к дорогостоящей доработке или бракованию дорогостоящих компонентов пресс-формы с несколькими полостями.
Ориентация на развитие
JWGRIP R-Type 156-мм поддон для электроэрозионной обработки для фиксации нулевой точки специально создан для устранения вышеупомянутых узких мест в рабочем процессе с нулевой точкой при электроэрозионном станке. В отличие от обычных поддонов с нулевой точкой, проверенных только в сухих лабораторных условиях, наша команда инженеров провела многочисленные полевые испытания в реальных условиях рабочего резервуара для электроэрозионной обработки. Условия испытаний полностью охватывают погружение в диэлектрическую жидкость, загрязнение чипа и предварительную циклическую блокировку.
· Используя многолетнюю обратную связь от заказчиков пресс-форм со всего мира, несколько итераций прототипа прошли десятки тысяч циклов моделирования блокировки-разблокировки с нулевой точкой перед запуском массового производства.
· Поддон можно монтировать непосредственно на основные базовые модули с нулевой точкой. Его внешний размер 156 мм подходит для сценариев зажима вставок пресс-форм среднего и большого размера и тяжелых электродных креплений.
· Помимо стандартных спецификаций, служба JWGRIP ODM предоставляет индивидуальные структурные особенности для модернизированных специальных автоматизированных ячеек нулевой точки EDM.
Функциональный принцип
JWGRIP R-Type 156-мм поддон для электроэрозионной обработки для фиксации детали в нулевой точке выступает в качестве несущего опорного носителя в экосистеме фиксации детали в нулевой точке. Он расположен между блокирующими модулями нулевой точки и верхними крепежными пластинами/оправками для вставки формы. После стыковки с установочными штифтами нулевой точки и выполнения пневматической фиксации устанавливается единая механическая база. Он поддерживает сборку приспособлений в автономном режиме и быструю передачу деталей между станциями без полной индикации циферблата.
Обычные поддоны с нулевой точкой испытывают фиксирующее напряжение в острых углах канавок. После бесчисленных циклов блокировки-разблокировки накапливается остаточная микропластическая деформация, и исходная плоскостность смещается.
· Основная модернизация поддона JWGRIP R-типа заключается в создании непрерывной плавной конструкции с переходными канавками R-типа. R-образные профили распределяют концентрированное запирающее напряжение на более широкие поверхности стенок канавок, а не на узкие зоны с острыми углами.
· В то же время встроенные дренажные каналы для отвода стружки отводят диэлектрическую жидкость электроэрозионной обработки и эродированную стружку от зон сопряжения установочных отверстий, снижая риск загрязнения частицами точно подогнанных интерфейсов.
Основные преимущества продукта
1. Архитектура канавок с рассеянием напряжений R-типа Сравнительные лабораторные испытания при циклических нагрузках показывают: при одинаковом усилии тяги в нулевой точке поддон JWGRIP R-Type 156 мм для электроэрозионной обработки снижает пиковое локальное напряжение примерно на 35 % по сравнению с обычными поддонами с острыми канавками и канавками. Паллета EDM R-Type диаметром 156 мм для фиксации нулевой точки значительно снижает риск микродеформации опорной поверхности после тысяч повторных циклов блокировки-разблокировки.
2. Многофазное термостабилизирующее старение. Предварительно закаленная основа из легированной стали подвергается трехэтапному высокотемпературному старению для снятия напряжений после черновой обработки для устранения большей части внутренних остаточных напряжений. В реальном рабочем диапазоне температур 14–32 ℃ изменение плоскостности исходной поверхности готового поддона контролируется ≤0,0030 мм, что позволяет избежать тепловых искажений, вызванных колебаниями температуры в резервуаре электроэрозионной обработки.
3. Сверхточное шлифование всей поверхности. Нижняя опорная точка нулевой точки, верхняя опорная точка крепления приспособления и контактные поверхности установочной канавки подвергаются сверхточному шлифованию. Плоскостность верхней базовой точки ≤0,0025 мм; Параллельность опорной точки сверху вниз ≤0,0040 мм. Стабильный параллелизм гарантирует согласованность исходных данных посредством повторяющихся циклов разборки и сборки.
4. Встроенная дренажная система для отвода стружки. Специально построенные непрерывные дренажные канавки отводят диэлектрическую жидкость и эродированную стружку из зон отверстий под фиксирующий штифт, уменьшая накопление остатков частиц на точно подогнанных интерфейсах в условиях работы электроэрозионной обработки под водой.
5. Комплексная антикоррозийная обработка поверхности. Применяется пассивационная антикоррозийная обработка всего поддона. Выдерживает длительное разбрызгивание и частичное погружение диэлектрической жидкости для электроэрозионной обработки и препятствует образованию точечной ржавчины во влажной среде бака электроэрозионной машины.
6. Совместимый со стандартами интерфейс локации и гибкая поддержка ODM. Готовые отверстия для установочных штифтов и отверстий для стопорных винтов соответствуют основным спецификациям модулей нулевой точки размера 156. JWGRIP может корректировать расположение отверстий, маршрут дренажных канавок и размеры внешнего контура в соответствии с техническими чертежами заказчика для проектов реконструкции ячеек специального назначения.
7. Механизм отслеживаемого архивирования качества всей партии. На каждом готовом поддоне имеется эксклюзивный серийный номер партии, выгравированный лазером. Полные наборы данных контроля плоскостности, параллельности и результатов испытаний на деформацию под нагрузкой архивируются для обеспечения прослеживаемости, что удобно для управления качеством на крупных предприятиях по изготовлению пресс-форм.
Производственный процесс
Каждая производственная партия электроэрозионного поддона JWGRIP R-Type диаметром 156 мм строго соответствует этапам производства, контролируемым по всей цепочке:
1. Входной состав сырья и проверка твердости.
2. Черновое фрезерование с ЧПУ (включая переходные канавки R-типа и дренажные каналы)
3. Первая фаза высокотемпературного старения для снятия напряжений.
4. Получистовая обработка.
5. Вторичное и третичное термостабилизирующее старение.
6. Формирование установочного отверстия и отверстия для стопорного винта
7. Сверхточное двухстороннее шлифование плюс канавка.
8. Сканирование геометрического профиля нескольких элементов на КИМ.
9. Имитированное испытание на растягивающую нагрузку в нулевой точке.
10. Удаление заусенцев, отвод стружки, канавок
11. Лазерная маркировка серийного номера.
12. Антикоррозийная пассивация всего поддона
13. Окончательная визуальная + повторная проверка размеров.
14. Склад готовой продукции
На заводе JWGRIP внедрены стандарты системы менеджмента качества ISO 9001. Основные метрологические устройства, включая координатно-измерительную машину, интерферометр плоскостности и испытательный стенд для моделирования нагрузки в нулевой точке, проходят периодическую официальную метрологическую калибровку. Каждый готовый поддон поставляется с отчетом независимой проверки. Для индивидуальных заказов ODM по запросу покупателя могут быть предоставлены документы по сертификации материалов и частичные протоколы испытаний третьих сторон.
Контрольный список технического обслуживания
1. Перед установкой поддона электроэрозионного станка JWGRIP R-типа диаметром 156 мм для крепления нулевой точки полностью очистите верхнюю сопрягаемую поверхность модуля нулевой точки, опорную точку основания поддона, внутренние стенки установочных отверстий и полости канавок для отвода стружки. Удалить металлическую стружку, остатки угольного порошка и диэлектрической жидкости. Инородные частицы, попавшие между сопрягаемыми поверхностями, вызывают микродеформацию поддона при предварительной нагрузке в нулевой точке.
2. Эксплуатируйте модули блокировки нулевой точки строго в пределах номинального давления воздуха, указанного производителем. Никогда не подавайте воздух с завышенным давлением; чрезмерная тянущая нагрузка приведет к необратимому геометрическому искажению поддона.
3. После завершения фиксации нулевой точки никогда не пропускайте точную компенсацию координат на основе датчика. Механическая нулевая точка не может компенсировать малейшее отклонение зазора сборки.
4. Каждые 9–12 рабочих дней: проводите визуальный осмотр на наличие царапин и вмятин на базовой поверхности; проверить канавку для отвода стружки на предмет засорения частицами; запускайте периодический тест повторного позиционирования в нагруженном состоянии.
5. После разборки очистите все опорные поверхности и дренажные канавки, прежде чем помещать их в специальную измерительную коробку. Не складывайте тяжелые необработанные заготовки непосредственно на верхнюю опорную поверхность поддона.
Конкурентное преимущество
Многие коммерчески доступные поддоны с нулевой точкой размером 156 имеют остроугольную компоновку внутренних канавок без оптимизации снятия напряжения R-типа. Многие конкуренты не используют специальные дренажные канавки для отвода стружки и сокращают циклы термостабилизационного старения, чтобы снизить производственные затраты.
1. Устойчивость к нагрузкам: поддоны конкурентов с острыми канавками имеют тенденцию вызывать локальную микродеформацию после 7000-12000 циклов блокировки-разблокировки нулевой точки. Поддон JWGRIP R-типа с R-образной канавкой для снятия напряжений значительно снижает риск деформации при повторяющихся циклах тяговой нагрузки.
2. Защита от загрязнения: большинство конкурирующих поддонов не имеют встроенных каналов для отвода стружки; Электроэрозионная стружка и остатки диэлектрика скапливаются вблизи установочных отверстий. Наша встроенная дренажная канавка отводит загрязнения от зон точной установки и снижает нагрузку на ручную очистку.
3. Контроль внутреннего стресса. Многие конкурирующие продукты замедляют процессы старения; Остаточные напряжения медленно снимаются при циклическом изменении температуры и вызывают дрейф плоскостности на поздней фазе. Многофазная термическая стабилизация JWGRIP снимает большую часть остаточных напряжений и обеспечивает долговременную геометрическую стабильность.
4. Объем проверки. Многие поставщики проводят только частичную выборочную проверку. На каждом поддоне JWGRIP выполняется полное геометрическое сканирование изделия на КИМ. Модифицированные ODM поддоны также проходят специальную проверку.
5. Возможность индивидуальной настройки: большинство заводов могут поставлять только поддоны фиксированного стандартного размера. Благодаря продуманному рабочему процессу ODM JWGRIP может изменить внешний контур, расположение отверстий и дренажную канавку для проектов специальной реконструкции EDM с нулевой точкой крепления.
Часто задаваемые вопросы
Вопрос 1: Может ли поддон JWGRIP R-Type 156 мм для электроэрозионной обработки достичь нулевой деформации в течение неограниченного количества циклов блокировки-разблокировки нулевой точки?
A: Оптимизированная канавка R-типа для снятия напряжения и канавка для отвода стружки значительно снижают риск деформации и загрязнения частицами. Абсолютная нулевая деформация не может быть гарантирована после работы с массивной циклической нагрузкой. Операторы должны поддерживать работу модулей нулевой точки в номинальном диапазоне давления воздуха и проводить периодические проверки повторного позиционирования в нагруженном состоянии. Точная компенсация координат зонда остается обязательным этапом производства.
Вопрос 2: Способен ли этот поддон выдерживать непрерывную сверхтяжелую полезную нагрузку со вставками в пресс-форму?
A: Поддон JWGRIP R-Type 156 мм для электроэрозионной обработки с нулевой точкой крепления разработан для средних и больших нагрузок на вставки пресс-формы и электродов. В сценариях со сверхтяжелыми заготовками пользователям необходимо сверить общую полезную нагрузку с номинальной грузоподъемностью модуля в нулевой точке. Превышение номинальной полезной нагрузки ускоряет износ поверхности поддона и может вызвать необратимую деформацию.
В3: Если необходим нестандартный внешний контур, специальная схема расположения отверстий и нестандартная дренажная канавка, поддерживаете ли вы производство ODM?
А: Да. Пожалуйста, предоставьте полные технические чертежи с указанием внешнего контура, расположения установочных отверстий, маршрута дренажных канавок и допусков. Наш инженерный отдел завершит оценку технологичности и отправит официальное предложение в течение 12 рабочих дней.
Вопрос 4. На какие условия неисправности распространяется гарантия?
A: Поддон JWGRIP R-Type 156 мм для электроэрозионной обработки относится к высокоточному опорному несущему компоненту с нулевой точкой, удерживающему заготовку. Гарантия распространяется на дефекты производственного происхождения, существующие при поставке: несоответствие плоскостности, параллельности и дисквалифицированному показателю испытаний на деформацию под нагрузкой. Повреждения, вызванные блокировкой из-за избыточного давления, сильными ударами, истиранием стружки и износом, накопленным в результате длительного циклического использования, исключаются из объема гарантии.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.
Новости Рекомендации