- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

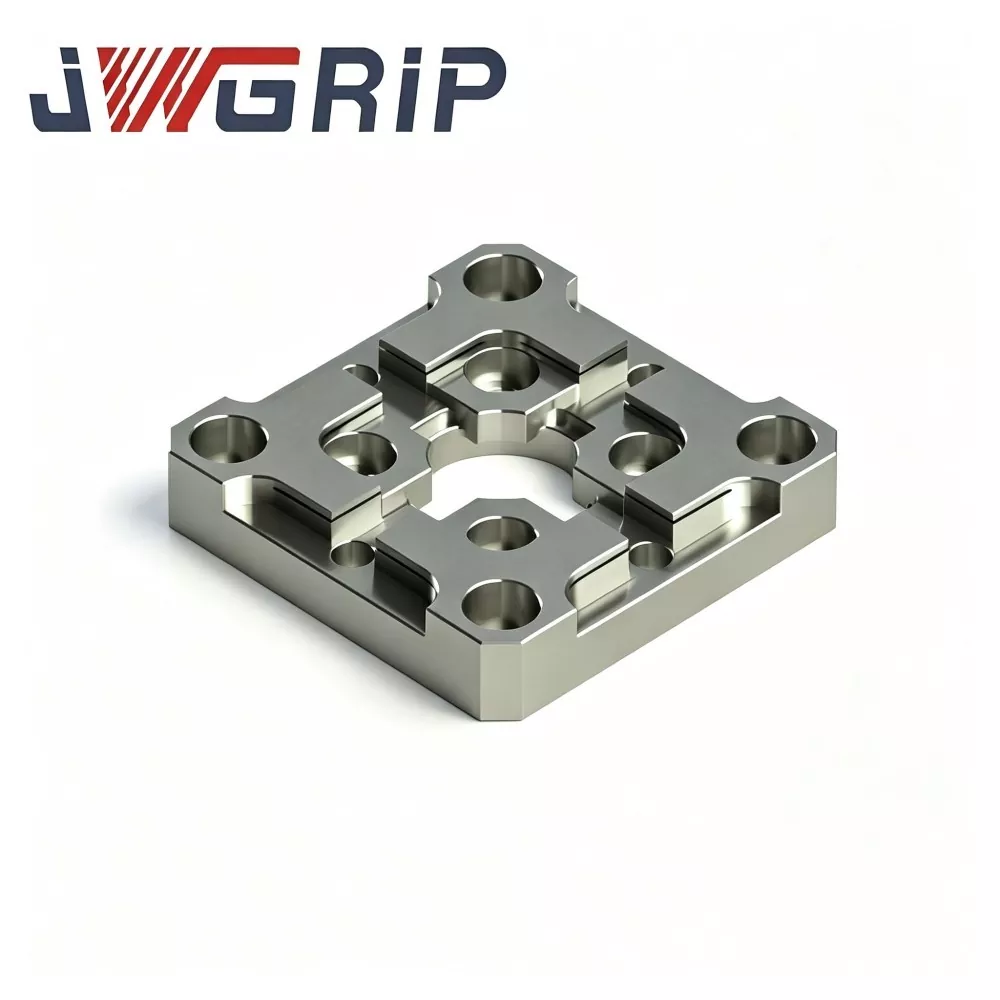
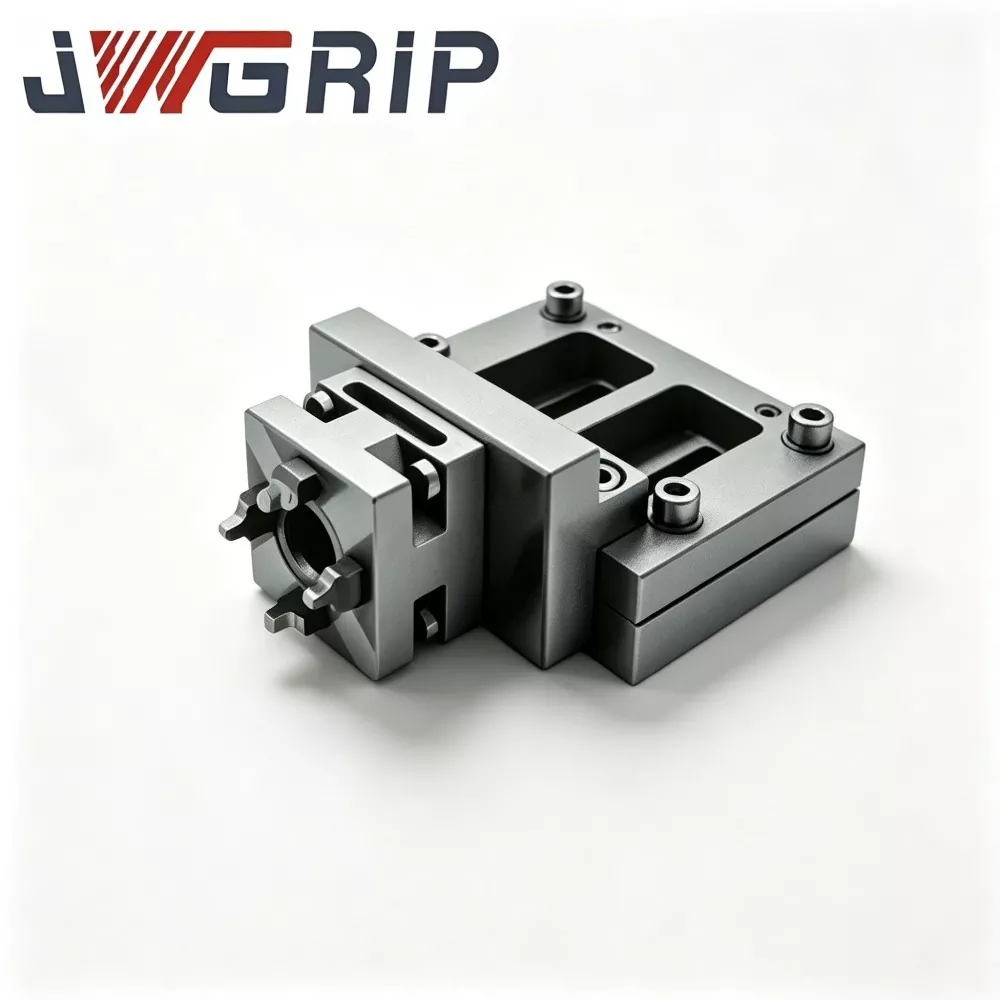
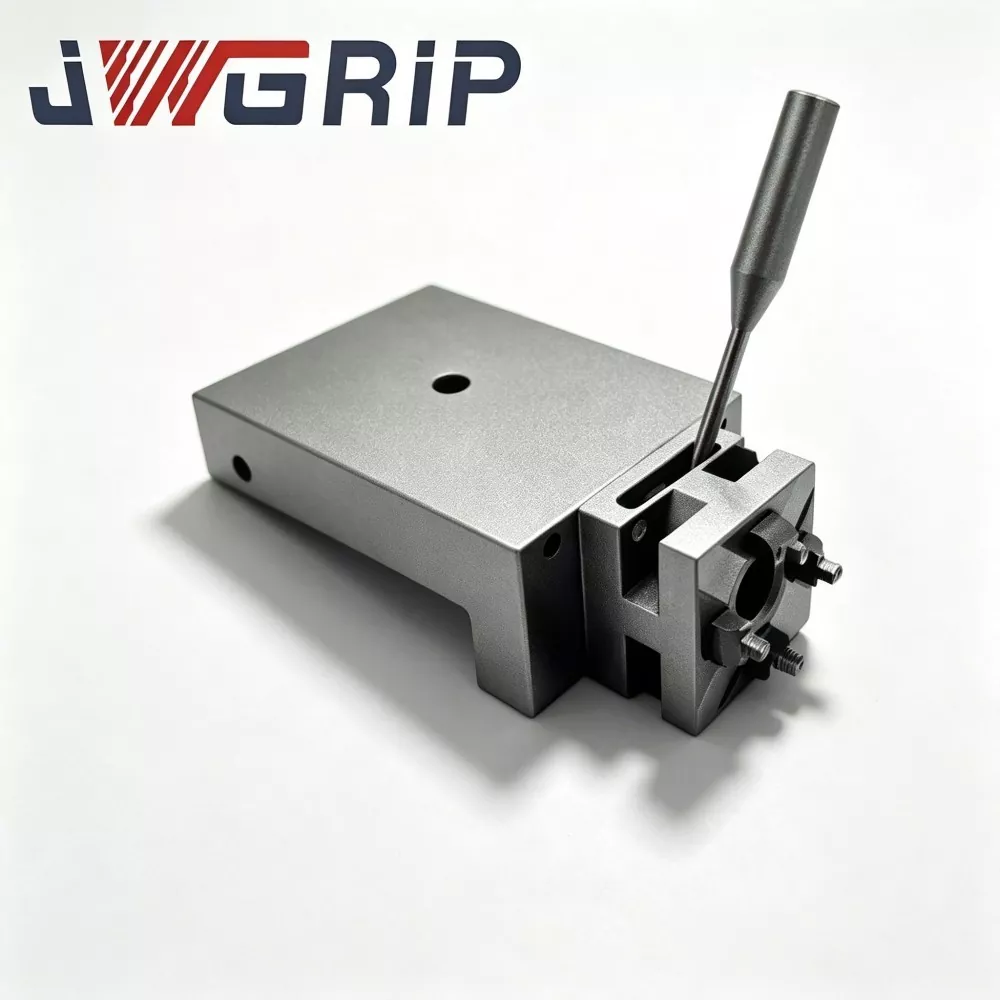
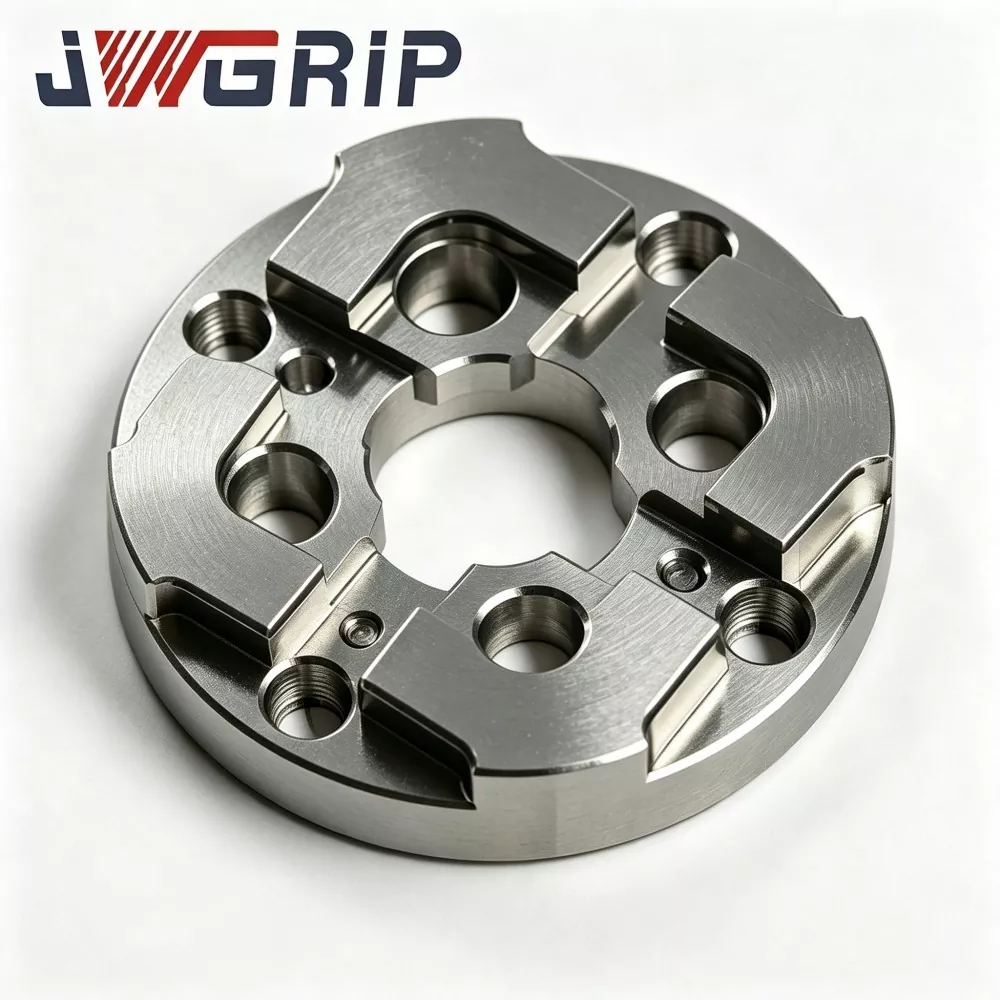
Центрирующая пластина для электроэрозионной обработки R-типа 70x70
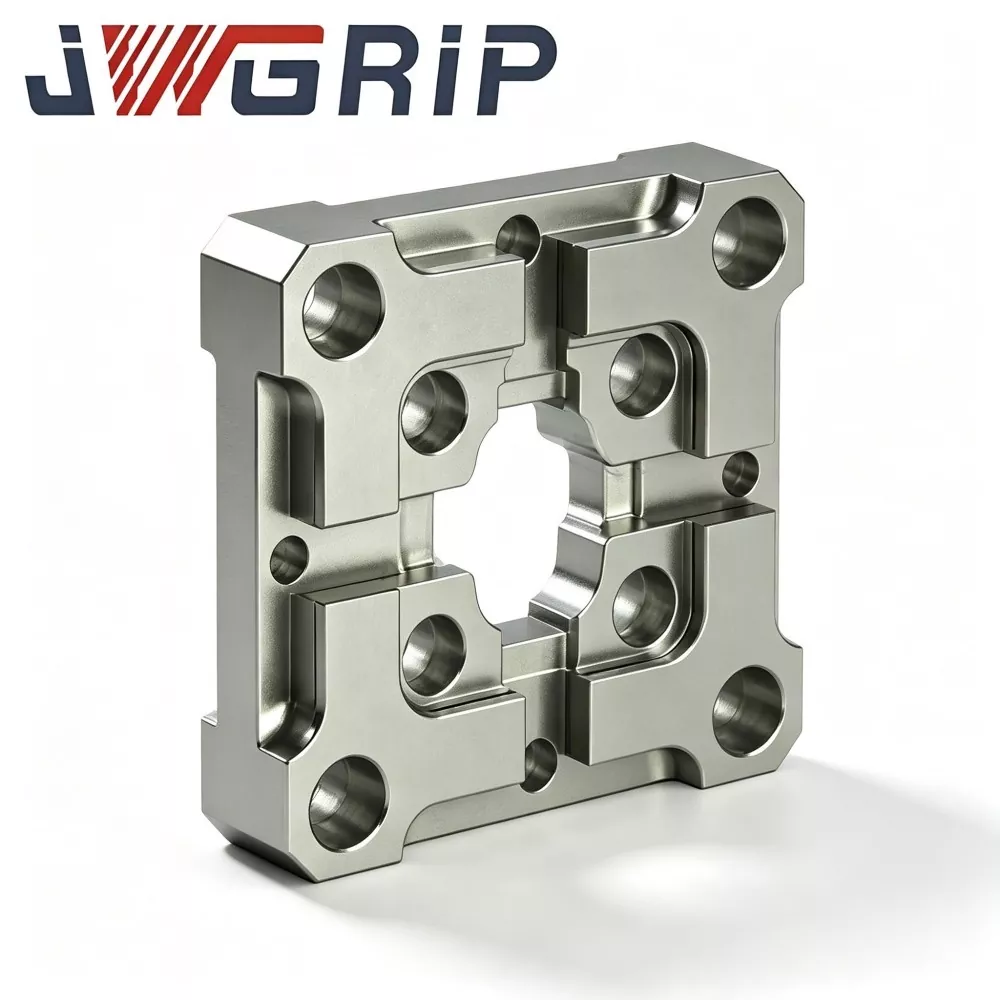
JWGRIP является профессиональным производителем и поставщиком центрирующей пластины для электроэрозионной обработки R-типа 70x70 в Китае, обеспечивая прямую доставку с завода и индивидуальную модификацию конструкции для удовлетворения разнообразных требований к компоновке электроэрозионных приспособлений. Это высокоточное встроенное эталонное приспособление для позиционирования электродов, специально оптимизированное для цехов по изготовлению пресс-форм электроэрозионной обработки и ориентированное на быстрое центрирование и повторяющиеся задачи позиционирования электродов. Он объединяет переходную структуру внутренней фаски R-типа с распределением напряжений и сверхстабильные характеристики позиционирования эталона в одном компактном блоке, эффективно устраняя дефекты, связанные с износом острых кромок и смещением отсчета традиционных плоских центрирующих пластин.
Эта центрирующая пластина для электроэрозионной обработки с высокой точностью повторения изготовлена из предварительно стабилизированной легированной стали с применением многоэтапной обработки для снятия напряжений, профессиональной поверхностной закалки и сверхточной технологии двустороннего шлифования, чтобы обеспечить превосходную плоскостность и параллельность. Модернизированная переходная структура фаски R-типа рассеивает локальное контактное напряжение во время повторяющихся стыковок приспособления и циклов загрузки-разгрузки, эффективно ограничивая износ позиционирующей кромки и долговременную базовую деформацию. Он устраняет совокупные ошибки позиционирования, вызванные частой ручной калибровкой и колебаниями температуры в цеху, поддерживая постоянную концентричность электродов и стабильный искровой промежуток при обработке партийных пресс-форм с несколькими полостями.
Центрирующая пластина для электроэрозионной обработки R-Type 70x70 значительно упрощает процедуры настройки электродного инструмента, сокращает время ручного центрирования, уменьшает антропогенное отклонение позиционирования медных и графитовых электродов и снижает скорость доработки пресс-формы. Поддерживая стандартные прямые поставки с завода и индивидуальную настройку расположения отверстий и размеров бобышек на основе чертежей, он обеспечивает высоконадежную эталонную гарантию для высокоэффективного и высокоточного производства форм для электроэрозионной обработки.
Схема приоритезации
Цеха по изготовлению форм, выполняющие крупномасштабные многоэлектродные электроэрозионные работы, сталкиваются со скрытыми рисками качества, вызванными традиционными центрирующими пластинами с квадратными выступами:
После сотен циклов стыковки электродов и приспособлений острые внутренние углы вызывают вмятины и частичное истирание. Незначительный износ невозможно обнаружить при обычном визуальном осмотре, однако концентрическая опорная точка бесшумно смещается.
Отклонение накапливается постепенно. К моменту обнаружения проблем несколько полостей формы уже были обработаны, что привело к образованию дорогостоящего лома вставок формы, плохой однородности искрового промежутка и неравномерной эрозии боковых стенок полости.
JWGRIP оптимизирует центрирующую пластину EDM R-Type 70x70 для решения следующих практических проблем:
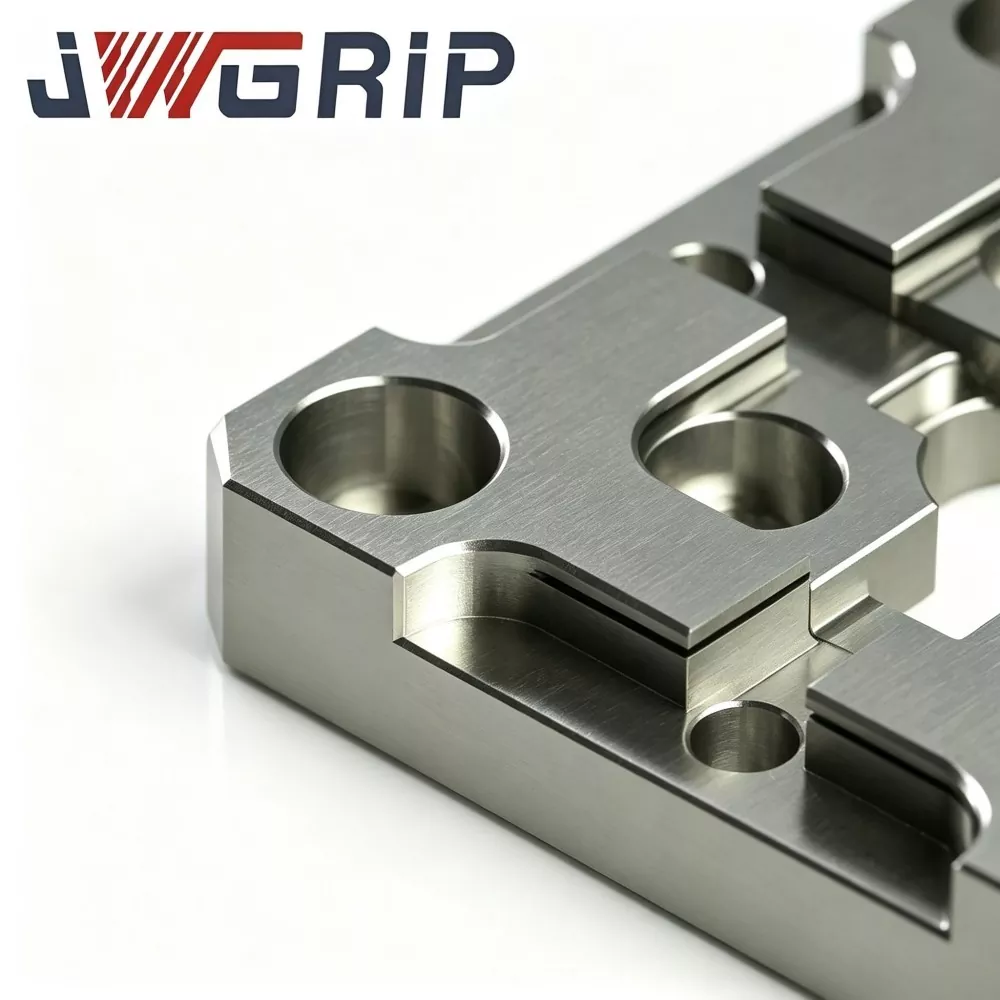
1. Гладкая внутренняя фаска R-типа рассеивает контактное напряжение при стыковке и снижает риск износа в результате вмятин на позиционирующих буртиках.
2. Предварительно стабилизированная подложка из легированной стали, прошедшая многораундное высокотемпературное старение, в значительной степени устраняет внутренние остаточные напряжения и противостоит эталонным искажениям, вызванным колебаниями температуры и постоянным воздействием зажима.
3. Двустороннее сверхточное шлифование гарантирует превосходную плоскостность и параллельность для стабильного механического центрирования.
4. Упрощает процедуры ручного центрирования, снижает количество доработок и улучшает общую стабильность размеров для прецизионного электроэрозионного производства.
5. Компактный внешний размер 70×70 соответствует стандартному пространству электроэрозионной обработки; Для проектов электроэрозионной обработки с автоматической заменой электрода доступны пользовательские схемы отверстий и модификации позиционирования бобышек на основе чертежей.
Принцип работы
Центрирующая пластина JWGRIP R-Type 70×70 EDM представляет собой специальный эталонный компонент для предварительного позиционирования электродов электроэрозионной обработки и калибровки концентричности:
1. Устанавливается между электроэрозионным столом и приспособлением для держателя электрода. Он обеспечивает повторяемую механическую опорную точку центрирования при замене медных, графитовых или медно-вольфрамовых электродов.
2. Обычные центрирующие пластины имеют острые внутренние заплечики. Каждый стыковочный удар концентрирует нагрузку на крошечных угловых зонах и создает локальные пластиковые вмятины после многократного нажатия.
3. Модернизация основной конструкции: плавный переход внутренней фаски R-типа увеличивает эффективную площадь контакта во время стыковки приспособления, распределяет прижимное усилие на большие поверхности вместо узких острых углов, замедляя износ вмятин и сохраняя исходную концентрическую отметку для более длительных циклов обслуживания.
Важное напоминание об использовании: эта пластина обеспечивает только механическое предварительное центрирование и не может заменить окончательную точную калибровку координат на основе датчика. После механической стыковки с этой центрирующей пластиной операторам все равно необходимо выполнить компенсацию датчика в соответствии со стандартными спецификациями процесса электроэрозионной обработки. Он широко применяется для электроэрозионной обработки в литьевых формах, литье под давлением и точной штамповки со вставками, особенно подходит для цехов серийного производства с частой заменой электродов. Его можно установить на электроэрозионный рабочий стол, основание патрона с нулевой точкой или специальную опорную пластину приспособления.
Ключевые технические характеристики
1. Оптимизированная противоизносная конструкция с внутренней фаской R-типа. Сравнительные испытания на долговечность показывают, что при одинаковой частоте стыковочных ударов центрирующая пластина для электроэрозионной обработки R-типа 70×70 JWGRIP снижает локальное контактное напряжение примерно на 29 % по сравнению с обычными центрирующими пластинами с острыми выступами, значительно снижая риск вмятин и угловых надрезов, вызванных повторным прессованием.
2. Многоцикловая стабилизация для снятия напряжений. Подложка из легированной стали подвергается двухэтапному высокотемпературному старению после черновой обработки для удаления большей части остаточных внутренних напряжений. При температуре окружающей среды в цеху 17–29 ℃ отклонение плоскостности готовой пластины ≤0,0025 мм, что предотвращает искажение эталона, вызванное температурным дрейфом.
3. Двустороннее сверхточное шлифование. Верхняя опорная поверхность и нижняя монтажная опорная поверхность подвергаются сверхточной шлифовке. Плоскостность ≤0,002 мм; параллельность между базовыми точками сверху и снизу ≤0,003 мм. Высокий уровень параллелизма позволяет использовать альтернативные поверхности путем переворачивания пластины.
4. Обработка локальной поверхностной закалки. Ключевые позиционно-плечевые зоны получают специальную поверхностную закалку, твердость поверхности достигает 58-62 HRC. Высокая устойчивость к истиранию, устойчивость к царапинам и следам от стыковки; нерабочие зоны сохраняют необходимую ударную вязкость основы, что позволяет избежать хрупкого разрушения всей пластины.
5. Устойчивая к диэлектрической жидкости антикоррозионная обработка. Пассивационная антикоррозийная обработка всей внешней поверхности. Устойчив к длительным брызгам диэлектрической жидкости EDM и влажной атмосфере цеха, замедляя окисление и появление точечной ржавчины.
6. Стандартный размер с заранее подготовленными монтажными особенностями. Компактная внешняя площадь 70×70, предварительно изготовленные отверстия для установочных штифтов и отверстия для зенковочных винтов. Прямая установка подходит для большинства распространенных интерфейсов крепления с нулевой точкой без дополнительной обработки.
7. Прослеживаемая метрологическая проверка всего изделия. На каждом готовом изделии выгравирован уникальный серийный номер, выгравированный лазером. Полные записи проверок, охватывающие плоскостность, параллельность и размер R-фаски, архивируются, что позволяет обеспечить прослеживаемый контроль качества на предприятиях по изготовлению пресс-форм в больших объемах.
Полный производственный процесс
Каждая партия электроэрозионной центрирующей пластины JWGRIP R-Type 70x70 строго соответствует полному производственному процессу:
Входной химический состав и контроль твердости сырья → черновое фрезерование на станке с ЧПУ → первый этап высокотемпературного старения для снятия напряжений → получистовая обработка → формирование внутренней фаски R-типа → вторичное старение для снятия напряжений → локальная поверхностная закалка → двухстороннее прецизионное шлифование → чистовая обработка точечных и зенковочных отверстий → полный геометрический контроль изделия на КИМ → лазерная маркировка серийного номера → антикоррозионная пассивация → окончательная визуальная повторная проверка → склад готовой продукции.
Производство соответствует требованиям системы менеджмента качества ISO 9001.
Приборы для измерения керна: координатно-измерительная машина, интерферометр плоскостности поверхности, твердомер; все они проходят периодическую официальную метрологическую калибровку.
К каждой готовой детали прилагается отчет независимой проверки; Сертификаты испытаний материалов могут быть предоставлены по запросу клиента.
Практический совет по хранению: Храните центрирующую пластину в специальной противоударной коробке для манометров. Избегайте ударов тяжелых предметов и царапин металлической стружкой. Даже невидимые микровмятины могут снизить точность позиционирования. После каждого применения на машине перед хранением полностью протирайте позиционирующие выступы и опорные поверхности мягкой безворсовой тканью.
Правильный рабочий процесс сборки и эксплуатации
1. Перед установкой полностью очистите монтажную плоскость основания приспособления, отверстия для установочных штифтов и нижнюю опорную точку центрирующей пластины; удалить металлическую стружку, угольный порошок и остатки диэлектрической жидкости. Захваченные посторонние частицы будут наклонять пластину и искажать центрирующую отметку.
2. Затяните винты с потайной головкой, соблюдая рекомендованный момент затяжки. Чрезмерное затягивание создает локальную деформацию пластины и нарушает ее плоскостность; недостаточный крутящий момент вызывает смещение плиты при стыковочном ударе.
3. Предотвратите сильное столкновение между электродным приспособлением и позиционирующими плечами R-типа; используйте режим стыковки с мягким контактом для механического предварительного центрирования.
4. После механического предварительного центрирования выполните полную компенсацию координат датчика в соответствии со спецификациями процесса электроэрозионной обработки. Никогда не пропускайте тонкую обработку и полагайтесь исключительно на результат механического центрирования при окончательной обработке.
5. Осматривайте позиционирующие плечи под увеличительным стеклом каждые 7-10 рабочих дней; немедленно замените пластину при обнаружении вмятины, царапины или зазубрины.
Неправильных операций, которых следует избегать
1. Монтаж без очистки сопрягаемых поверхностей: зажатая между собой стружка приводит к скрытому отклонению по наклону.
2. Жесткая стыковка с помощью молотка: сильный удар создает невидимые микровмятины на позиционирующих выступах.
3. Чрезмерное затягивание винта: вызывает внутреннее напряжение и необратимое геометрическое искажение корпуса пластины.
4. Пропустите точную калибровку датчика и используйте результаты механического центрирования в качестве окончательного эталона обработки.
Почему стоит выбрать JWGRIP
1. Практический опыт проведения исследований и разработок в области электроэрозионной обработки. Наша команда инженеров накапливает многочисленные отзывы от специалистов по пресс-формам на местах. Итерации продукта оптимизированы с учетом узких мест реального цеха, а не только параметров теоретических чертежей.
2. Строгий предотгрузочный контроль всей единицы продукции. Многие конкуренты просто применяют выборочную проверку размеров. Каждая центрирующая пластина для электроэрозионной обработки R-типа JWGRIP 70×70 проходит полную геометрическую проверку изделия на КИМ для проверки несоответствующих деталей перед поставкой.
3. Стабильные сроки выполнения стандартных и индивидуальных заказов. Продукция стандартного формата 70×70 поддерживает производственные запасы. В случае требований к индивидуальному расположению бобышки или расположению отверстий команда инженеров завершает проверку чертежа в течение 12 рабочих дней и подтверждает осуществимый график. Стандартный срок выполнения заказа: 10-15 рабочих дней.
4. Техническая поддержка, ориентированная на применение. Когда клиенты сталкиваются с путаницей при сборке или ненормальной производительностью центрирования, группа технической поддержки предоставляет практические предложения по устранению неполадок, основанные на реальном опыте электроэрозионной мастерской.
5. Полное управление отслеживанием партии. Каждая табличка имеет эксклюзивный серийный номер. При возникновении непредвиденных проблем, связанных с позиционированием, исходные производственные параметры и архивы проверок можно быстро получить для технического анализа первопричин.
Часто задаваемые вопросы
Вопрос 1: Может ли центрирующая пластина JWGRIP R-Type 70x70 EDM устранить все отклонения центрирования?
A1: Он обеспечивает стабильный эталон механического предварительного центрирования и не может устранить все источники отклонений. Окончательная компенсация координат на основе датчика остается обязательной. Ошибка позиционирования также может быть вызвана изношенным держателем электрода, неплотным креплением приспособления или деформацией хвостовика электрода. Операторы должны периодически проверять всю сборку приспособления.
В2: Подходит ли эта центрирующая пластина для частой стыковки тяжелых приспособлений для графитовых электродов большого размера?
A2: Он поддерживает работу по центрированию графитового электрода. Для сверхтяжелых сборок строго контролируйте силу стыковочного контакта и запрещайте резкие удары. Даже при оптимизации R-фаски чрезмерная ударная нагрузка по-прежнему приводит к повреждению вмятин на позиционирующих плечах.
В3: Можете ли вы настроить нестандартную схему отверстий или специальный размер позиционирующей бобышки?
А3: Да. Пожалуйста, предоставьте полные технические чертежи с четкими требованиями к расположению отверстий, геометрии расположения бобышек, допуску на плоскостность и параллельность. Инженерный отдел в течение 12 рабочих дней оценивает технологичность и выставляет официальное ценовое предложение.
В4: Какие повреждения исключены из гарантии?
A4: Это относится к высокоточному позиционирующему удерживающему компоненту. Гарантия распространяется на производственные дефекты при доставке, такие как несоответствие плоскостности, параллельности и твердости. Повреждения, вызванные столкновением, неправильной установкой крутящего момента, царапинами и обычным эксплуатационным износом, не покрываются гарантией.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации