- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

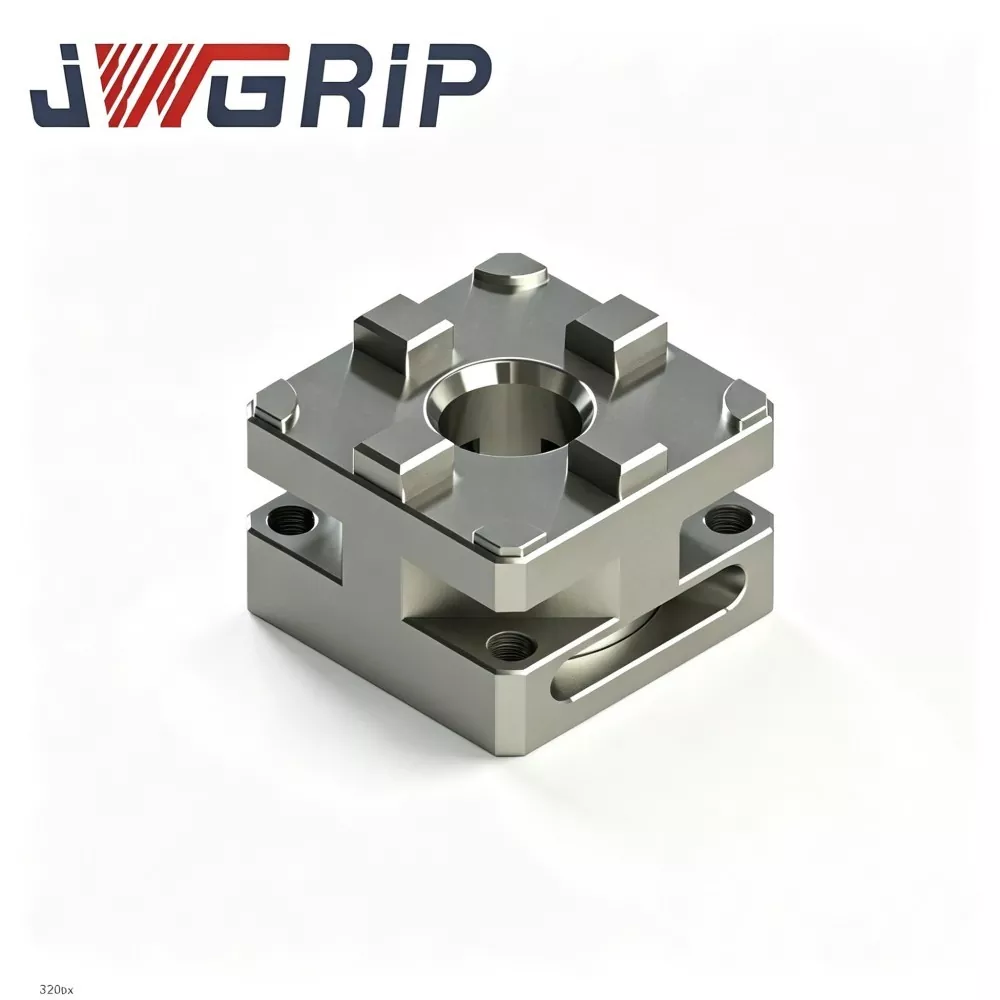
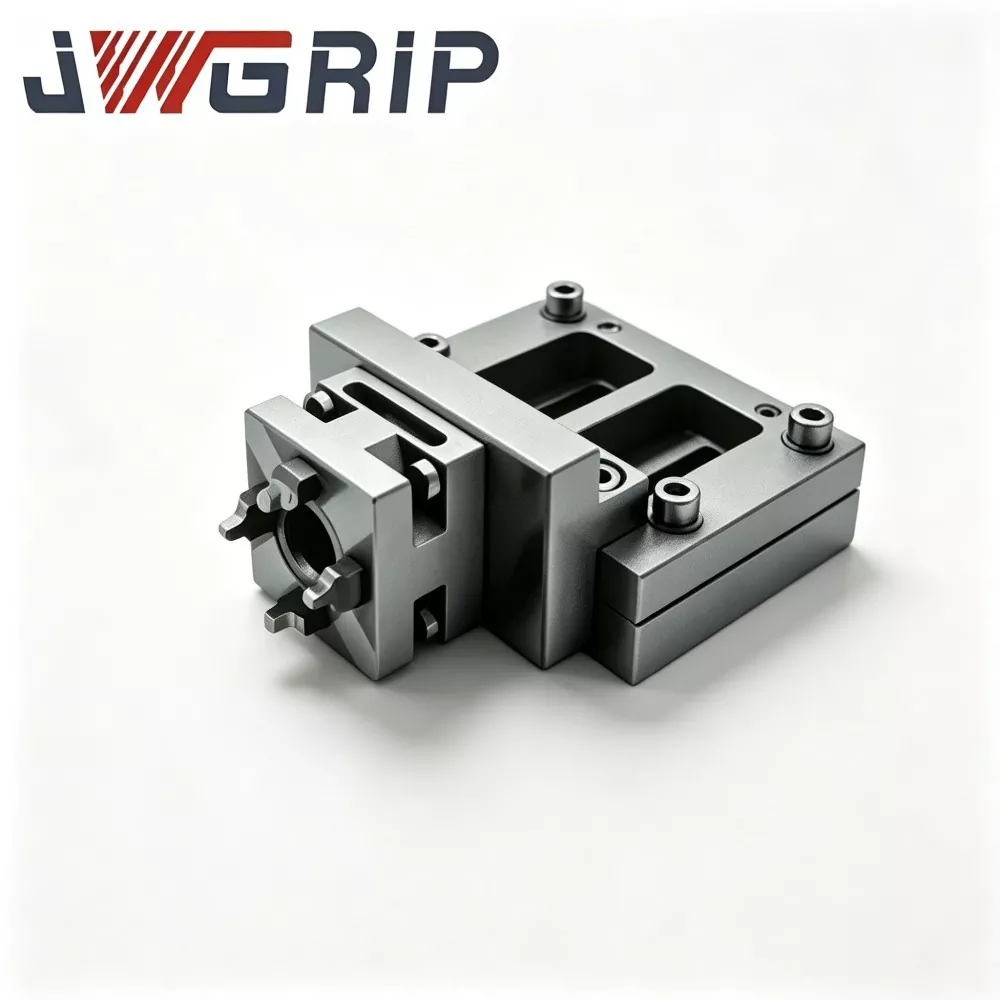
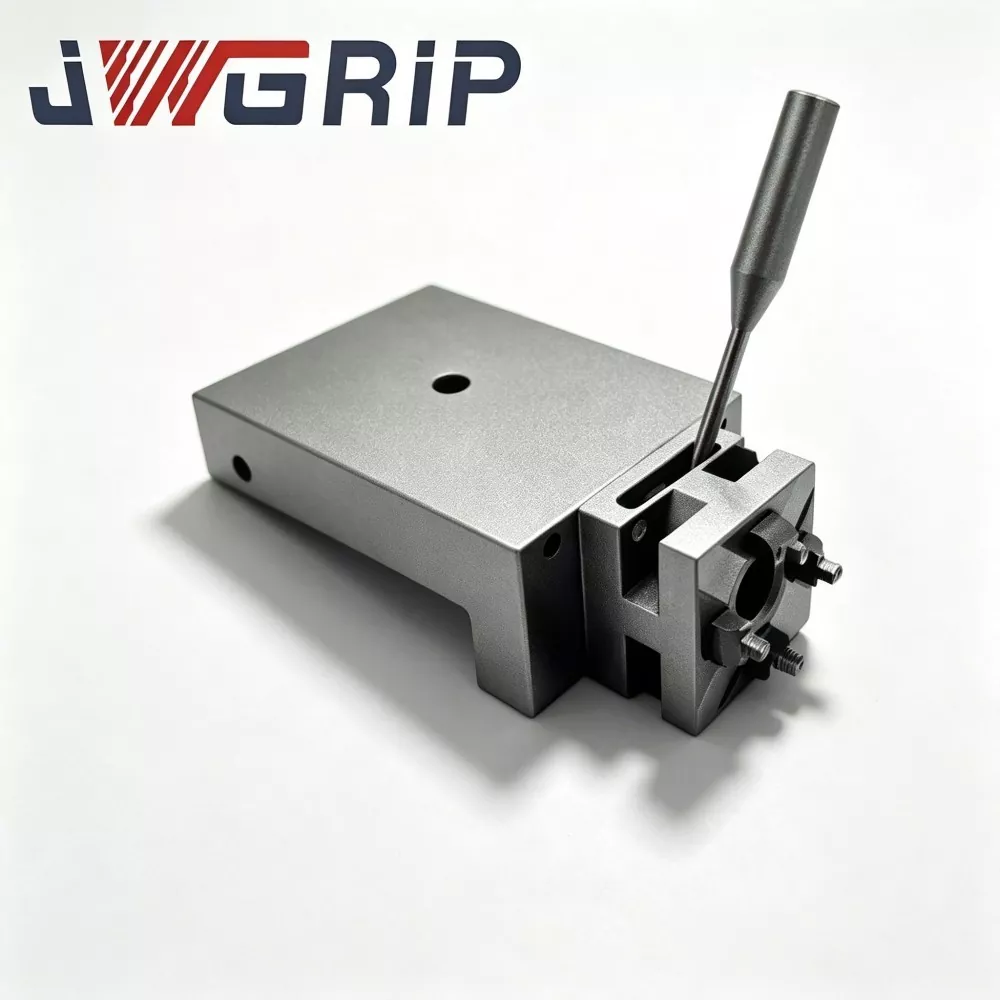
Ручной электроэрозионный патрон R-Type D100
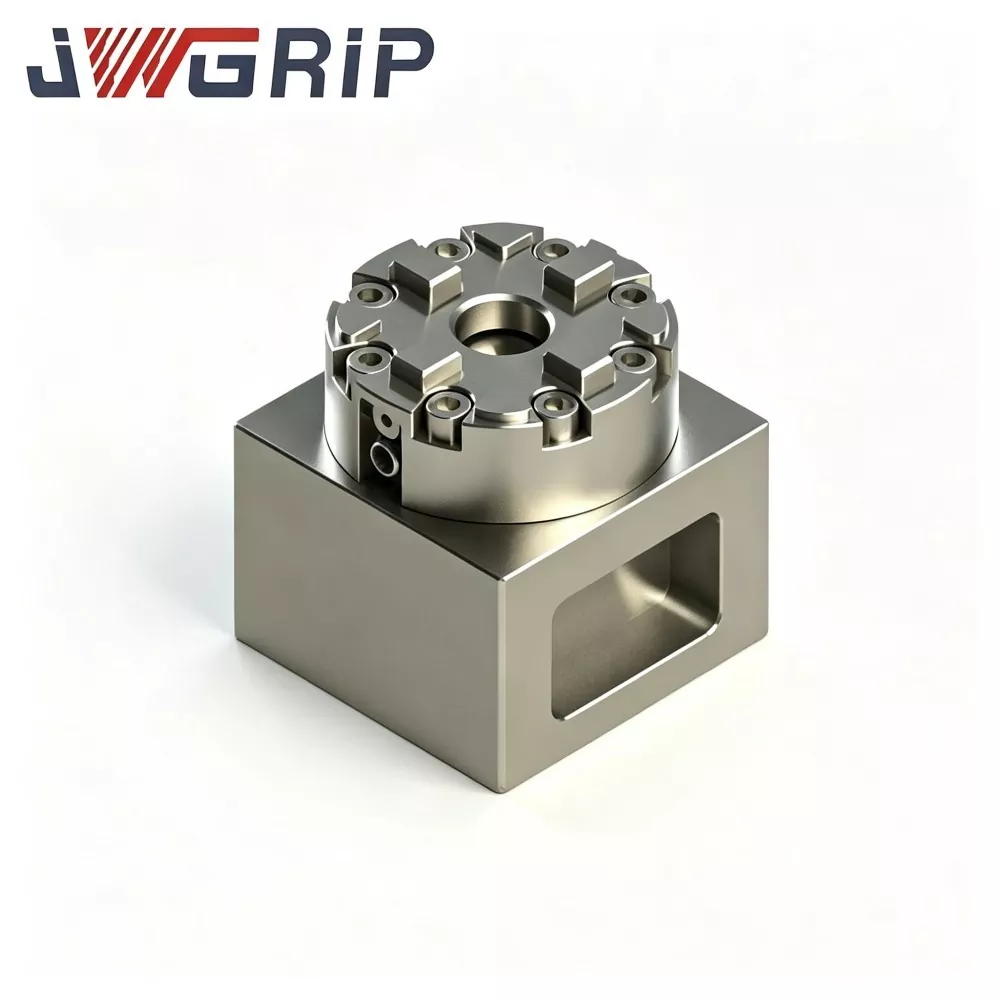
JWGRIP является профессиональным производителем и поставщиком ручного электроэрозионного патрона R-Type D100 в Китае. Стандартные модели полностью имеются на складе, а также поддерживаются глобальные оптовые заказы для подачи тендерных заявок на проект и пробных закупок партий. Это высокоточное встроенное ручное зажимное приспособление, специально разработанное для электроэрозионных станков, штамповочных цехов и цехов по предварительной настройке электродов с несколькими станциями. Используя полностью механическую запирающую конструкцию без зависимости от источника пневматического воздуха, он объединяет стабильную производительность ручного зажима и высокоточную функцию концентрического позиционирования в одном блоке.
Этот высокопроизводительный ручной электроэрозионный патрон R-Type D100 изготовлен из закаленной антикоррозийной легированной стали, отличается стабильной производительностью зажима, превосходной стабильностью концентричности и выдающимися долговременными противоабразивными характеристиками при частых циклах ручной фиксации. В установочных поверхностях стержня используется технология прецизионного шлифования с одноразовым зажимом, а весь корпус подвергается комплексной закалке для повышения коррозионной стойкости и износостойкости, полностью адаптируясь к влажным и суровым условиям электроэрозионного цеха, наполненным охлаждающей жидкостью. В отличие от обычных ручных патронов с легким расширением зазора и снижением точности, он полностью исключает отклонения позиционирования, вызванные износом компонентов и колебаниями давления воздуха.
Это эффективно сокращает время вспомогательной калибровки, не требующее резки, сокращает циклы замены электродов и обеспечивает постоянную точность позиционирования при обработке различных электродов. Широко применимый для электроэрозионной обработки станков и изготовления штампов, он обеспечивает гибкие, стабильные и экономичные решения в области механического крепления для предприятий по изготовлению пресс-форм, электроэрозионных мастерских и системных интеграторов станков по всему миру.
Узкое место приложения
Многочисленные электроэрозионные цеха сталкиваются с практическими узкими местами в повседневном производстве:
· Патроны с пневматическим приводом требуют комплектных воздухопроводов и стабильной инфраструктуры источника воздуха. Средние и малые перерабатывающие предприятия будут нести дополнительные затраты на преобразование цеха, если примут решения по пневматическому зажиму.
· Распространенные на рынке ручные электроэрозионные патроны вызывают поверхностный износ и увеличение внутреннего зазора после тысяч циклов зажима. Постепенное снижение концентричности приведет к появлению дефектов на поверхностях полости формы. Повторная калибровка циферблатного индикатора требует огромных производственных часов, не связанных с резкой.
Основное улучшение:
1. Поверхности сердечника изготавливаются методом прецизионного шлифования за одну установку. Ключевые движущиеся компоненты проходят комплексную закалку для повышения устойчивости к ржавчине и износу и адаптации к влажной среде электроэрозионного цеха, заполненной диэлектрической охлаждающей жидкостью.
2. Источник сжатого воздуха не требуется. Операторы выполняют зажим и фиксацию исключительно с помощью механической кулачковой конструкции. Колебания точности, вызванные нестабильным давлением воздуха, полностью устраняются.
3. Поддерживает гибкую автономную предварительную настройку электродов на нескольких станциях, сокращает цикл замены электродов, обеспечивает стабильные результаты позиционирования для различных видов обработки электродов.
4. Обеспечивает надежное механическое решение для электроэрозионной обработки станков и производства тяжелых штампов.
Операционная логика
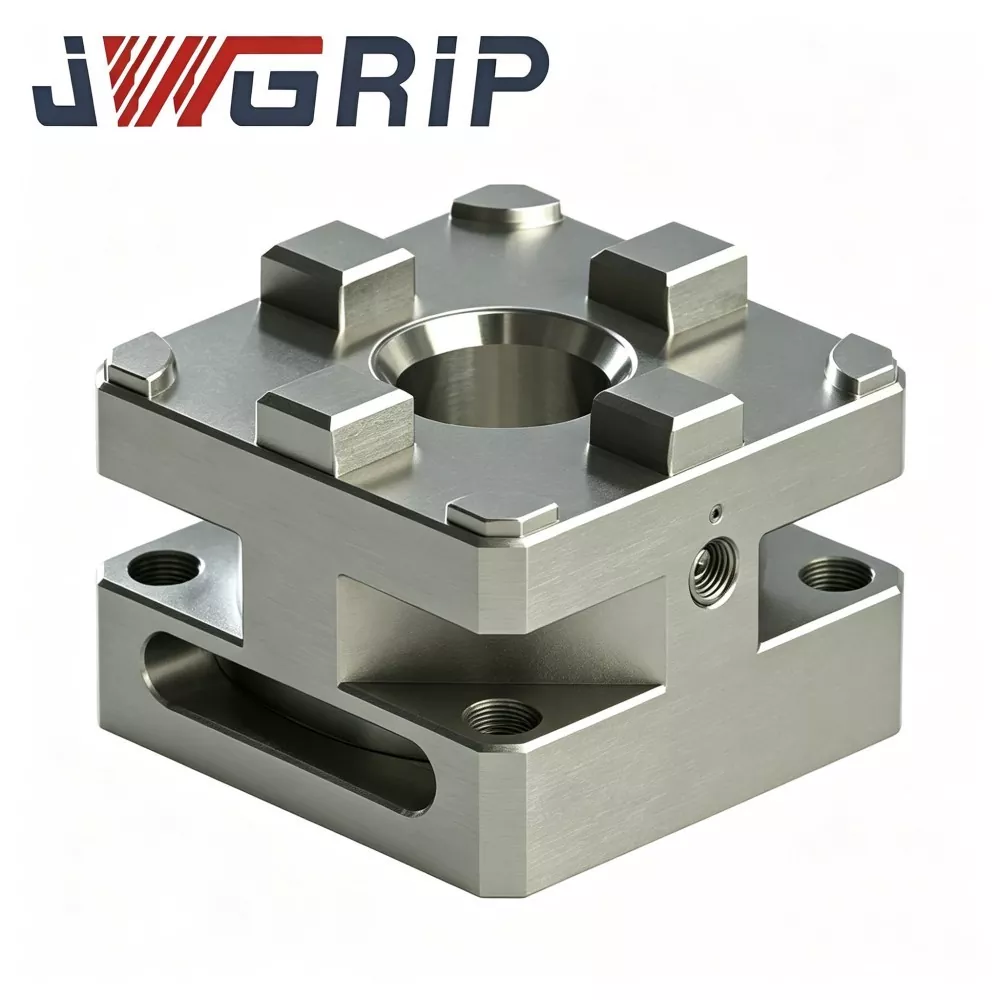
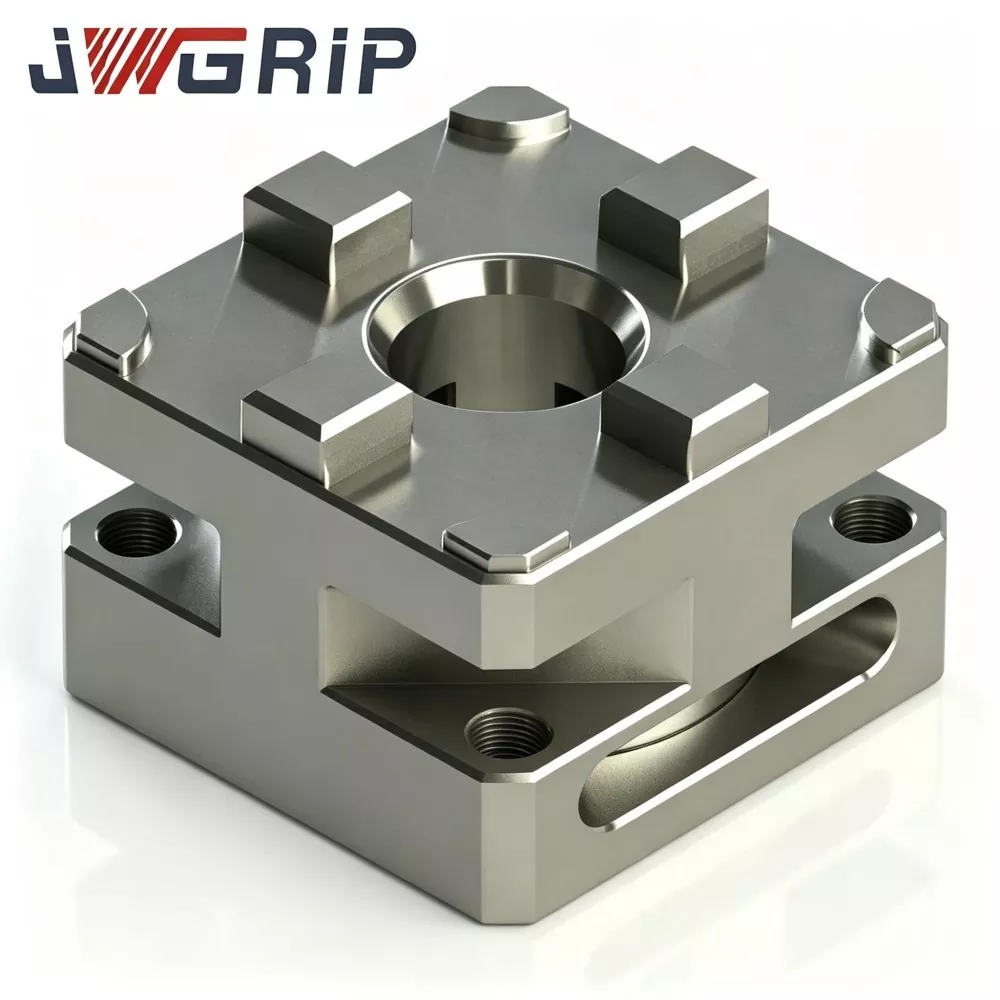
Ручной электроэрозионный патрон JWGRIP R-Type D100 имеет усиленную архитектуру центрирующего зажима с четырьмя кулачками и увеличенным эталонным внешним диаметром D100:
1. Нижняя опорная точка соответствует стандартным установочным размерам D100. Его можно закрепить непосредственно на электроэрозионном станке или собрать с помощью переходных переходных пластин.
2. Мощная внутренняя кулачковая передача преобразует крутящий момент, передаваемый вручную от внешнего динамометрического ключа, в радиальную центрирующую движущую силу для подвижных зажимных губок. При рекомендуемом крутящем моменте четыре губки синхронно перемещаются по направлению к центральному установочному отверстию для зажима хвостовиков электродов, держателей или вставок пресс-форм большого размера.
3. Обратное вращение ключа ослабляет силу предварительной нагрузки кулачка; Зажимные губки открыты для разборки приспособления и замены деталей.
Ключевые особенности механической конструкции:
· Все базовые плоскости расположения сердечников обрабатываются многопроходным прецизионным шлифованием за один заход, что снижает накопленный допуск, вызванный сборкой.
· Утолщенная стенка корпуса патрона и внутренние распределенные ребра жесткости равномерно распределяют зажимное усилие при больших нагрузках по всему корпусу, избегая локальной деформации, вызванной длительной тяжелой ручной блокировкой. Стабильная концентричность и производительность при повторном позиционировании справедливы как для производственных площадок, поддерживаемых проектными тендерами, так и для мастерских по проверке серийных испытаний и заказов.
· Подвижные поверхности, сопрягающиеся с челюстями, покрыты специальным противоизносным слоем, замедляющим истирание от загрязнения углеродистыми отложениями в условиях искровой эрозии при погружении в масло. Это полностью ручное устройство не имеет пневматических разъемов или внутренних конструкций воздушных каналов.
Основные технические преимущества
1. Надежное центрирование и постоянство повторного позиционирования Ключевые установочные функциональные поверхности проходят многоступенчатую прецизионную шлифовку. Концентричность ≤0,004 мм и точность повторного позиционирования ≤0,003 мм. Никаких отклонений в позиционировании не накапливается после тысяч циклов ручной блокировки-разблокировки при тяжелых нагрузках, что соответствует строгим требованиям к допускам при изготовлении электродов для крупных многоместных форм.
2. Усиленный корпус патрона из легированной стали, рассчитанный на высокие нагрузки. В основном корпусе используется легированная сталь премиум-класса 42CrMo со встроенной закалкой и отпуском, твердость поверхности достигает 54-58 HRC. Превосходная ударопрочность, устойчивость к деформации и коррозионная стойкость к диэлектрическому маслу подходят для задач зажима тяжелых электродов в условиях пропитки маслом электроэрозионной обработки. Широко распространен среди крупных предприятий по изготовлению пресс-форм благодаря своей прочной несущей способности.
3. Ручной зажим со стандартным крутящим моментом без зависимости от источника воздуха. Операторы фиксируют с помощью соответствующего динамометрического ключа; рекомендуемый момент затяжки: 6-8 Нм. Работа с постоянным крутящим моментом устраняет нестабильную силу зажима, вызванную непостоянным вводом ручного усилия. Не требуя сжатого воздуха, патрон надежно работает во временных мастерских, зонах ремонта и мобильных отладочных станциях. После однократной калибровки опорных данных на столе станка вспомогательное время для замены держателя электрода значительно сокращается, что увеличивает использование электроэрозионного станка для повторяющихся работ с тяжелыми электродами и часто меняющихся задач по изготовлению прототипов.
4. Увеличенный диапазон зажима и широкая механическая совместимость. Внешний размер D100 и центральная опорная точка соответствуют основным отраслевым эталонным стандартам для ручных патронов. Совместим с большинством имеющихся в продаже электрододержателей серии D100, фиксирующих поддонов и переходных адаптеров. Модификация конструкции на основе чертежей позволяет реализовать специальную общую высоту, дополнительные вырезы и нестандартное расположение монтажных отверстий для удовлетворения индивидуальных технических требований из проектной тендерной документации.
5. Полная документация по испытаниям на соответствие промышленным стандартам Каждая производственная партия проходит проверку размеров, испытание на твердость, моделирование циклического износа при тяжелых нагрузках и испытание на устойчивость соосности. Документы с отчетами об инспекциях CE и ISO9001 могут быть предоставлены корпоративным клиентам, выполняющим формальные процедуры тендера по проекту.
Контрольный список оценки
Перед покупкой ручного электроэрозионного патрона JWGRIP R-Type D100 выполните следующую предварительную работу, чтобы избежать препятствий при применении на месте:
1. Измерьте доступные установочные размеры рабочей платформы электроэрозионного станка. Подтвердите зарезервированный вертикальный и горизонтальный зазор; Избегайте механического взаимодействия между увеличенным корпусом патрона и шпинделем станка или движущимися осями.
2. Подготовьте откалиброванный динамометрический ключ для ручной блокировки. Чрезмерный крутящий момент вручную вызывает необратимую деформацию челюсти; недостаточный крутящий момент приводит к риску соскальзывания тяжелого электрода во время электроэрозионной резки.
3. Проверьте размеры существующих электрододержателей. Убедитесь, что текущий инструмент соответствует отраслевому стандарту D100. Нестандартные модифицированные держатели требуют дополнительных переходных переходников.
4. Контролируйте высоту уровня жидкости в диэлектрическом масле EDM. Положения основных монтажных винтов должны находиться на должном расстоянии от поверхности жидкости, чтобы уменьшить накопление углеродистых отложений на резьбовых участках.
5. Корпоративным клиентам, участвующим в тендерах на проекты, или менеджерам по заказам на пробные партии необходимо заранее предоставить полные параметры среды на месте и требования к производительности для точного соответствия конфигурации продукта.
Рекомендации по техническому обслуживанию
При использовании ручного электроэрозионного патрона R-Type D100 обратите внимание на опасности неправильного использования и рекомендации по регулярному техническому обслуживанию:
1. Строго соблюдайте рекомендуемый диапазон моментов затяжки 6–8 Нм. Чрезмерное усилие затяжки ключа вызовет необратимую структурную деформацию челюсти; недостаточный крутящий момент создает скрытый риск проскальзывания тяжелых электродов при электроэрозионной обработке.
2. Предотвратить накопление углеродистых отложений внутри направляющих канавок челюстей. Загрязнения в виде углеродных частиц истирают движущиеся сопрягаемые поверхности и приводят к потере точности позиционирования. Установите фиксированный рабочий процесс периодической очистки для операторов на месте.
3. Защищайте центральное установочное отверстие и рабочие поверхности зажимных губок от сильных механических столкновений. Сильный удар нарушает точность исходной точки и напрямую ухудшает характеристики концентричности.
4. Регулярно проверяйте состояние резьбы крепежных отверстий, удаляйте ржавчину и масляный осадок; при длительном нерабочем хранении применять малообъемную антикоррозийную смазку.
5. Для клиентов, участвующих в тендерных проектах, унифицируйте спецификации конфигурации операционных инструментов для каждого филиала-мастерской на ранней стадии технического общения.
6. Для клиентов, заказывающих пакетные пробные запуски, архивируйте полные записи тестовых запусков для последующего использования при оценке массовых закупок.
Зачем строить долгосрочное сотрудничество с JWGRIP
1. Подлинный источник напрямую с завода JWGRIP — это собственное предприятие по производству приспособлений, а не простой торговый посредник. Полный рабочий процесс производства ручного электроэрозионного патрона R-Type D100 осуществляется собственными силами. Команда инженеров-механиков обладает более чем 11-летним опытом исследований и разработок в области разработки рабочих решений и глубоко понимает различные реальные проблемы крупногабаритных электроэрозионных цехов по изготовлению пресс-форм.
2. Обширная компетенция в области технических модификаций и поддержки проектов. Модификация конструкции на основе чертежей поддерживает регулировку общей высоты, специальное открывание пазов и нестандартное расположение монтажных отверстий. Приемлемые бизнес-режимы включают пробную закупку небольшими партиями, техническую проверку сложной структуры, официальную тендерную поддержку проектов и сотрудничество при серийных испытаниях и заказах.
3. Прозрачный механизм ценообразования, ориентированный на проект. Четкое коммерческое предложение выдается на основе конфигурации продукта, сложности модификации и различных моделей сотрудничества. Никаких скрытых дополнительных затрат не возникает на протяжении всего цикла реализации проекта.
4. Полная гарантия качества. Каждый ручной электроэрозионный патрон имеет уникальный серийный номер для отслеживания. Двухлетняя гарантия распространяется на производственные дефекты при номинальном крутящем моменте и правильной установке. Зажимные губки и другие быстроизнашивающиеся детали являются расходными материалами, на которые не распространяется гарантия. Группа технической поддержки предоставляет инструкции по установке и предложения по устранению распространенных неисправностей.
5. Контролируемый и предсказуемый график поставок. Продукты стандартной спецификации следуют стабильному фиксированному ритму производства. При крупносерийных тендерных поставках или поставках пробных партий мы периодически информируем о ходе производства и гарантируем стабильный ритм поставок товаров.
Часто задаваемые вопросы
В1: Вы являетесь производителем или торговым поставщиком ручного электроэрозионного патрона R-Type D100?
A1: JWGRIP является настоящим производителем светильников, расположенным в Китае. Все производственные процессы выполняются собственными силами. Вместо того, чтобы работать простым посредником, мы предлагаем поддержку технических модификаций на основе чертежей, услуги по согласованию документов при подаче заявок на участие в тендерах и сотрудничество в области серийных испытаний и заказов.
Вопрос 2: Может ли этот крупногабаритный патрон ручного типа сохранять стабильную работу при длительном погружении в диэлектрическое масло для электроэрозионной обработки?
A2: Подвижно-согласующиеся поверхности стандартной версии подвергаются противоизносной обработке, адаптированной для работы в среде электроэрозионной обработки в масляной ванне. Пожалуйста, строго выполняйте периодическое техническое обслуживание по очистке от нагара, чтобы продлить общий срок службы устройства.
Вопрос 3. Каковы концентричность и точность повторного позиционирования стандартного ручного электроэрозионного патрона R-Type D100?
A3: Концентричность стандартного продукта ≤0,004 мм, точность повторного позиционирования ≤0,003 мм. Варианты более высокой точности могут быть реализованы путем технической модификации на основе чертежей.
Вопрос 4. Какие условия повреждения выходят за рамки гарантии?
A4: Двухлетняя гарантия распространяется на производственные дефекты при номинальном крутящем моменте и правильной установке. Повреждения, вызванные превышением крутящего момента, сильным механическим столкновением, износом абразивных частиц и неправильным ручным обслуживанием, не покрываются. Зажимные губки относятся к быстроизнашивающимся деталям.
В5: Могу ли я получить официальные документы с коммерческими предложениями для подачи заявки на проект?
А5: Да. Пожалуйста, свяжитесь с отделом продаж JWGRIP. Мы подготавливаем официальные документы с коммерческими предложениями на основе конфигурации продукта, масштаба заказа и конкретного бизнес-режима, включая подачу проекта на участие в тендере или проект с пробным запуском партии.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации