- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

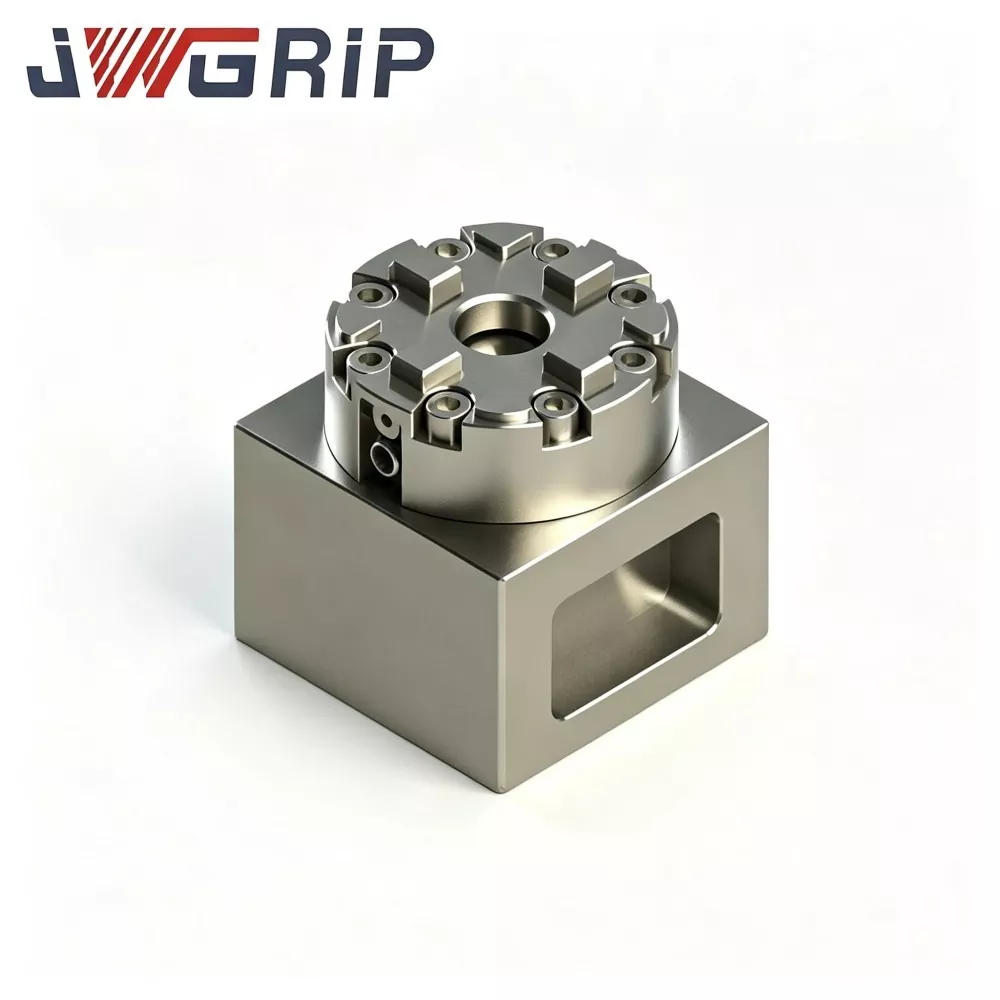
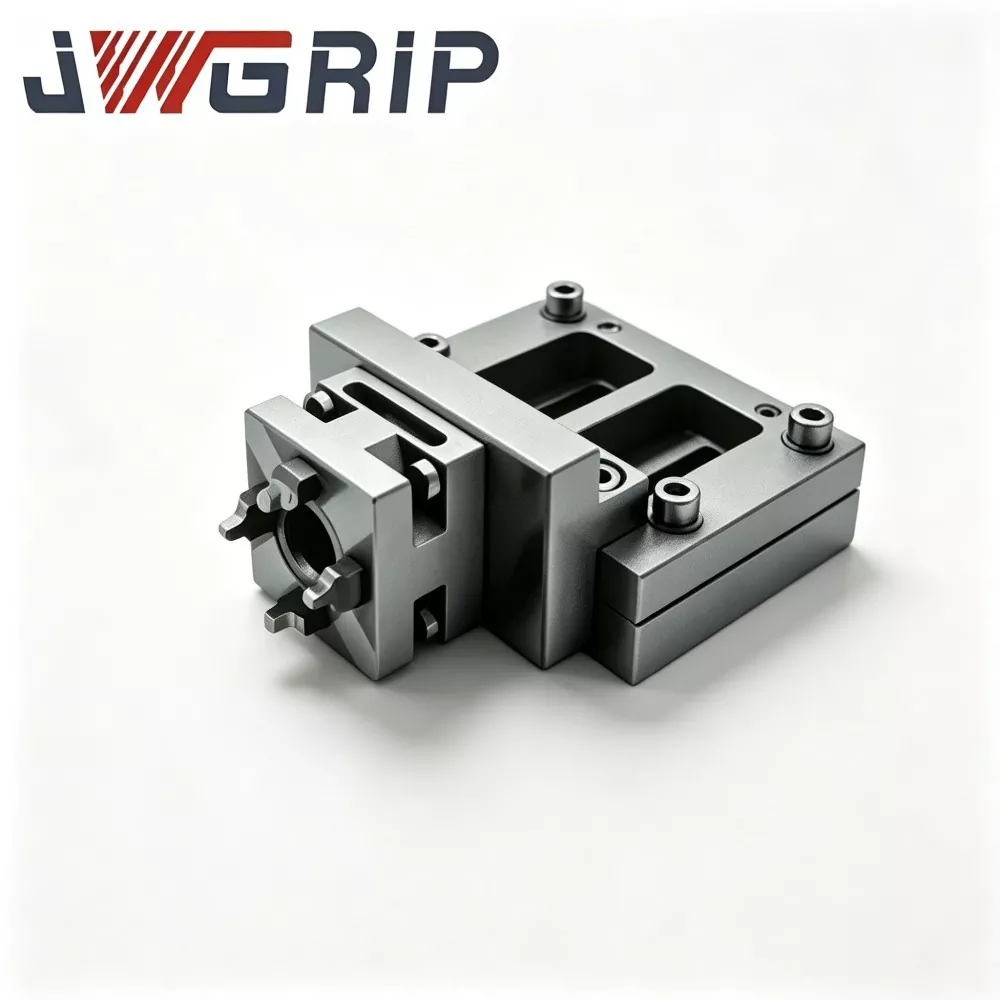
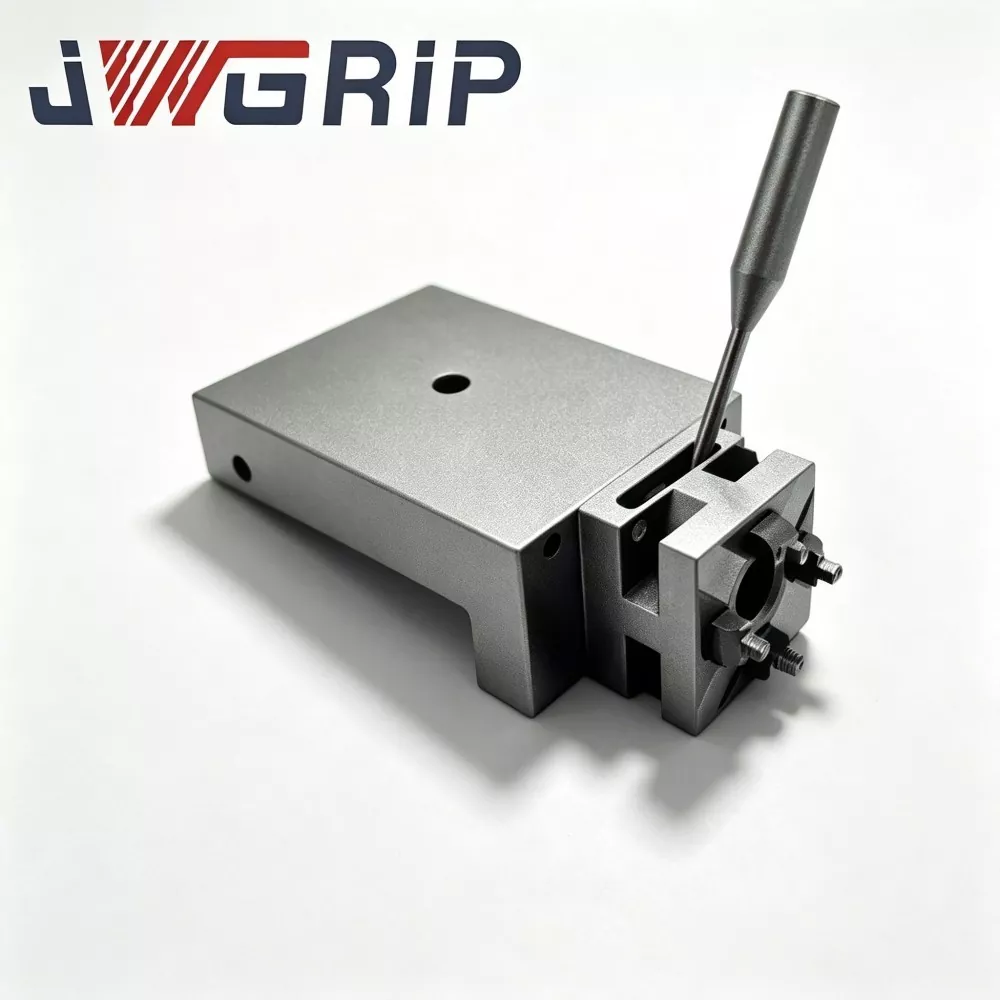
R-Type D75 MacroStd Ручной электроэрозионный патрон с ЧПУ
JWGRIP является профессиональным производителем и поставщиком ручного электроэрозионного патрона с ЧПУ R-Type D75 MacroStd по индивидуальному заказу в Китае, обеспечивая прямые поставки с завода для поддержки глобальных проектов оптовых торгов и бизнеса с точечной отправкой. Это высокоточное интегрированное ручное зажимное приспособление, соответствующее стандартам размеров MacroStd, специально разработанное для электроэрозионных станков, проволочных электроэрозионных станков и профессиональных цехов по производству формовочных электродов. Объединение антикоррозионно-закаленной стальной конструкции и унифицированного эталона точного позиционирования в одном компактном блоке позволяет избежать утомительной повторяющейся калибровки циферблатного индикатора и накопленных ошибок позиционирования традиционных зажимных инструментов.
В этом высокопроизводительном ручном электроэрозионном патроне с ЧПУ R-Type D75 MacroStd используется полностью закаленный антикоррозионный легированный стальной материал, обеспечивающий стабильную механическую силу зажима, сверхнизкое отклонение концентричности и превосходную долговременную износостойкость при частых циклах ручной фиксации. Все ключевые опорные поверхности зажима обрабатываются с помощью сверхточной технологии обработки, чтобы обеспечить постоянную точность позиционирования при длительных циклических операциях зажима.
В отличие от обычных ручных патронов с легким прецизионным затуханием, он эффективно предотвращает смещение электродов и неравномерность текстуры полости формы, вызванную дрейфом точности. Это значительно сокращает время вспомогательной калибровки, не связанное с обработкой, оптимизирует эффективность замены электродов и стабилизирует общий производственный ритм цехов по производству пресс-форм. Обладая надежными и повторяемыми характеристиками зажима, он широко применяется для мелко- и среднесерийной обработки пресс-форм, обеспечивая стабильные и высокоточные решения ручного зажима для мировых производителей пресс-форм, субподрядчиков электроэрозионной обработки и системных интеграторов станков.
Работа с болевыми точками
Традиционный ручной зажим винтового типа приносит множество головных болей мастерам по изготовлению формовочных электродов:
· Простые винтовые зажимные решения вынуждают операторов тратить массу времени на регулировку крутящего момента винта и корректировку исходных данных каждый раз при замене электродов.
· Ручное управление во многом зависит от навыков оператора. Неравномерный момент затяжки может вызвать проскальзывание электрода, смещение концентричности и нестабильную точность повторения, особенно при заказе электродов смешанного типа небольшими партиями.
· Обычные недорогие ручные патроны, представленные на рынке, не могут поддерживать стабильную концентричность после длительного циклического зажима. Незначительное смещение электродов приводит к неравномерной текстуре полости формы и браку готовых деталей.
JWGRIP оптимизирует ручной патрон R-Type D75 MacroStd для устранения вышеупомянутых проблем:
1. Принята строгая стандартная структура координат местоположения MacroStd. После однократной калибровки опорной точки на платформе электроэрозионного станка фиксацию и освобождение держателя электрода можно завершить с помощью ручного динамометрического ключа без повторной регулировки стрелочного индикатора.
2. Для электродов и вставок пресс-форм реализован межстаночный перенос данных, что эффективно сокращает вспомогательное время, не связанное с обработкой электроэрозионного оборудования.
3. Полностью закаленный корпус из антикоррозионной легированной стали, а также сверхточно обработанные зажимные опорные поверхности исключают совокупные ошибки позиционирования, вызванные повторяющейся ручной настройкой. Стабильная и повторяемая точность зажима гарантирована при длительной обработке пресс-форм мелкими и средними партиями.

Рабочая логика
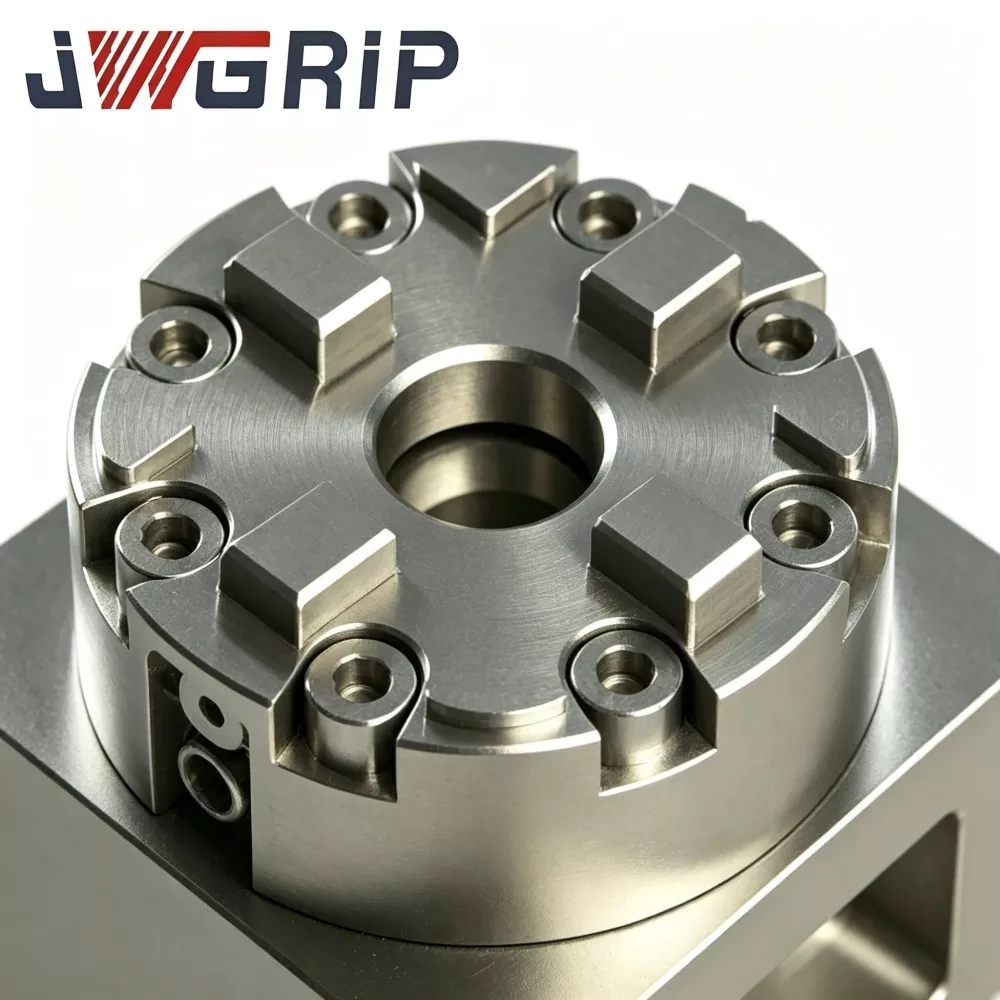
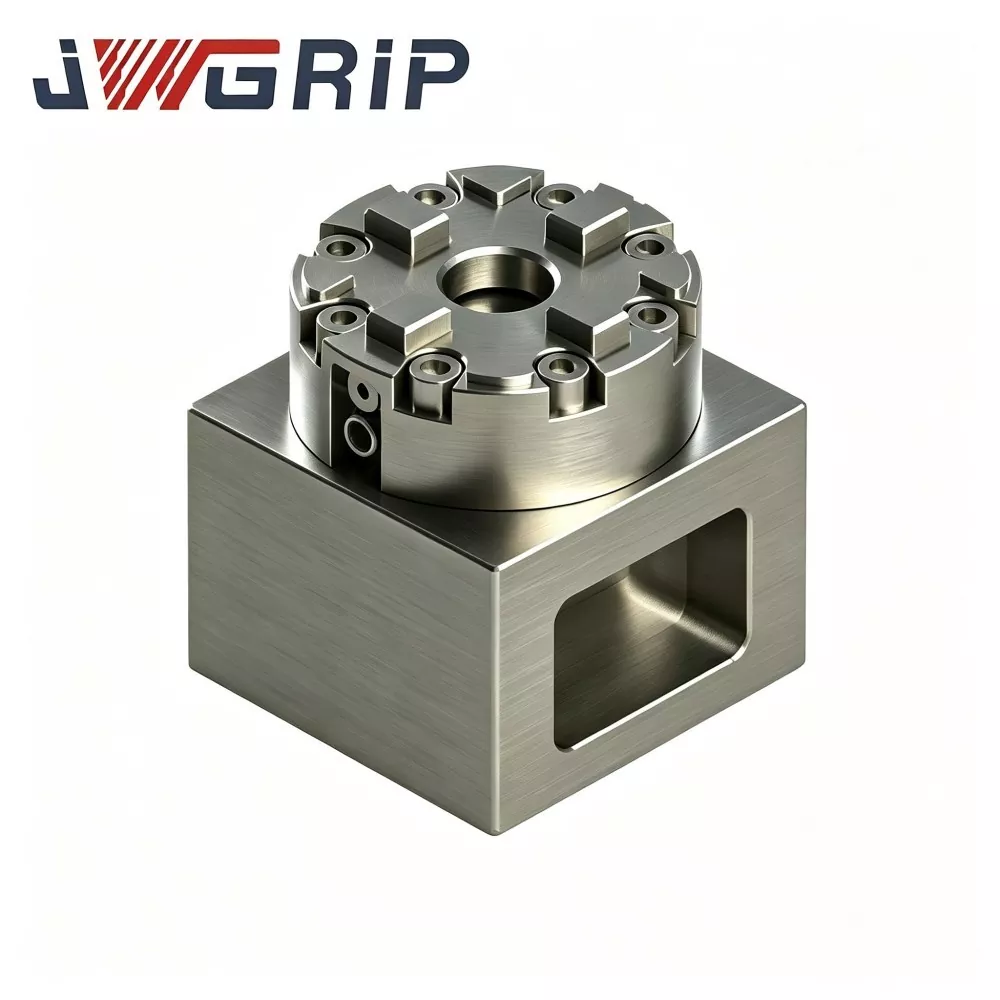
JWGRIP R-Type D75 MacroStd Ручной электроэрозионный патрон с ЧПУ использует многокулачковую архитектуру центрирующего зажима, соответствующую спецификациям MacroStd:
1. Нижняя опорная точка строго соответствует стандарту внешнего размера D75; его можно монтировать непосредственно на электроэрозионный стол или в паре с переходными переходными пластинами.
2. Подвижные зажимные губки приводятся в движение внутренней механической передачей с клиновым кулачком. Операторы применяют стандартный крутящий момент с помощью внешнего ручного динамометрического ключа. Компоненты с клиновым кулачком перемещают губки радиально к центральному установочному отверстию для центрирования хвостовиков электродов или держателей стандарта MacroStd.
3. Реверсивное вращение ключа снимает предварительную нагрузку клинового кулачка; зажимные губки открыты, чтобы можно было разобрать приспособления или электроды.
Ключевые особенности структурного проектирования:
· Все опорные плоскости сердечника обработаны многопроходным прецизионным шлифованием с одним зажимом, что снижает накопленный допуск, вызванный сборкой.
· Усиленные ребра внутренней оболочки равномерно распределяют зажимное усилие, создаваемое ручным крутящим моментом, по корпусу патрона, избегая концентрации напряжений в частичных положениях крепления кулачков и улучшая противодеформационные характеристики во время длительной циклической ручной фиксации. Конструкция обеспечивает стабильную концентричность и повторяемость позиционирования как для крупных производственных площадок, так и для цехов по производству пресс-форм для конечных пользователей с точечной партией.
· Поверхности подвижного контакта челюстей подвергаются специальной противоизносной обработке для замедления истирания, вызванного загрязнением углеродистыми отложениями из рабочей среды в масляной ванне с искровой эрозией.
Основные технические характеристики
1. Надежное центрирование и возможность повторного позиционирования. Функциональные поверхности, определяющие расположение клавиш, подвергаются многократному точному шлифованию. Концентричность ≤0,004 мм и точность повторного позиционирования ≤0,003 мм. Никаких отклонений в позиционировании не накапливается даже после тысяч циклов ручной блокировки-разблокировки, что соответствует строгим требованиям к допускам при производстве электродов для пресс-форм с несколькими полостями.
2. Основной корпус из высокопрочной износостойкой легированной стали. Основной корпус изготовлен из легированной стали премиум-класса 41Cr4 со встроенной закалкой и отпуском, твердость поверхности достигает 53-57 HRC. Он обеспечивает превосходную ударопрочность, антидеформацию и стойкость к коррозии диэлектрического масла, адаптируясь к длительному циклическому ручному зажиму в условиях электроэрозионной обработки с погружением в масло. Хорошо принят среди экономных предприятий по производству пресс-форм высокого класса.
3. Стабильный ручной зажим с регулировкой крутящего момента. Операторы фиксируют стандартным динамометрическим ключом, рекомендуемый момент затяжки: 5–7 Нм. Работа с постоянным крутящим моментом предотвращает колебания усилия зажима, вызванные непостоянным усилием, приложенным вручную. После однократной калибровки опорного стола станка нагрузка на повторную траммировку во время замены электродов резко снижается. Эффективность использования электроэрозионного станка повышается при частых заказах мелкосерийных форм и повторяющихся заданиях по обработке электродов.
4. Широкая совместимость, соответствующая стандарту MacroStd. Внешний размер и внутренние установочные размеры D75 полностью соответствуют промышленным стандартам MacroStd. Совместим с большинством основных электрододержателей серии MacroStd, позволяет определять местонахождение поддонов и адаптеров приспособлений, представленных на мировом рынке инструментов. Структурная модификация на основе чертежей доступна для нужд особой высоты, с зарезервированными вырезами и нестандартным расположением монтажных отверстий для удовлетворения индивидуальных технических требований проектов с объемными тендерами.
5. Уполномоченное промышленное соответствие и проверка партии. Каждая производственная партия проходит проверку размеров, испытание на твердость, моделирование циклического износа и испытание на концентричность и стабильность. Документы с отчетами об инспекциях CE и ISO9001 могут быть предоставлены корпоративным клиентам, выполняющим формальные процедуры оптовых торгов.
Контрольный список оценки
1. Измерьте доступные установочные размеры рабочей площадки электроэрозионного станка. Подтвердите зарезервированный вертикальный и горизонтальный зазор; предотвратить механическое взаимодействие между корпусом патрона и шпинделем станка или движущимися осями.
2. Подготовьте соответствующий стандартный динамометрический ключ для ручной блокировки. Чрезмерный крутящий момент приведет к необратимой деформации челюсти; недостаточный крутящий момент создает риск проскальзывания электрода во время электроэрозионной резки.
3. Проверьте стандартность существующих электрододержателей. Убедитесь, что текущий инструмент соответствует эталону MacroStd. Нестандартные модифицированные держатели требуют дополнительных переходных компонентов.
4. Соблюдайте соответствующее расстояние между положениями основных крепежных винтов и уровнем жидкости диэлектрического масла, чтобы уменьшить накопление отложений на резьбовых деталях.
5. Корпоративным клиентам, предлагающим оптовые торги, или дилерам, осуществляющим спотовую закупку, необходимо заранее предоставить полные параметры среды и требования к производительности на месте, чтобы обеспечить точное соответствие конфигурации продукта.
Точки обслуживания
При использовании ручного электроэрозионного патрона с ЧПУ JWGRIP R-Type D75 MacroStd обратите внимание на опасности неправильного использования и рекомендации по плановому техническому обслуживанию, приведенные ниже:
1. Строго соблюдайте рекомендуемый момент затяжки 5–7 Нм. Чрезмерное усилие ключа приведет к необратимой деформации челюсти. Недостаточный крутящий момент создает риск проскальзывания электрода при электроэрозионной обработке.
2. Избегайте накопления углеродистых отложений внутри направляющих канавок кулачка. Загрязнения в виде углеродных частиц истирают движущиеся сопрягаемые поверхности и ухудшают точность позиционирования. Установите фиксированный порядок периодической уборки для операторов на объекте.
3. Защитите центральное установочное отверстие и рабочие поверхности зажимных губок от сильных механических столкновений. Сильный удар нарушает точность базовой точки и напрямую ухудшает характеристики концентричности.
4. Регулярно проверяйте состояние резьбы крепежных отверстий; очистить ржавчину и масляный осадок. Нанесите небольшое количество антикоррозийной смазки при длительном нерабочем хранении.
5. Для клиентов тендерных проектов, предлагающих объемные заявки, унифицировать требования к конфигурации рабочих инструментов на месте для различных филиалов на ранней стадии технического общения.
6. Для дилеров, осуществляющих спотовую доставку, внедрите регулярную взаимную инвентаризацию для синхронизации двусторонних данных о количестве запасов.
Часто задаваемые вопросы
Q1: Вы являетесь производителем или торговым поставщиком ручного электроэрозионного патрона R-Type D75 MacroStd с ЧПУ?
A1: JWGRIP является настоящим производителем светильников, расположенным в Китае. Все производственные процедуры выполняются собственными силами. Мы обеспечиваем поддержку изменений на основе чертежей, услуги по сопоставлению тендерной документации с объемными торгами и сотрудничество в области спотовых поставок вместо того, чтобы работать простым посредником.
Вопрос 2: Может ли этот патрон ручного типа сохранять стабильную работу при длительном погружении в диэлектрическое масло для электроэрозионной обработки?
A2: Подвижно-согласующиеся поверхности стандартной версии подвергаются противоизносной обработке, адаптированной для работы в среде электроэрозионной обработки в масляной ванне. Пожалуйста, строго выполняйте периодическую очистку от нагара, чтобы продлить общий срок службы.
Вопрос 3. Каковы концентричность и точность повторного позиционирования стандартного ручного электроэрозионного патрона с ЧПУ R-Type D75 MacroStd?
A3: Концентричность стандартного продукта ≤0,004 мм, точность повторного позиционирования ≤0,003 мм. Варианты более высокой точности могут быть реализованы путем технической модификации на основе чертежей.
В4: Какие повреждения исключены из гарантийного покрытия?
A4: Двухлетняя гарантия распространяется на производственные дефекты при номинальном крутящем моменте и правильной установке. Повреждения, вызванные превышением крутящего момента, сильным механическим столкновением, износом абразивных частиц и неправильным ручным обслуживанием, не покрываются. Зажимные губки относятся к быстроизнашивающимся деталям.
Вопрос 5: Могу ли я получить официальные документы с коммерческими котировками для использования в тендерах?
А5: Да. Пожалуйста, свяжитесь с отделом продаж JWGRIP. Мы подготавливаем официальные документы с коммерческими предложениями на основе конфигурации продукта, масштаба заказа и конкретного бизнес-режима, включая тендерный проект по объему торгов или сотрудничество по спотовой поставке.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации