- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM


Автоматизированный поддон с нулевой точкой и силовым патроном
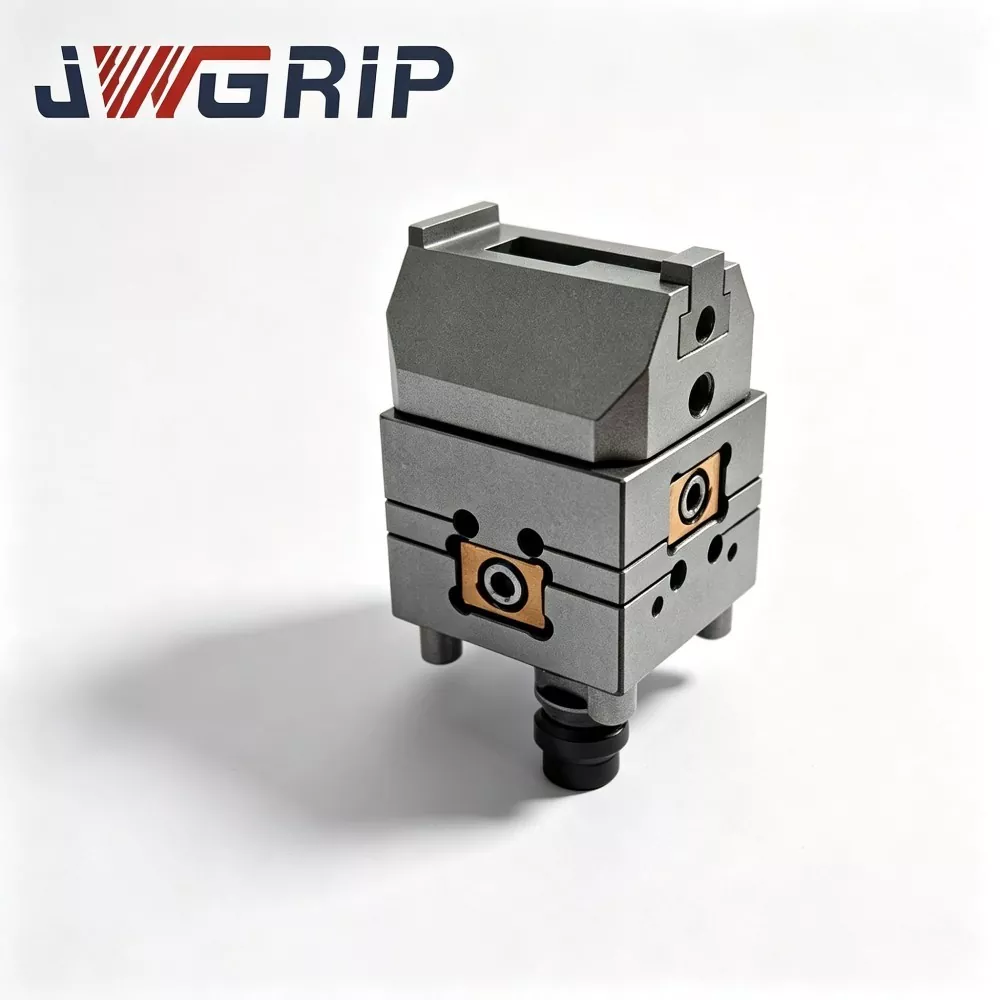
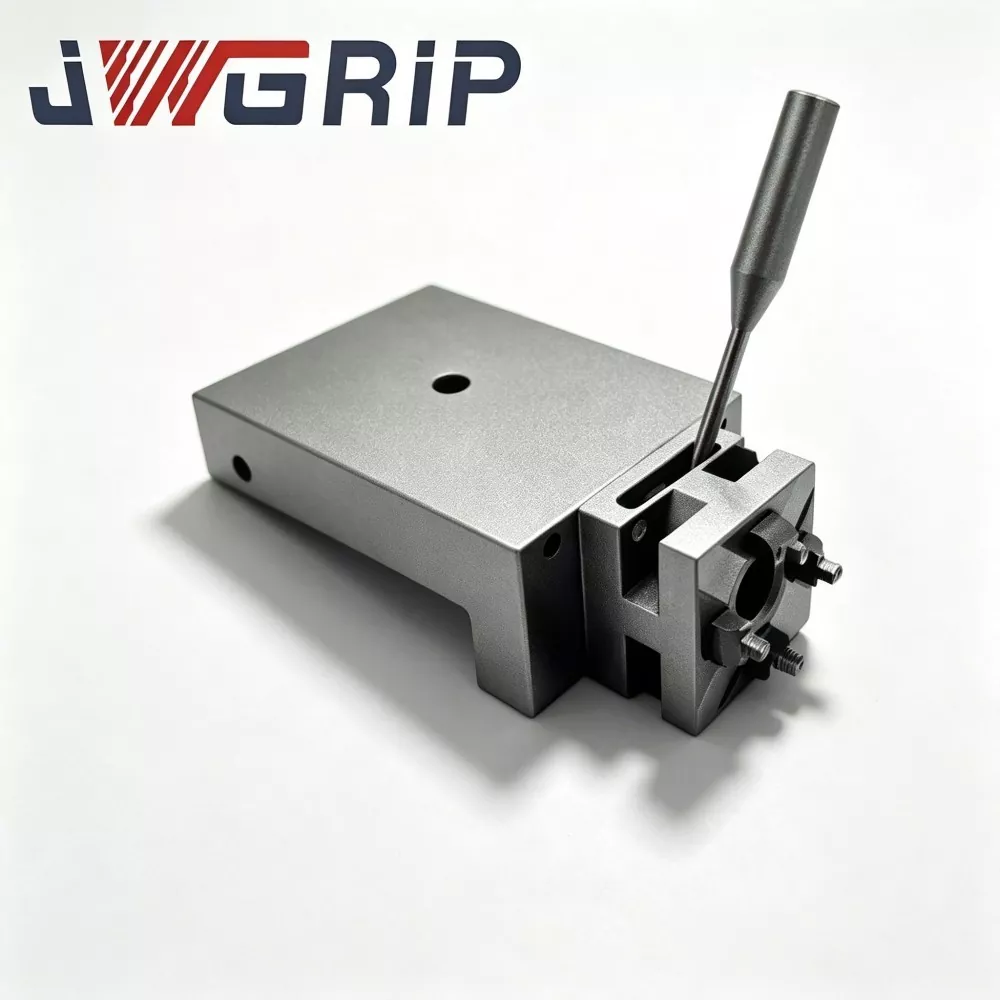
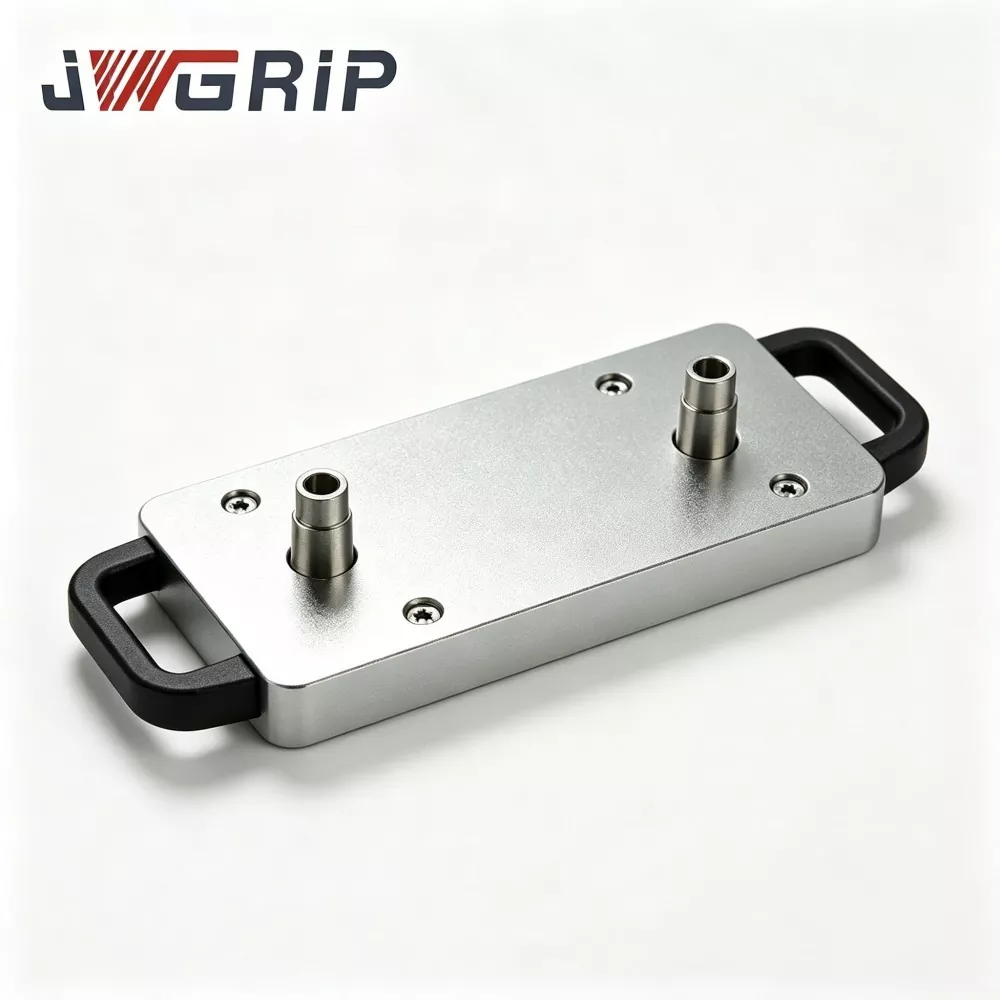
JWGRIP является производителем и поставщиком профессиональных автоматизированных поддонов с нулевой точкой и силовым патроном в Китае. Это интегрированное приспособление для позиционирования нулевой точки, специально разработанное для гибких автоматических производственных линий с ЧПУ. Он объединяет опорный компонент позиционирования нулевой точки и блок силовой пневматической фиксации патрона в одном устройстве, устраняя необходимость приобретения дополнительных многослойных переходных пластин или отдельных приспособлений для патрона. Его можно установить и закрепить непосредственно на рабочем столе станка и подключить к захватам промышленного робота.
Автоматизированный поддон с нулевой точкой и силовым патроном обеспечивает автоматическое позиционирование, автоматический зажим и автоматическое освобождение после зажима заготовки. Он широко используется при обработке литых деталей из автомобильного алюминиевого сплава, крупномасштабном производстве металлических конструкционных компонентов для бытовой электроники 3C, а также в автоматических устройствах обработки графитовых электродов в литейных цехах.
Состав продукта и рабочий процесс
Автоматизированный поддон нулевой точки с приводным патроном относится к серии поддонов нулевой точки. В основном он состоит из четырех основных компонентов: корпуса поддона, высокоточного узла втулки позиционирования нулевой точки, модуля пневматического привода и синхронного силового патрона.
Полный рабочий процесс выглядит следующим образом: промышленный робот берет основание загруженной заготовки и размещает его на базовой плоскости поддона. Втулка для позиционирования нулевой точки завершает первоначальное позиционирование. Когда встроенный датчик точно определяет положение, он отправляет сигнал в систему управления ПЛК.
ПЛК запускает пневматическую цепь, а встроенный пневматический блок приводит в движение приспособление силового патрона, синхронно перемещая его внутрь, обеспечивая равномерный радиальный зажим основания приспособления.
После завершения зажима на станок с ЧПУ отправляется электрический сигнал подтверждения, и начинается цикл обработки резки.
Когда программа обработки завершается, станок посылает сигнал завершения, и пневматическая схема сбрасывает давление. Приспособление патрона синхронно открывается, и робот вместе с приспособлением вынимает готовую заготовку, готовясь к следующему циклу загрузки.
Весь процесс не требует ручной затяжки болтов или ручной индикации и выравнивания.


Преимущества процесса
Заготовка опорной плиты изготовлена из кованой легированной стали и подвергается двум полным процессам термообработки для снятия напряжений, чтобы устранить внутренние остаточные напряжения, возникающие в процессе обработки на станке с ЧПУ.
Многие конкуренты бюджетной отрасли пропустят этот важный шаг. Если внутренние остаточные напряжения в основном материале значительны, повторяющиеся операции зажима в мастерской и изменения температуры из-за смены дня и ночи могут вызвать микроскопические деформации, невидимые невооруженным глазом на контрольной плоскости.
Это приведет к постоянным отклонениям размеров обрабатываемых деталей и приведет к большим потерям отходов.
Каждый кусок сырья на нашем заводе проходит полный процесс отжига. Этот стандарт основан на более чем десятилетнем практическом инженерном опыте и применяется во многих проектах автоматизированных приспособлений с ЧПУ. Установочная втулка изготовлена из износостойкой подшипниковой стали, проходит закалку и отпуск и сочетается с тонким шлифованием внутренних отверстий и сверхтонкой обработкой, чтобы минимизировать зазор между позиционирующими поверхностями и обеспечить стабильное позиционирование даже после бесчисленных циклов замены.
Основные преимущества
1. Интегрированная цельная конструкция.
Интегрированная цельная конструкция экономит монтажное пространство на рабочем столе станка и исключает накопившиеся ошибки сборки, вызванные многослойными переходными пластинами. Традиционные решения разъемного типа требуют штабелирования поддонов с нулевой точкой, переходных опорных пластин и независимых патронов, при этом штабелирование 2–3 пластин может привести к дополнительным накопленным отклонениям позиционирования на 3–5 мкм. Наша монолитная интегрированная конструкция позволяет избежать этих источников ошибок, уменьшает количество приобретаемых аксессуаров и снижает затраты на управление запасными частями для конечных клиентов.
2. Повторите точность позиционирования
Паллета обеспечивает стабильную точность повторного позиционирования ± 2 мкм. Внутренние отверстия позиционирующих втулок обрабатываются методом хонингования и суперфинишной обработки. Каждый поддон перед доставкой проходит 100% полную проверку точности изделия, и каждая единица поставляется с оригинальным отчетом о проверке на бумажном носителе, который может быть предоставлен для проверки по запросу зарубежных покупателей.
3. Интеграция встроенной автоматизации
Стандартизированные пневматические порты и интерфейсы вывода электрических сигналов NPN зарезервированы, что делает поддон совместимым со многими основными марками промышленных роботов, представленными на рынке. Он действительно поддерживает производство в ночную смену без присмотра. Согласно реальным данным о модернизации, предоставленным одним конечным пользователем автозапчастей в стране, время цикла замены приспособлений сократилось с первоначальных 12–15 минут до 45 секунд после развертывания наших поддонов, при этом оператору не требуется оставаться на месте во время ночных смен.
4. Высокая выходная сила зажима
Встроенный силовой пневматический патрон обеспечивает максимальную силу зажима до 45 кН, способную выдерживать режущие удары, возникающие при обработке с большой подачей заготовок из пресс-формы из стали и литого алюминия, что эффективно снижает риск смещения и ослабления приспособления во время операций резки.
5. Удобное обслуживание и контролируемая стоимость запасных частей.
Кулачки патрона в сборе можно разбирать и заменять по отдельности, не снимая весь поддон с рабочего стола станка. Когда челюсти подвергаются истиранию или повреждению, клиентам нужно только приобрести соответствующие запасные части, а не заменять весь комплект поддонов, что эффективно снижает долгосрочные инвестиции в техническое обслуживание оборудования.


Реальные случаи клиентов
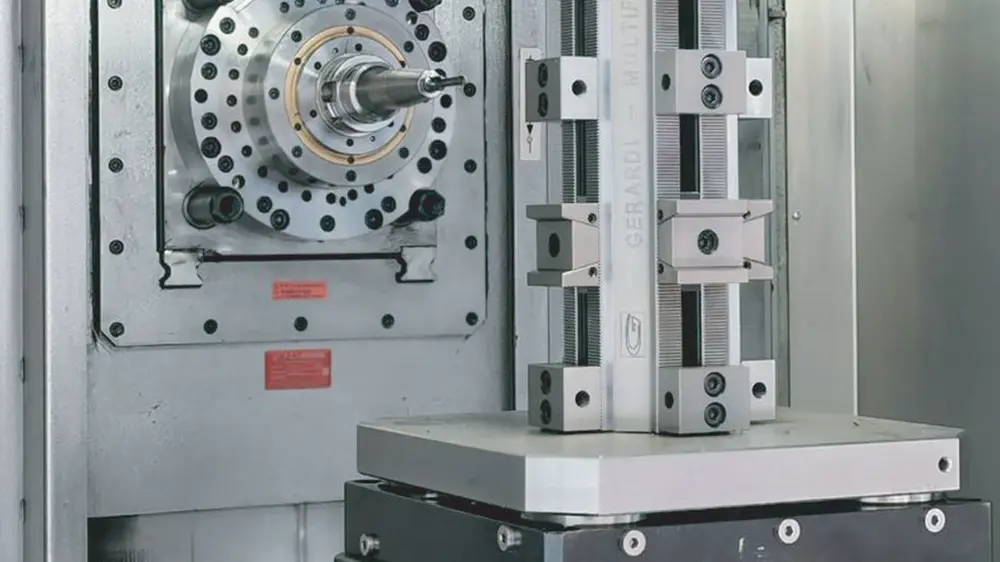
Автоматизированный поддон с нулевой точкой и силовым патроном в основном применяется в трех категориях производственных линий: автоматических производственных линиях с ЧПУ для автомобильных компонентов, линиях массового производства металлических конструкционных деталей 3C и гибких автоматизированных ячейках обработки графитовыми электродами на заводах по производству пресс-форм.
Случай 1:Один крупный отечественный производитель автозапчастей модернизировал две гибкие автоматизированные производственные линии с ЧПУ, в общей сложности установив 16 комплектов автоматизированных поддонов с нулевой точкой и силовым патроном для обработки алюминия литьем под давлением. До модернизации операторам требовалась ручная индикация и выравнивание для каждой замены приспособления, что занимало примерно 13 минут на партию. После развертывания наших автоматизированных поддонов с нулевой точкой робот выполняет все работы по погрузке-разгрузке, позиционированию и зажиму. Одиночный цикл переключения сокращается до 42-50 секунд. Реализована автоматическая ночная смена. Согласно трехмесячной статистике непрерывного производства, ежемесячная производственная мощность цехов увеличивается на 22 процента. Очевидно, что стабильность размеров в партиях заготовок улучшается, а процент брака значительно снижается.
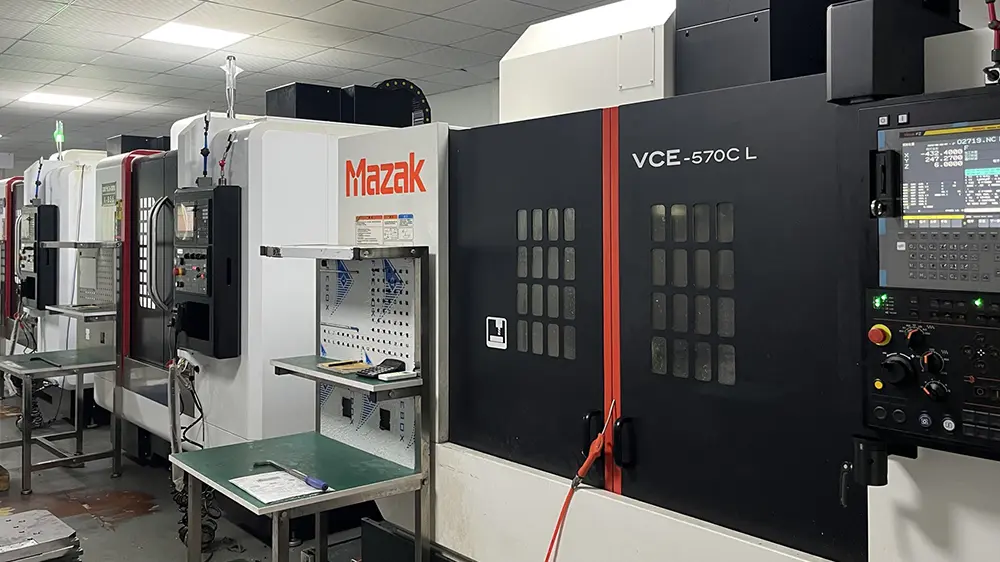
Случай 2:Одно крупное предприятие по изготовлению пресс-форм, расположенное в дельте Жемчужной реки, устанавливает несколько комплектов этих автоматизированных поддонов внутри автоматизированных обрабатывающих ячеек с графитовыми электродами. Все электродные основания имеют единые стандартные размеры. Операторы больше не повторяют указания вручную для каждой задачи обработки электродов. Значительно улучшается размерная стабильность готовых электродов и снижается трудоемкость повторяющегося труда персонала литейного цеха. Рекомендуемые положения изображений: фотографии на месте, сделанные в нашем собственном обрабатывающем цехе, реальные снимки автоматизированной рабочей станции на площадке клиента, подробные фотографии корпуса поддона в разобранном виде, фотографии, сделанные во время проверки точности и контроля качества на заводе.
Производственный процесс
Все автоматизированные поддоны проходят полный цикл производства, включая ковку, обработку на станках с ЧПУ, термообработку, шлифовку и сборку в нашем собственном цехе с ЧПУ. Аутсорсинг OEM-производителей для всего подразделения не применяется.
Полный рабочий процесс производства:
ковка заготовок из легированной стали → черновая механическая обработка → первое старение для снятия напряжений → получистовая обработка → вторичное старение для снятия напряжений → сверхточное шлифование → запрессовка втулки → общая сборка → проверка точности и производительности нескольких позиций → испытание под давлением на герметичность → защита от ржавчины → упаковка экспортного качества.
Контроль качества и сертификаты
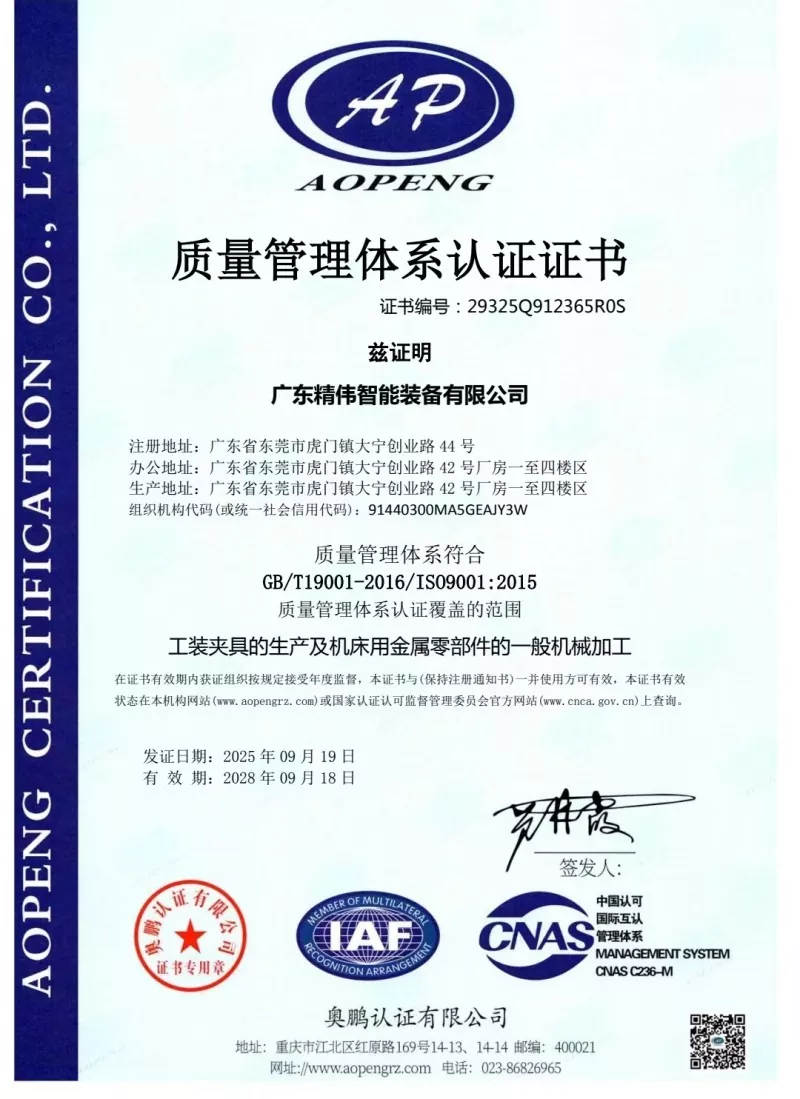
Обязательные проверки перед поставкой для каждой единицы: повторная проверка точности позиционирования, фактическое измерение силы зажима патрона, испытание на герметичность и выдерживание давления (макс. допустимое падение давления ≤0,02 МПа в течение 5-минутной продолжительности выдержки), испытание на целостность электрических сигналов. Каждое устройство поставляется с уникальным паспортом заводских проверок. Наша фабрика имеет сертификат системы управления качеством ISO9001. Сертификаты материалов доступны для ключевых металлических компонентов. Допускается проверка сторонней лабораторией, назначенная клиентами.
Руководство по выбору
Во-первых, убедитесь, что фактический внешний размер держателя приспособления на площадке клиента соответствует спецификации диапазона зажима поддона.
Во-вторых, проверьте состояние источника воздуха в мастерской. Давление сжатого воздуха должно стабильно оставаться в пределах 0,5-0,7 МПа. Если давление источника воздуха сильно колеблется, настоятельно рекомендуется использовать тройной фильтр с регулировкой давления.
В-третьих, для закупок проектов автоматизации уточните протокол связи ввода-вывода между роботом и системой управления ПЛК. Мы бесплатно поставляем полную документацию по электроинтерфейсу.
В-четвертых, обеспечьте максимальный вес заготовки, если обрабатываются тяжелые заготовки. Наш технический персонал проведет оценку и решит, требуется ли усиленный поддон индивидуальной версии.
Замечания по установке, вводу в эксплуатацию и эксплуатации
При установке поддона на рабочий стол станка затягивайте болты строго с соблюдением моментов затяжки, указанных в инструкции. Затягивание с чрезмерным усилием запрещено во избежание деформации корпуса поддона. Водомасляный фильтр должен быть установлен на переднем конце впускного отверстия для сжатого воздуха, чтобы предотвратить попадание влаги и металлического мусора в патрон и вызвать ржавление внутренних компонентов или заклинивание кулачков. Каждые 80–100 часов работы распыляйте спрей сухой смазки на трущиеся поверхности скольжения внутри патрона.
Жидкое моторное масло запрещено, так как жидкое масло притягивает массивную алюминиевую и железную стружку и провоцирует заклинивание челюстей. Во время производства избегайте сильного скопления стружки на базовой плоскости паллеты. Операторы должны продувать и очищать установочные отверстия и базовые плоскости сжатым воздухом при каждой смене смены. Никогда не используйте устройство, превышающее максимальное усилие зажима, указанное в технических характеристиках. Работа с перегрузкой вызывает необратимую пластическую деформацию кулачков патрона и навсегда нарушает точность позиционирования паллеты.
Упаковка, время выполнения заказа и послепродажное обслуживание
Ударопрочные упаковочные ящики из цельной древесины экспортного класса с внутренней буферной защитой из толстого пенопласта используются для защиты точных базовых поверхностей от повреждений при столкновении во время морских перевозок на большие расстояния. Стандартный срок выполнения: 12-18 рабочих дней. Некоторые стандартные позиции хранятся на складе для более короткой доставки.
12-месячная гарантия на все устройство распространяется на производственные дефекты, не вызванные неправильными действиями человека; Предоставляется бесплатный ремонт или замена запасных частей. Доступно удаленное онлайн-техническое руководство по установке и вводу в эксплуатацию. Для проектов оптового заказа могут быть предложены платные услуги по пуско-наладке на месте.
Поддерживаются услуги индивидуальной модификации, включая регулировку диапазона зажима, изменение схемы пневматической цепи и изменение формы выходного сигнала. Бесплатный образец доступен для оценочного теста клиента; Стоимость перевозки образцов оплачивается покупателями.
Часто задаваемые вопросы
Вопрос 1. Может ли автоматизированный поддон с нулевой точкой с приводным патроном быть совместим с приспособлениями для нулевой точки других сторонних брендов?
О: Размер базовой версии стандартной версии соответствует нашей родной системе нулевой точки. Если для вашего проекта требуется совместимость с приспособлениями нулевой точки других марок, сообщите технические требования перед размещением заказа, и может быть реализована индивидуальная обработка по базовым размерам.
Вопрос 2. Повлияет ли нестабильное давление источника воздуха на безопасность и надежность зажима?
Ответ: Это окажет прямое влияние. Недостаточное давление источника воздуха снижает фактическую силу зажима патрона и создает риск ослабления заготовки во время резки. Настоятельно рекомендуется использовать фильтр-регулятор давления для стабилизации давления в пределах 0,5-0,7 МПа.
Вопрос 3. Каковы основные причины снижения точности повторного позиционирования после длительной работы?
Ответ: Три частые основные причины: во-первых, загрязнения стружки, скопившиеся на опорных установочных поверхностях; во-вторых, нормальный износ внутренних скользящих элементов; в-третьих, деформация корпуса поддона, вызванная внешним сильным воздействием. Уделяйте приоритетное внимание уборке и обслуживанию. Изношенные компоненты можно заменить отдельными запчастями вместо полной замены поддона.
В4: Можно ли использовать этот поддон на 5-осевых станках с ЧПУ?
О: он совместим с 5-осевыми станками. Общая высота собранного приспособления должна быть рассчитана, чтобы предотвратить столкновение во время 5-осевого наклона шпинделя. Предоставьте модель станка на этапе выбора, и мы оценим для вас риск помех.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации