- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM


Четырехцентровый поддон с нулевой точкой для приспособления с ЧПУ
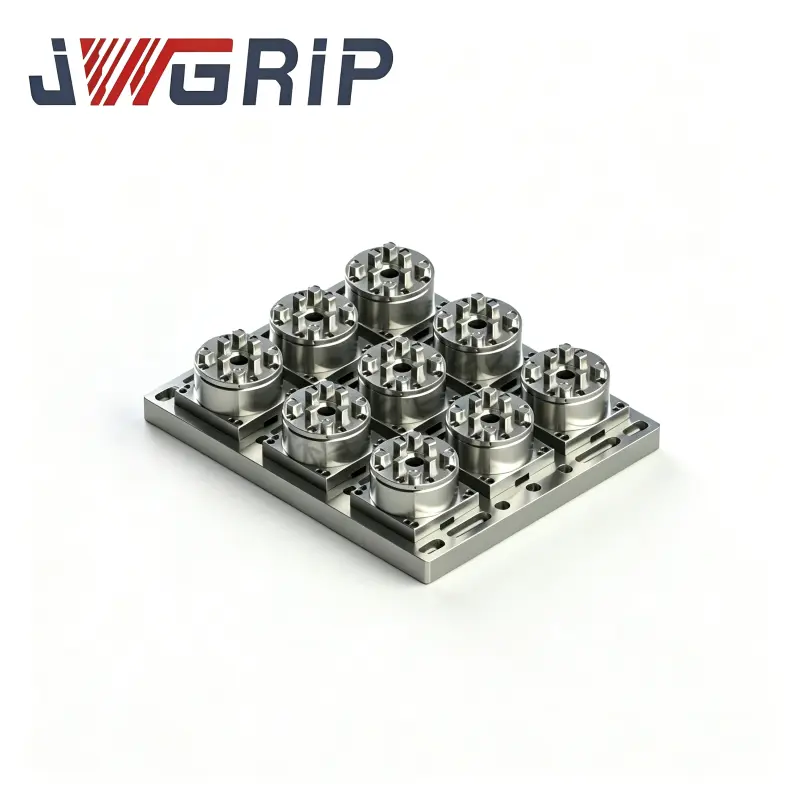
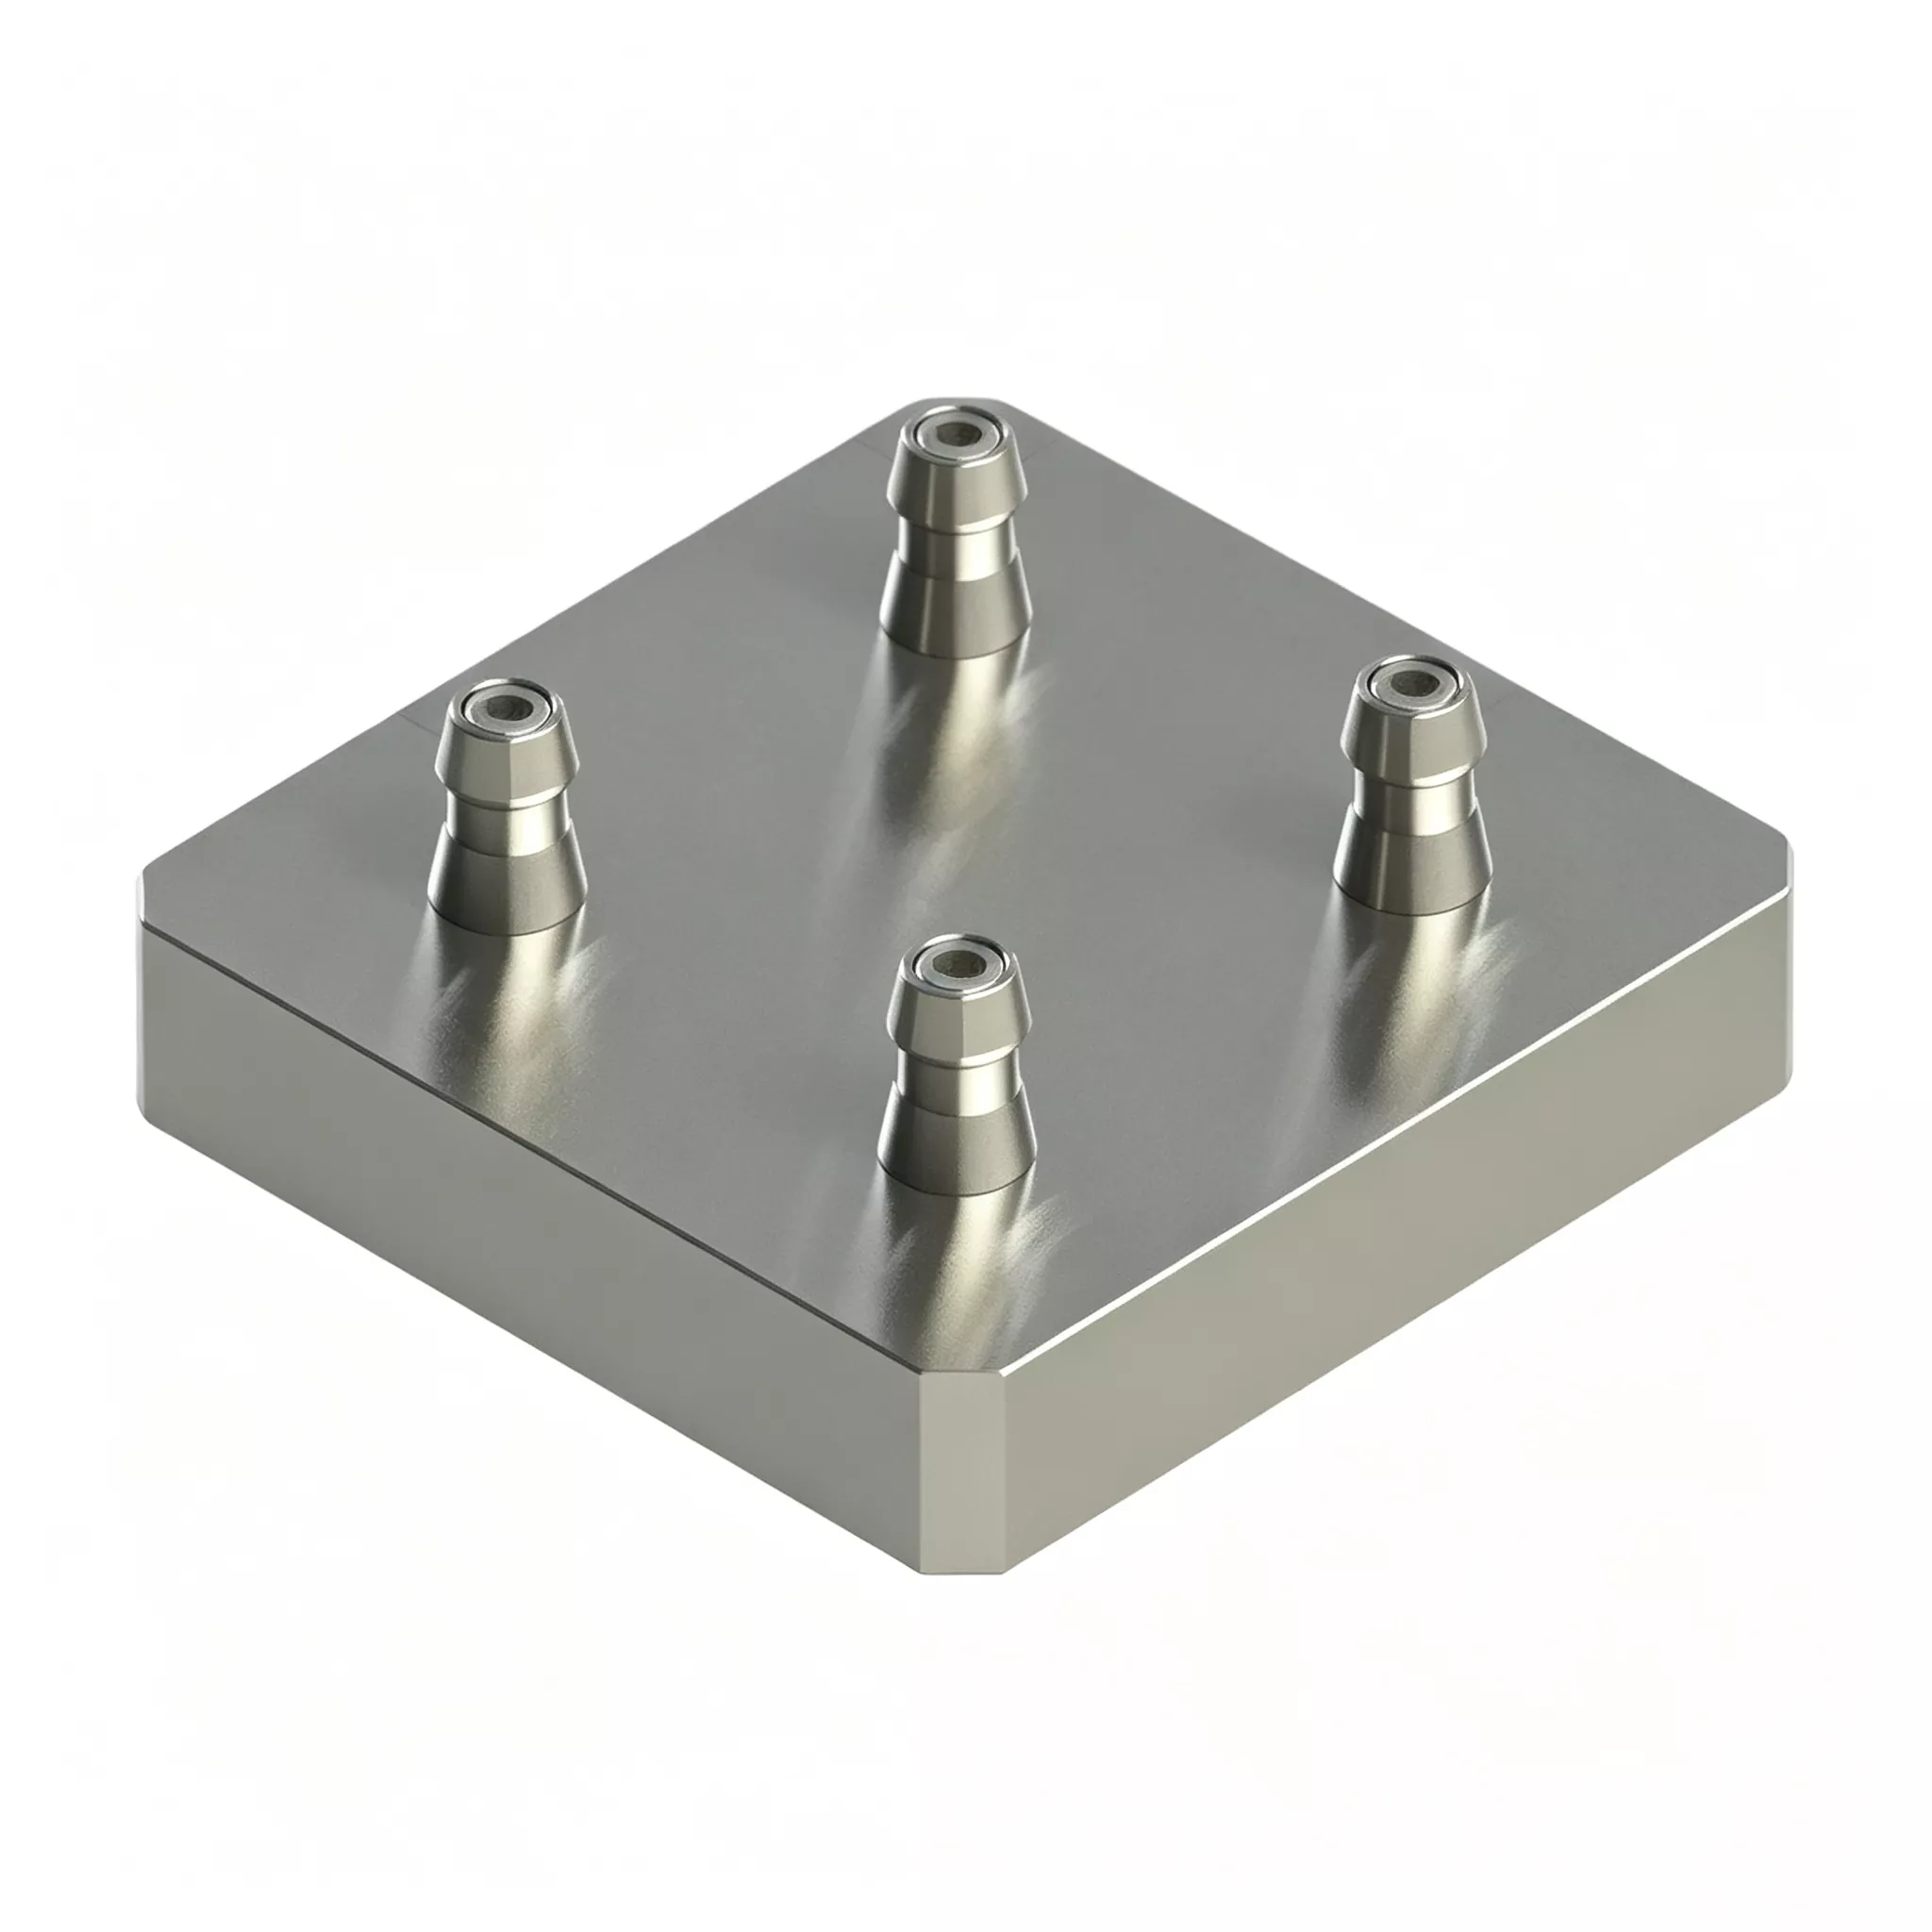
JWGRIP является производителем и поставщиком профессиональных четырехцентровых поддонов с нулевой точкой для станков с ЧПУ в Китае. Четырехцентровый поддон с нулевой точкой принадлежит к серии поддонов с нулевой точкой и разработан для широко распространенных сценариев смешанного производства с высоким уровнем смешивания и низкими объемами, преобладающих в современной обрабатывающей промышленности. Добро пожаловать, чтобы узнать!
Этот четырехцентровый поддон с нулевой точкой для приспособления с ЧПУ может эффективно решить проблемы гибкого производства. Четыре комплектных блока нулевого позиционирования интегрированы в компактную общую базу, а четыре рабочие станции полностью независимы. Пользователи могут одновременно зажимать четыре одинаковые заготовки или устанавливать четыре разных приспособления для обработки смешанных линий. Нет необходимости в сборке нескольких лотков на месте. Положения и высоты всех рабочих станций были откалиброваны перед отправкой с завода, чтобы обеспечить единообразие.
Основной аппаратный состав
Четырехцентровый поддон JWGRIP с нулевой точкой 120×120 включает в себя следующие узлы:
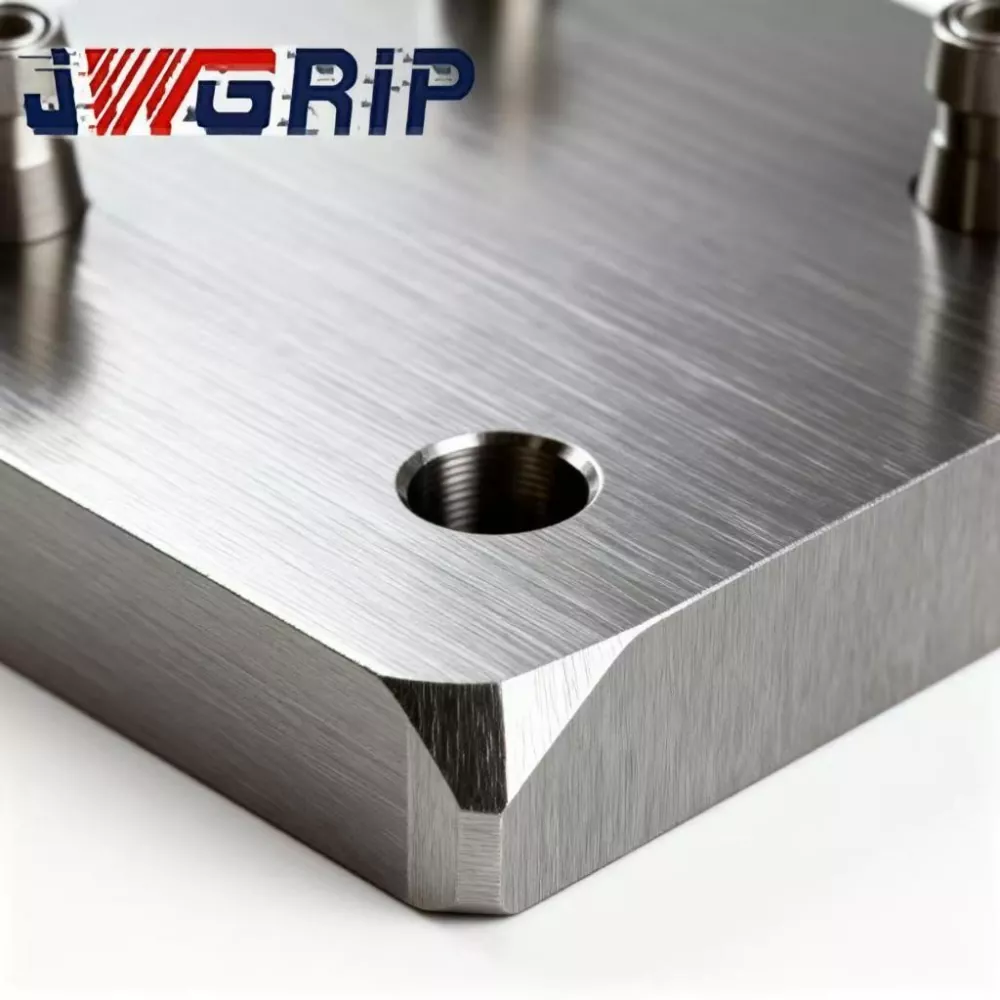
· Монолитное основание поддона из кованой и закаленной легированной стали.
·Четыре независимых стопорных узла нулевой точки в матричной компоновке
· Встроенный синхронный пневмораспределительный модуль
· Индивидуальные канавки для отвода стружки для каждой установочной станции
· Порт обслуживания сжатого воздуха
· Защитные крышки для закрытия неиспользуемых станций
Его ключевое отличие от обычных светильников с несколькими станциями: четыре станции работают полностью независимо друг от друга.
Два практических режима производства
Режим 1: Массовое производство на четырех станциях для идентичных заготовок
1. Установите четыре основания приспособлений, оснащенных вытяжными шпильками, на все четыре станции.
2. Подача сжатого воздуха давлением 0,5-0,7 МПа; синхронный пневмомодуль блокирует все четыре узла втулок одновременно.
3. Сигнал подтверждения блокировки поступает обратно в систему ЧПУ, и станок выполняет циклы резки.
4. По завершении обработки сбросьте давление воздуха для разблокировки. Четыре готовые детали удаляются за один цикл, чтобы повысить почасовую производительность.
Режим 2: Гибкая обработка различных деталей на смешанной линии
1. Загрузите приспособления, соответствующие четырем отдельным заготовкам, на отдельные станции.
2. Подайте сжатый воздух, чтобы заблокировать все станции. ЧПУ последовательно запускает специальные программы обработки для каждой станции.
3. После завершения производства одного заказа заменяйте приспособление только на соответствующей целевой станции. Остальные станции остаются зажатыми без полного демонтажа.
4. Значительно сокращает время простоев при частой смене продукции.
Инженерное проектирование
· Основа из легированной стали подвергается двухэтапному старению для снятия напряжений: первое старение после черновой обработки, вторичное старение после получистовой обработки. Повторяющиеся напряжения зажима, колебания температуры окружающей среды и постоянная вибрация при резании являются обычным явлением в мастерских со смешанным режимом работы. Недостаточное снятие напряжения вызывает невидимую микродеформацию и ухудшает точность позиционирования нескольких станций. Двойное старение JWGRIP максимизирует снятие внутренних напряжений и обеспечивает долговременную стабильную геометрию.
· Позиционирующие втулки изготовлены из износостойкой подшипниковой стали. Внутренние отверстия подвергаются закалке и суперфинишной хонингованию, чтобы гарантировать надежную независимую фиксацию для каждой станции.
· Допуски по положению и разница высот между станциями строго контролируются, чтобы удовлетворить требования к стабильности производства на смешанных линиях.
Основные преимущества
1. Минимизировать время простоя, вызванное частой сменой заказов.
При смене продукта нет необходимости разбирать каждое приспособление. Заменяются только станции, требующие светильников нового заказа; другие станции продолжают работать. Время простоя оборудования резко сокращается в условиях большого количества заказов при небольшом объеме заказов.
2. Устранение ошибок сборки, вызванных человеком, при сборке нескольких отдельных поддонов.
Ручная укладка и монтаж отдельных поддонов с нулевой точкой могут создать позиционное отклонение в 7-8 мкм. JWGRIP самостоятельно выполняет полную калибровку нескольких станций: позиционный допуск ≤±0,004 мм, разница высот между станциями ≤0,0025 мм. Это экономит часы работы по установке и настройке на месте.
3. Одно оборудование подходит как для массовых задач, так и для задач большого объема и малого объема.
Выполняйте обработку четырех одинаковых деталей для достижения максимальной производительности при выполнении крупносерийных заказов. Переключитесь в смешанный режим для фрагментированных заказов. Нет необходимости приобретать отдельные приспособления для двух производственных сценариев, что снижает инвестиции в основной капитал.
4. Максимизируйте повторное использование существующего оборудования за счет совместимости со стандартными шпильками с нулевой точкой D20.
Имеющиеся в мастерской небольшие основания для крепления нулевой точки можно использовать повторно сразу после модернизации стандартных тяг D20. Избегайте полного восстановления приспособлений и сохраняйте предыдущие вложения в приспособления.
5. Независимая конструкция канавки для отвода стружки для каждой станции.
Железная и алюминиевая стружка удаляется через специальные канавки для каждой станции. Захват стружки внутри зазоров позиционирующей втулки значительно снижается. В условиях частой замены приспособлений на смешанной линии частота чистки снижается, а риск сбоя позиционирования, вызванного чипом, снижается.
Реальные случаи
Случай 1: Процессор аксессуаров для медицинского оборудования
Этот клиент получает типичные заказы с большим ассортиментом и небольшим объемом, каждый рабочий день переключаясь между 3-5 вариантами миниатюрных деталей.
· До модернизации: использовались одностанционные поддоны с нулевой точкой. Каждая замена требовала снятия приспособления, очистки, повторного зажима и индикации шкалы, что занимало 40-60 минут. На наладку было потрачено большое количество машино-часов.
· После развертывания нескольких поддонов с четырьмя центрами нулевой точки JWGRIP и перехода в режим обработки смешанной линии: полный демонтаж приспособления больше не требуется. Замене подлежат только светильники целевой станции. Среднее время переналадки снижается до 8-15 минут.
· Производственная статистика за полугодие показывает, что загрузка станков увеличилась на 24%. Завод может принимать более фрагментированные заказы клиентов, не приобретая дополнительных станков с ЧПУ.
Случай 2: Субподрядчик по производству компонентов 3C в дельте Жемчужной реки
Этот цех выполняет как крупные массовые заказы, так и мелкосерийные образцы на одних и тех же станках с ЧПУ.
· В периоды массовых заказов: четыре станции обрабатывают идентичные детали для обеспечения высокой производительности.
· При поступлении заданий на мелкосерийное производство образцов: займите одну или две станции для производства образцов, в то время как другие станции продолжат массовое производство.
· Обработка образцов больше не нарушает ритм массового производства, а время доставки образцов значительно сокращается.
Полный производственный процесс
① Ковка и отпуск заготовок из легированной стали.
② Черновая обработка
③ Первое старение для снятия стресса
④ Получистовая обработка
⑤ Вторичное старение для снятия стресса
⑥ 5-осевой шлифовальный станок: отшлифовать все отверстия для крепления втулок при одноразовой установке зажима.
⑦ Запрессовка втулки
⑧ Узел уплотнения воздушного контура
⑨ Испытание на герметичность при удержании давления
⑩ Проверка размеров КИМ на всей станции
⑪ Защитная обработка от ржавчины
⑫ Ударопрочная упаковка, готовая к экспорту.
Контрольный список проверок
1. Независимый повторный тест точности позиционирования для каждой отдельной станции.
2. Измерение КИМ для четырехпозиционного позиционного допуска, разницы высот и параллельности.
3. 5-минутное испытание на герметичность с выдержкой воздуха; максимально допустимое падение давления ≤0,02 МПа
4. Циклическая синхронная функциональная проверка блокировки-разблокировки на четырех станциях.
Руководство по выбору
· Проанализируйте структуру заказа: для преобладающего одновариантного массового производства запустите обработку идентичных деталей на четырех станциях. Если большая часть заказов приходится на большое количество заказов с малым объемом, тщательно оцените риск физических помех между приспособлениями на четырех станциях, чтобы избежать коллизий.
· Подтвердите характеристики имеющихся на месте шпилек с нулевой точкой. Стандартная версия соответствует шпилькам D20. Могут быть разработаны специальные втулки в сборе для шпилек других размеров.
· Для интеграции автоматизированной производственной линии: обеспечьте стабильное давление источника воздуха в цехе в пределах 0,5-0,7 МПа и зарезервируйте точки ввода-вывода для системы управления ПЛК.
· Рассчитайте общую высоту штабелирования заготовки плюс приспособление. Имитируйте траекторию движения инструмента, чтобы предотвратить столкновение инструмента с паллетой во время резки. Если у вас есть сомнения, отправьте чертежи деталей в техническую группу JWGRIP для оценки пересечений.
Практическая работа
1. Установите поддон на рабочий стол станка, затягивая болты строго в соответствии с требованиями к моменту затяжки, указанными в руководстве пользователя JWGRIP. Закрепление с чрезмерным моментом запрещено, так как деформация основного корпуса приведет к снижению относительной точности нескольких станций.
2. Установите масляно-водяной фильтр на передней части впускного отверстия для сжатого воздуха. Влага и загрязнения, попадающие во втулки, вызывают ржавление, истирание и снижение точности.
3. Распыляйте аэрозоль сухой смазки внутрь втулок нулевой точки через каждые 100 часов работы. Жидкое моторное масло категорически запрещено, так как масло притягивает металлическую стружку и приводит к выходу из строя втулок – заклиниванию.
4. Продуйте установочные отверстия и канавки для отвода стружки на каждой станции сжатым воздухом после замены приспособления или при каждой смене смены. Никогда не оставляйте металлическую стружку на опорных поверхностях.
5. Установите защитные крышки на холостые станции, чтобы предотвратить попадание железной стружки и смазочно-охлаждающей жидкости во втулки.
6. Избегайте ударов тяжелых предметов по опорным поверхностям поддона. Деформация основания, вызванная столкновением, обычно не может быть устранена на месте и навсегда ухудшает позиционные характеристики нескольких станций.
Послепродажная поддержка
1. Гарантия: 12-месячная гарантия на все устройство распространяется на производственные дефекты, исключая неправильные действия человека. Квалифицированным претензиям предоставляется бесплатный ремонт или замена запасных частей.
2. Технические ресурсы: предоставляются онлайн-документы по эксплуатации и видеоуроки. Для проектов оптовых заказов доступна платная удаленная техническая поддержка.
3. Услуга индивидуальной модификации: поддерживается регулировка внешних размеров, замена шпилек, изменение компоновки станции.
4. Оценка образца: может быть организована оценочная выборка; Покупатель берет на себя стоимость доставки образца.
Часто задаваемые вопросы
Вопрос 1. Будет ли комбинированная обработка заготовок различных деталей на четырех станциях влиять на взаимную точность?
A: Четыре блока вводов физически полностью независимы; запирающие действия не мешают друг другу. Точность определения местоположения остается стабильной, пока приспособления избегают физического столкновения. По-прежнему рекомендуется проводить регулярную очистку сжатым воздухом каждой станции, чтобы предотвратить попадание стружки на опорные поверхности других станций.
Вопрос 2: Нужен ли четырехцентровый поддон с нулевой точкой для приспособления с ЧПУ, если замена мелкосерийной продукции происходит нечасто?
Ответ: Его преимущество в эффективности переключения проявляется только при частом переключении вариантов каждую неделю. Если производство в основном одновариантное, ориентированное на массу, поддоны с одной или двумя станциями с нулевой точкой обеспечивают лучшую экономическую эффективность.
Вопрос 3. Можно ли повторно использовать имеющиеся у меня устаревшие базы приспособлений на этом поддоне?
A: Основания светильников, оснащенные стандартными шпильками с нулевой точкой D20, могут работать напрямую. Для других характеристик шпилек требуются втулки, изготовленные по индивидуальному заказу.
Вопрос 4: Можно ли использовать четырехцентровую паллету с нулевой точкой JWGRIP 120×120 на 5-осевых станках с ЧПУ?
О: Он совместим с 5-осевым оборудованием. Рассчитайте общую высоту заготовки плюс приспособление, чтобы оценить риск столкновения с наклоном шпинделя. Чертежи деталей могут быть отправлены на техническую оценку JWGRIP на этапе выбора.
Справочная записка по закупкам
Многие заводы рассматривают возможность приобретения больших партий специального оборудования для модернизации гибкой линии. Это влечет за собой высокие капитальные затраты плюс риск простоя оборудования после изменения заказов.
Основная ценность четырехцентрового поддона с нулевой точкой JWGRIP для приспособления с ЧПУ заключается в поддержке как массового производства, так и смешанного производства с большим количеством смешанных линий в рамках одного аппаратного блока. Это максимально увеличивает повторное использование существующей базы приспособлений клиентов, контролирует затраты на модернизацию производства и устраняет проблемы, связанные с повышением эффективности переналадки, вызванные фрагментированными заказами. Он хорошо подходит для проектов гибкой модернизации для средних и мелких производителей компонентов.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.
Новости Рекомендации