- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

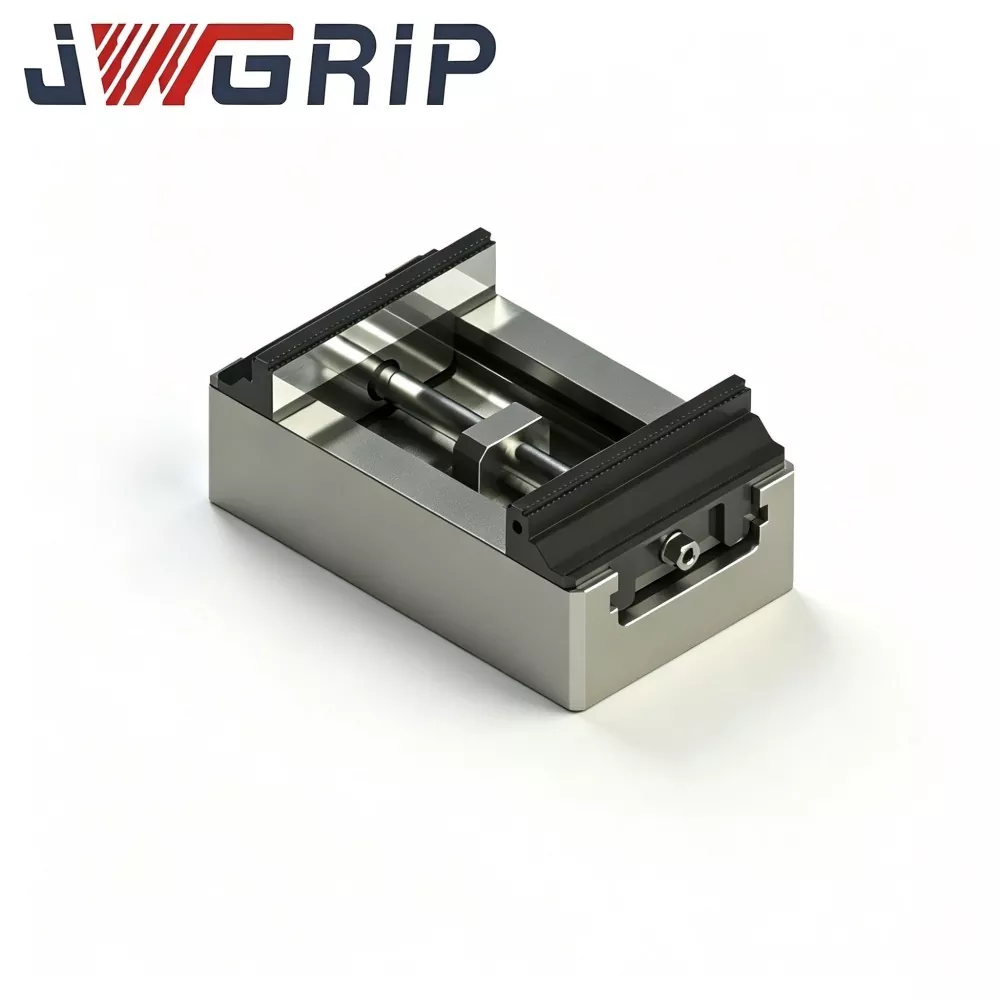
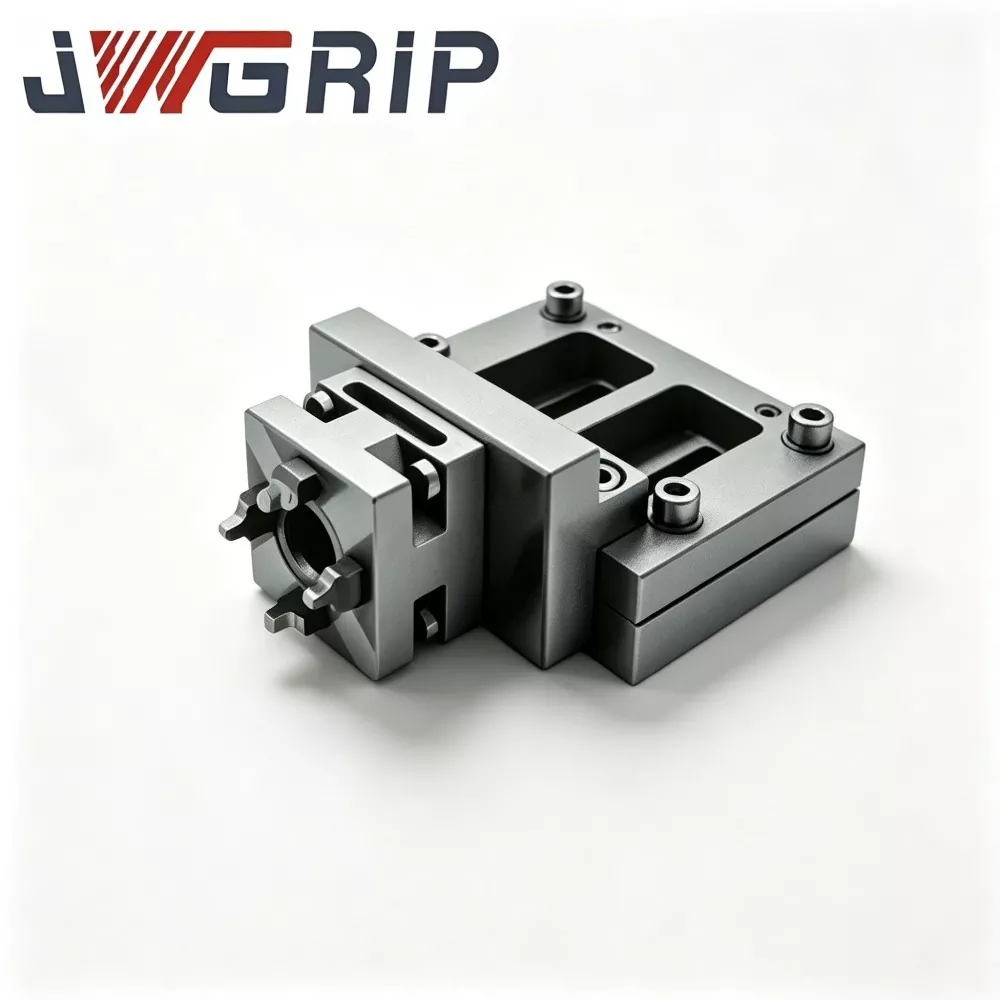
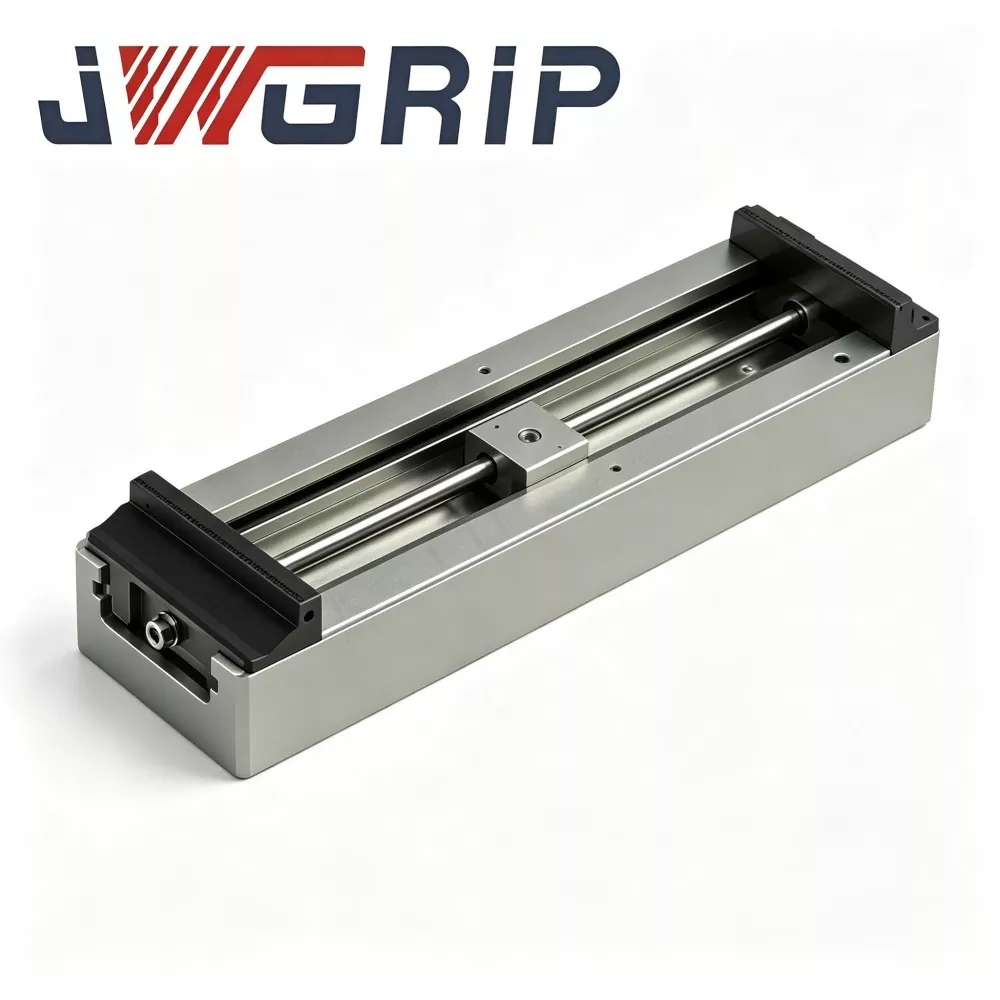
Самоцентрирующиеся тиски с нулевой точкой среднего размера для тяжелых условий эксплуатации с жесткими губками для фрезерования с ЧПУ
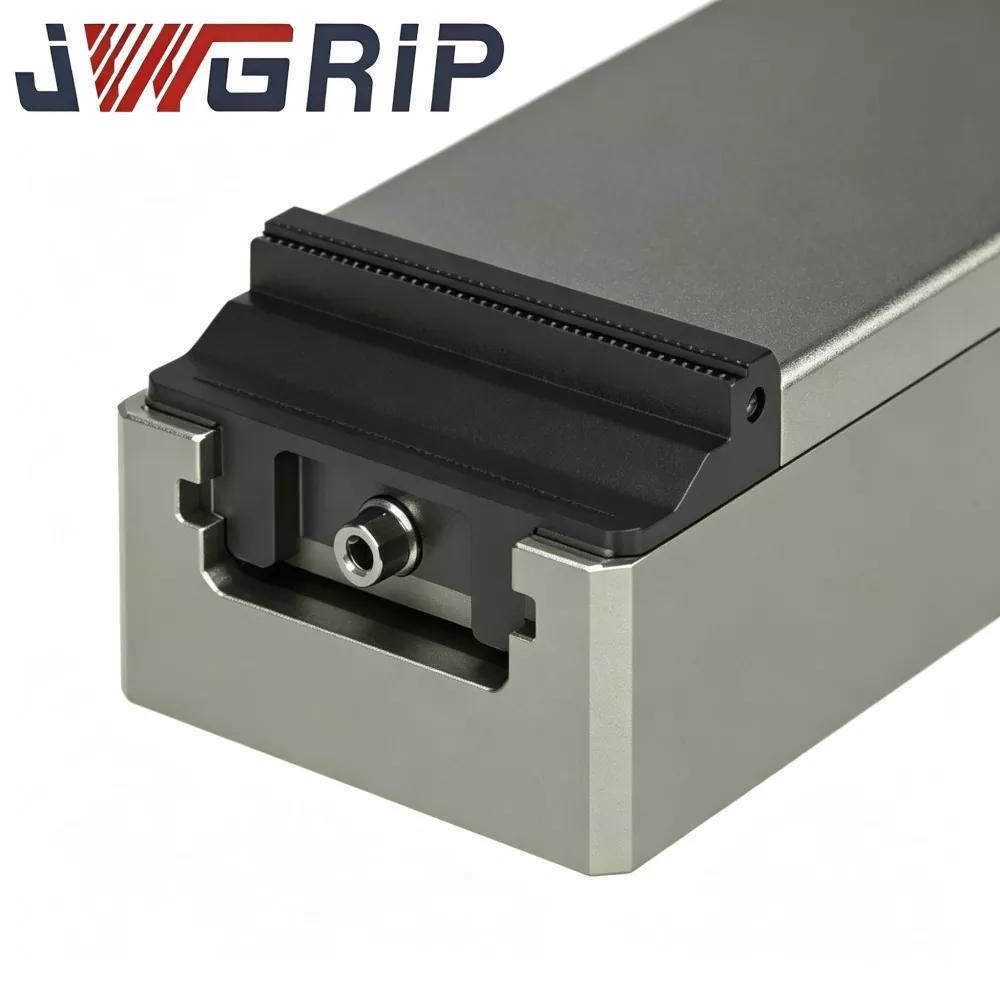
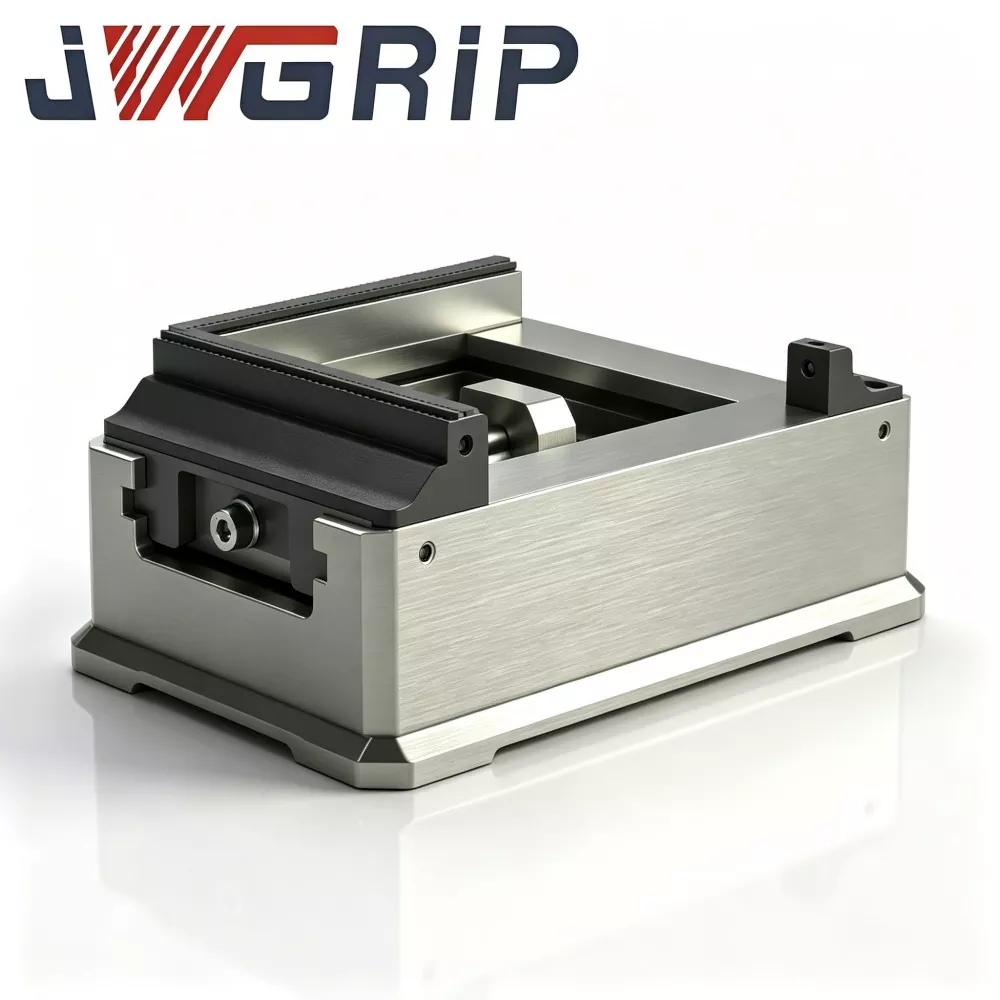
JWGRIP является профессиональным производителем и поставщиком сверхмощных самоцентрирующихся тисков с нулевой точкой и жесткими губками среднего размера для фрезерования с ЧПУ в Китае. Это интегрированное зажимное приспособление новой конструкции с нулевой точкой, специально разработанное для тяжелых условий фрезерного производства с ЧПУ. Это высококачественное прецизионное приспособление объединяет в себе сверхмощную синхронную самоцентрирующуюся передаточную структуру среднего размера и стандартный стыковочный блок для позиционирования нулевой точки в виде единого устройства, что устраняет необходимость в дополнительных соответствующих аксессуарах или повторной калибровке на месте.
Эти сверхмощные самоцентрирующиеся тиски с нулевой точкой, оснащенные корпусом из высокопрочной легированной стали и закаленными жесткими губками высокой твердости, отличаются высокой производительностью, исключительной долговечностью, высокой эффективностью и удобством обслуживания. Все основные компоненты корпуса и трансмиссии проходят строгую обработку для снятия напряжений после черновой обработки, а важные сопрягаемые поверхности обрабатываются прецизионным шлифованием, чтобы обеспечить стабильное и точное синхронное центрирование во время длительного циклического фрезерования с большими нагрузками.
Тиски, оснащенные полностью интегрированной стандартной структурой стыковки с нулевой точкой, поддерживают автономную предварительную настройку заготовки и быструю замену приспособлений, что значительно повышает эффективность смены инструмента и общее использование оборудования. Самоцентрирующиеся тиски с нулевой точкой среднего размера для тяжелых условий работы с жесткими губками для фрезерования на станках с ЧПУ обеспечивают превосходную структурную жесткость и высокую устойчивость к деформации, сохраняя постоянную стабильность зажима и повторяемую точность позиционирования даже при тяжелых ударах при черновом фрезеровании. Это приспособление, изготовленное в Китае, широко применимое для процессов фрезерования на станках с ЧПУ компонентов пресс-форм, автозапчастей, конструктивных деталей оборудования и аксессуаров для машиностроения, обеспечивает надежные и стандартизированные прецизионные инструментальные решения для клиентов промышленного производства по всему миру.
Типичные болевые точки
1. Недостаточная жесткость зажима и проскальзывание заготовки под действием большой ударной силы при фрезеровании.
2. Снижение точности повторного позиционирования после длительной черновой обработки с большими нагрузками.
3. Отнимающая много времени ручная калибровка при замене приспособления.
4. Деформация корпуса тисков, вызванная черновой фрезеровкой с большими нагрузками.
5. Плохая встроенная совместимость со стыковкой нулевой точки.
В реальных фрезерных цехах обычные тиски среднего размера демонстрируют очевидные недостатки при черновом фрезеровании тяжелых материалов:
Ограниченная жесткость конструкции приводит к незначительной деформации корпуса при сильном воздействии фрезерования, что приводит к скольжению заготовки и нестабильным размерам.
Из-за отсутствия интегрированных интерфейсов нулевой точки операторы тратят много времени на ручную центровку во время замены приспособлений, что снижает общую эффективность машины.
В тисках JWGRIP основной корпус и компоненты трансмиссии изготовлены из высокопрочной легированной стали и подвергаются старению для снятия напряжений после черновой обработки. Критические сопрягаемые поверхности подвергаются прецизионной шлифовке для обеспечения стабильных характеристик синхронного центрирования при длительных циклах тяжелых нагрузок. Встроенная стандартная структура стыковки нулевой точки поддерживает автономную предварительную настройку заготовки и быструю замену приспособлений.
Обзор болевых точек
В рамках фактического фрезерного производства с ЧПУ жесткость крепления, точность центрирования и совместимость нулевой точки напрямую определяют производительность детали, загрузку станка и производственный цикл. Фрезерование с ЧПУ включает черновое, получистовое и чистовое фрезерование. Тяжелое черновое фрезерование создает огромную ударную нагрузку и постоянно нагружает приспособления.
Общие недостатки обычных самоцентрирующихся тисков, представленных на рынке:
1. Недостаточная прочность конструкции для тяжелой резки.
Многие тиски общего назначения предназначены для легких задач. При черновом фрезеровании с большими нагрузками микродеформация корпуса тисков и увеличение зазора пары передач приводят к микропроскальзыванию заготовки, выходу за пределы допусков размеров, появлению вибраций на поверхности и даже полному браку детали.
2. Нет встроенного интерфейса быстрой смены нулевой точки.
Каждая замена приспособления требует ручного выравнивания циферблатного индикатора и повторной регулировки точки отсчета, что отнимает огромное количество времени, не связанного с резкой. При крупносерийном мелкосерийном производстве частая переналадка увеличивает затраты на отладку и создает препятствия для линий гибкой автоматизации FMS.
3. Плохая износостойкость стандартных челюстей.
Некоторые твердые челюсти не закалены полностью. Непрерывное фрезерование ускоряет износ кулачков, смещает центральную точку отсчета и требует частого обслуживания кулачков.
4. Смещение, вызванное вибрацией при динамическом фрезеровании.
Некоторые тиски среднего размера оптимизированы только для статического зажима, игнорируя вибрацию от динамической силы фрезерования. Небольшое смещение заготовки делает невозможным соблюдение требований по геометрическим допускам чистового фрезерования.
5.Слабая герметизация от загрязнений мастерской.
Простое уплотнение позволяет фрезерной стружке и охлаждающей жидкости проникать во внутренние узлы трансмиссии, ускоряя износ компонентов и сокращая срок службы приспособлений. Для стыковки в нулевой точке требуются дополнительные переходные пластины, что приводит к ошибкам при сборке и снижению точности повторного позиционирования.
6. Конструкция приспособления, ориентированная на одно условие
Самоцентрирующиеся тиски с нулевой точкой среднего размера JWGRIP для тяжелых условий работы с жесткими губками для фрезерования с ЧПУ специально оптимизированы для устранения вышеупомянутых узких мест. Усиленный сверхпрочный корпус тисков противостоит динамическим воздействиям при фрезеровании. Полностью закаленные наборы твердых кулачков обеспечивают исключительную износостойкость при черновом фрезеровании. Стандартные интерфейсы нулевой точки обеспечивают быструю замену приспособлений. Точно контролируемый зазор во внутренней передаче балансирует жесткость при черновом фрезеровании и точность центрирования при чистовом фрезеровании. Полностью закрытое уплотнение предотвращает эрозию стружки и охлаждающей жидкости. Средний размер обеспечивает баланс площади обработки и занимаемой площади при установке на столе. Он подходит для большинства вертикальных обрабатывающих центров с ЧПУ и фрезерных станков для обработки пресс-форм, автозапчастей, метизов и инженерных компонентов.
Компонентный состав
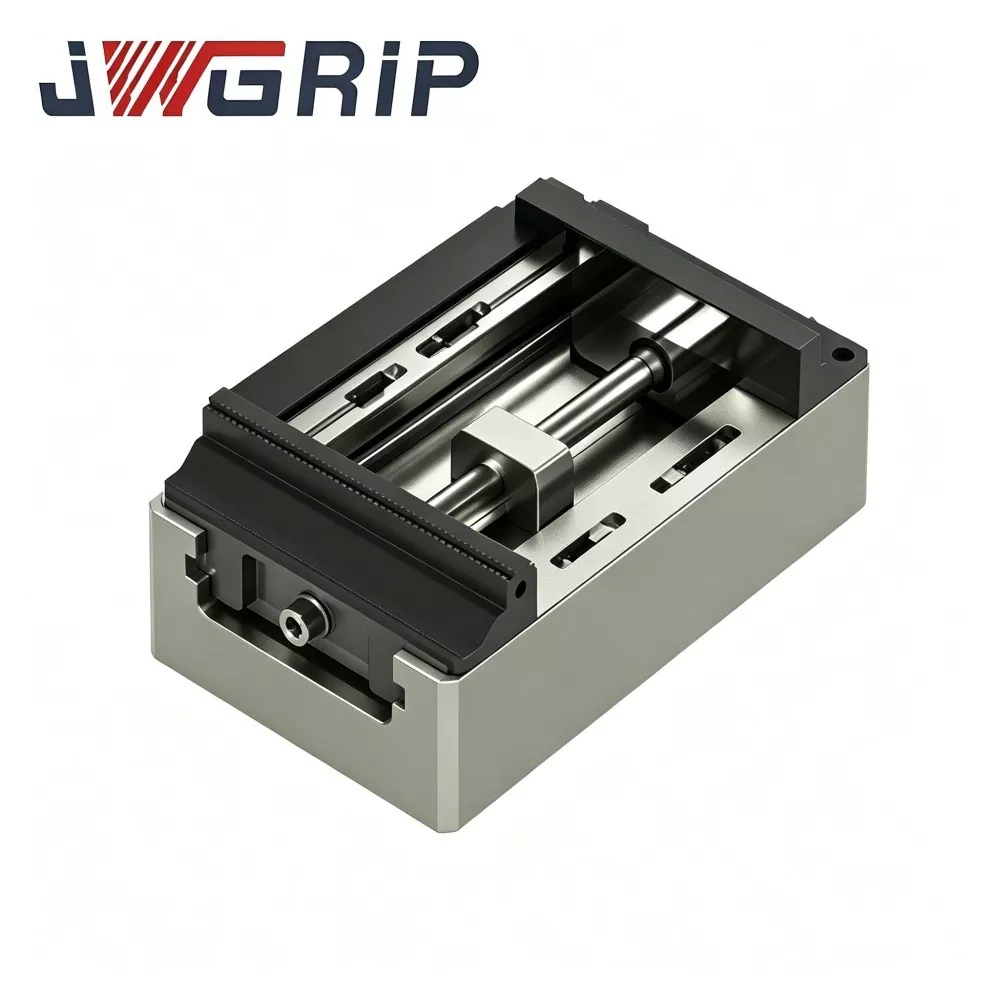
Самоцентрирующиеся тиски с нулевой точкой среднего размера JWGRIP состоят из шести основных функциональных модулей:
Высокопрочный кованый корпус тисков, снимающий напряжения.
Мощный модуль синхронной реечной передачи
Закаленные сменные твердые губки
Специальная монтажная база для нулевой точки
Полностью закрытый уплотнительный узел, устойчивый к сколам и охлаждающей жидкости
Механизм точной настройки запирающего момента
Корпус тисков целиком откован из высокопрочной легированной стали и обработан многопроходной снимающей напряжение обработкой для устранения остаточных напряжений, вызванных ковкой и механической обработкой. Он выдерживает динамические нагрузки при тяжелонагруженном черновом фрезеровании и позволяет избежать деформации корпуса.
Детали синхронной передачи, предназначенные для тяжелых условий эксплуатации, проходят парную прецизионную шлифовку с жестко контролируемым зазором, что обеспечивает идеально синхронизированное движение открывания-закрывания двух твердых губок.
Твердые кулачки изготовлены из легированной стали высокой твердости, полностью закалены и прецизионно отшлифованы, что обеспечивает превосходную износостойкость и ударопрочность при черновом фрезеровании в тяжелых условиях. Твердые губки являются самостоятельными съемными запчастями; изношенные губки можно заменить отдельно, не заменяя весь узел тисков.
Полностью закрытые герметичные полости блокируют попадание фрезерной стружки, охлаждающей жидкости и металлической пыли во внутренние узлы трансмиссии, адаптируясь к сильно загрязненной среде фрезерного цеха с высоким содержанием стружки.
База поставляется с предварительно обработанными стандартными интерфейсами нулевой точки, напрямую совместимыми с основными системами нулевой точки без дополнительных переходных пластин.
рабочие механизмы
1. Самоцентрирующийся зажимной механизм.
Внутренняя сверхмощная синхронная передача приводит в движение твердые кулачки влево-вправо, обеспечивая симметричное движение. Заготовки осуществляют автоматическое центрирование без ручной точной центровки, что исключает настройку циферблатного индикатора. После зажима центр заготовки фиксируется, чтобы исключить ошибки позиционирования, вызванные действиями человека. Твердые губки высокой твердости обеспечивают достаточное зажимное трение, чтобы противостоять ударной силе при фрезеровании. Положение заготовки остается стабильным при черновом, получистовом и чистовом фрезеровании и гарантирует стабильное качество размеров фрезерованных поверхностей.
2. Механизм позиционирования нулевой точки.
Основание тисков соответствует основным стандартам размеров системы нулевой точки и может быть установлено непосредственно на опорные плиты нулевой точки для быстрого демонтажа и монтажа приспособления. Стабильная точность исходных данных сохраняется после установки. Для замены заготовки или всего приспособления не требуется повторная калибровка исходной точки, что значительно сокращает время наладки. Эта конструкция поддерживает подключение к гибким производственным линиям FMS и взаимодействует с роботом-загрузчиком для обеспечения непрерывного фрезерования с ЧПУ без присмотра для многовариантных деталей.
Основные сильные стороны
1. Прочная конструкция среднего размера, устойчивая к динамическим фрезерным воздействиям.
Кованый корпус тисков со снятыми напряжениями и усиленный узел трансмиссии, предназначенный для тяжелых условий эксплуатации, выдерживают большие нагрузки при черновом фрезеровании. Деформация корпуса тисков и увеличение зазора передачи подавляются во время фрезерования. Одни тиски поддерживают как тяжелое черновое фрезерование, так и высокоточное чистовое фрезерование, а также снижают нагрузку на инвентарь в мастерской.
2. Полностью закаленные сменные жесткие губки для превосходной износостойкости и ударопрочности.
Твердые губки проходят полную закалку-закалку и прецизионное шлифование. Низкая скорость износа при длительном фрезеровании сокращает необходимость частого технического обслуживания по перешлифовке. Независимые сменные жесткие губки сокращают долгосрочные расходы на техническое обслуживание.
3. Стандартные интерфейсы нулевой точки для высокоскоростной смены приспособлений.
База напрямую соответствует основным системам позиционирования нулевой точки без специальных переходных пластин. Значительно ускорьте разборку и сборку приспособлений, устраните трудоемкую настройку циферблатного индикатора и улучшите коэффициент использования фрезерных станков с ЧПУ для автоматизированных производственных линий FMS.
4. Высокоточная синхронная самоцентрирующаяся трансмиссия стабилизирует размер фрезерования.
Синхронная трансмиссия с парой заземления обеспечивает жесткий контроль зазора. Двойные жесткие челюсти движутся синхронно. Центрирующая база остается стабильной после зажима и предотвращает проскальзывание заготовки при черновом и чистовом фрезеровании, обеспечивая соответствующие геометрические допуски.
5. Полное уплотнение корпуса продлевает срок службы приспособления.
Фрезерование с ЧПУ приводит к образованию массивной стружки и охлаждающей жидкости. Герметичные полости изолируют загрязнения от камер передачи, чтобы избежать заклинивания и прецизионного разрушения. Прочная и простая в обслуживании конструкция снижает эксплуатационные расходы завода.
6.Оптимизированная площадь основания подходит для большинства вертикальных рабочих столов с ЧПУ.
Компактная и мощная компоновка среднего размера не занимает лишнего места на столе. Совместим с большинством вертикальных обрабатывающих центров, фрезерных станков с ЧПУ и 4-осевыми поворотными столами для задач ротационного фрезерования.
7. Прямая поставка с завода с гибкой индивидуальной модификацией.
Как исходный производитель, JWGRIP обеспечивает настройку конструкции в соответствии с моделями станков заказчика и характеристиками деталей: регулировку хода зажима, модификацию базового монтажного отверстия, изготовление губок специального профиля по индивидуальному заказу, удовлетворяя индивидуальные требования к процессу фрезерования с ЧПУ для различных производителей.
Сценарии многоотраслевых приложений
1. Фрезерование на станках с ЧПУ
Черновое, получистовое и чистовое фрезерование вставок и стержней форм. Прочная конструкция выдерживает удары при фрезеровании, а стыковка в нулевой точке ускоряет замену пресс-формы и сокращает время ее изготовления.
2.Фрезерное производство автомобильных деталей.
Фрезерование на станках с ЧПУ конструктивных элементов автомобильной фурнитуры, чугунных кронштейнов и деталей из высокопрочных алюминиевых сплавов. Гарантирует постоянство размеров серийных автомобильных компонентов.
3.Обработка аксессуаров для инженерных машин.
Фрезерование металлических конструкций и чугунных деталей строительной техники. Мощный зажим подходит для условий чернового фрезерования с большим съемом материала.
4. Общеаппаратное фрезерование механических деталей.
Фрезерование на станке с ЧПУ среднесерийных стальных и чугунных деталей метизов, баланс жесткости зажима и точности обработки.
5.3C аппаратная обработка металлических деталей
Фрезерование высокопрочных конструкционных заготовок из алюминиевых сплавов. Стабильная точность центрирования обеспечивает жесткие допуски на размеры.
6.FMS гибкие фрезерно-фрезерные автоматизированные линии с ЧПУ.
Работайте совместно с роботами-погрузчиками-разгрузчиками и вращением нескольких приспособлений для реализации непрерывного фрезерования без участия оператора для современных интеллектуальных производственных цехов.
Руководство по установке
1. Перед установкой полностью очистите монтажную поверхность стола фрезерного станка с ЧПУ и контактную поверхность основания тисков. Удалите металлическую стружку, остатки охлаждающей жидкости и масляные пятна. Инородный мусор на сопрягаемых поверхностях будет наклонять приспособление и напрямую вызывать отклонения размеров при фрезеровании.
2. Установите тиски на стол, совместив их с точечными отверстиями. Затяните крепежные болты, соблюдая значения крутящего момента, указанные в руководстве по эксплуатации машины. Подтвердите полную фиксацию без встряхивания и завершите проверку исходной точки перед началом формального фрезерования с ЧПУ.
3.Расположите заготовку в средней зоне твердых губок; тонкая ручная регулировка не требуется. Активируйте механизм блокировки для синхронного центрирования и зажима. Отрегулируйте силу зажима в зависимости от материала заготовки и процесса фрезерования:
Применяйте более высокую силу зажима при черновом фрезеровании, чтобы противостоять режущему воздействию.
Применяйте умеренное усилие зажима при чистовом фрезеровании, чтобы избежать деформации экструзии заготовки.
4. Выполните пробную проверку: вручную убедитесь, что заготовка не ослабевает после зажима. Запустите цикл холостого хода машины, моделирующий условия фрезерования. Запускайте стандартную программу фрезерования только тогда, когда наблюдается нулевое смещение или вибрация.
5. Ввод в эксплуатацию с опорной плитой с нулевой точкой: откалибровать точность выравнивания установочного штифта, чтобы гарантировать эффективность повторного позиционирования приспособления. В проектах автоматизации, интегрированных с роботами, совместите центр захвата робота с центрирующим центром тисков, чтобы предотвратить механические повреждения при столкновении.
Контрольный список технического обслуживания
1. Очищайте зажимные поверхности с жесткими губками после каждой смены. Удалите металлическую стружку и остатки резания, чтобы предотвратить смещение зажима, вызванное загрязнениями.
2. Смазывайте внутреннюю синхронную передачу в сборе специальной смазкой каждые две недели, чтобы обеспечить плавное движение челюстей и предотвратить расширение зазора передачи, вызванное длительными ударными нагрузками при фрезеровании.
3. Избегайте резких ударов по твердым губкам. Изношенные твердые губки можно отшлифовать для ремонта; Сильно поврежденные твердые губки следует заменять отдельно, а не заменять тиски целиком.
4. Защитите монтажные поверхности тисков от столкновений и царапин. Применяйте антикоррозионную обработку во время длительного простоя, чтобы сохранить точность монтажных баз.
5. Никогда не работайте при зажиме с чрезмерным ходом или перегрузкой, чтобы избежать деформационного повреждения компонентов трансмиссии при динамическом фрезеровании.
Диагностика неисправностей и меры противодействия
Дефект 1: Отклонение размеров заготовки и следы вибрации на поверхности после фрезерования.
Причины: недостаточная сила зажима; недостаточная смазка трансмиссии; ослабли болты основания; жесткий износ челюстей
Решения: Умеренно увеличьте силу зажима; смазать детали трансмиссии; затяните болты крепления основания; отшлифовать или заменить изношенные твердые кулачки.
Ошибка 2: проскальзывание и смещение заготовки при тяжелом черновом фрезеровании.
Причины: недостаточный запирающий момент; металлическая стружка, прилипшая к твердым поверхностям; чрезмерный зазор в трансмиссии
Решения: Увеличить запирающий момент; полностью очистить зажимные поверхности с твердыми губками; отрегулируйте зазор трансмиссионного механизма для восстановления точности синхронного движения.
Неисправность 3: Заедание движения челюсти и ее смещение при фрезерных нагрузках.
Причины: Стружка и СОЖ проникают в герметичные полости; недостаточная подача смазки; износ компонентов трансмиссии
Решения: Очистите внутренние загрязнения; периодически пополняйте смазку; осмотрите и замените сильно изношенные детали.
Ошибка 4: Снижение точности повторного позиционирования после разборки-сборки нулевой точки.
Причины: Сколы на контактных поверхностях нулевой точки; износ фиксирующего штифта; недостаточный момент затяжки основания тисков
Решения: Тщательно очистите установочные сопрягаемые поверхности; проверить степень износа фиксирующего штифта; затяните болты основания стандартным моментом затяжки.
Упаковка и организация доставки
① Стандартные модели имеются на складе для быстрой отправки заказов за границу.
② Каждое изделие перед доставкой проходит полную проверку точности, поставляется с протоколами точных испытаний и антикоррозионной пассивационной обработкой поверхности.
③ Отдельный заказ: перламутровая хлопчатобумажная упаковка плюс прочная коробка.
④ Оптовые экспортные заказы: толстые ударопрочные ящики из цельного дерева с перегородками, защищающие точные поверхности от повреждений при столкновении морских грузов.
⑤ ОЕМ-брендинг и заказы, модифицированные по индивидуальному заказу, выполняются в соответствии с согласованными сроками выполнения. Спецификация и отчеты о проверках вложены в каждую упаковку.
Услуги послепродажной поддержки
1. Удаленное онлайн-техническое руководство по установке, вводу в эксплуатацию и устранению неисправностей на месте.
2. Для каждого заказа предоставляется полная документация по эксплуатации и техническому обслуживанию.
3. Техническая консультация по индивидуальному проекту для нестандартной модификации хода, челюсти и базовой конструкции.
4. Изнашиваемые запасные части, включая жесткие губки, можно приобрести отдельно для замены на месте.
Справочник по выбору закупок
Основная ценность самоцентрирующихся тисков с нулевой точкой среднего размера JWGRIP с жесткими губками для фрезерования на станках с ЧПУ заключается в сверхпрочной конструкции, устойчивой к фрезерованию, износостойких закаленных жестких кулачках, стандартной возможности быстрой замены нулевой точки, двухрежимной совместимости для чернового и чистового фрезерования и высокой повторяемости центрирования.
Он решает узкие места фрезерования с ЧПУ, такие как сложные задачи обработки, низкая эффективность смены приспособлений и сложная стыковка нулевой точки.
Напоминания о выборе:
1. Сопоставьте ход зажима с максимальным размером заготовки.
2. Конфигурация с твердыми губками рекомендуется для заготовок из стали, чугуна и высокопрочных сплавов.
3. Стандартные версии на складе гарантируют быструю доставку.
4. Обратитесь к нашей службе индивидуальных решений для специальных станков с ЧПУ и требований к процессу обработки особых деталей.
Прямо с завода от JWGRIP, прочный и простой в обслуживании. Идеально подходит для модернизации оснастки фрезерных цехов с ЧПУ и автоматизированных линий FMS. Помогает производителям повысить производительность деталей и максимизировать производительность фрезерных станков с ЧПУ.
Часто задаваемые вопросы
В1: Могут ли эти тиски работать с 4-осевыми поворотными столами?
А: Да. Его основание соответствует стандартам монтажа для 4-осевых поворотных столов и поддерживает ротационно-фрезерную обработку. Твердые кулачки противостоят режущим воздействиям, возникающим во время ротационно-фрезерных операций.
В2: Нужно ли заменять тиски целиком, если жесткие губки изношены?
О: Нет. Твердые губки представляют собой независимые заменяемые запасные части, что значительно снижает затраты на долгосрочное обслуживание.
В3: Не займут ли эти сверхмощные тиски среднего размера слишком много места на столе?
О: Нет. Он имеет компактную и прочную компоновку среднего размера. Он подходит для рабочих столов большинства вертикальных обрабатывающих центров с ЧПУ, сохраняя при этом высокую зажимную способность.
Вопрос 4: Совместимы ли сверхмощные самоцентрирующиеся тиски с нулевой точкой среднего размера с жесткими губками для фрезерования с ЧПУ с существующими системами позиционирования нулевой точки у клиентов?
A: Стандартная версия подходит для основных баз позиционирования нулевой точки. Для специальных пластин нулевой точки доступна услуга индивидуальной модификации.
В5: Можно ли использовать одни тиски как для чернового, так и для чистового фрезерования?
А: Да. Прочный корпус тисков и усиленная конструкция передачи выдерживают удары при черновом фрезеровании. Точность повторения центрирования удовлетворяет требованиям по допускам чистового фрезерования. Одни тиски позволяют выполнять черновую, получистовую и чистовую обработку.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.
сопутствующие товары
Новости Рекомендации