- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM


Рычаг шарнира N160 для быстросменного захвата робота
JWGRIP является профессиональным производителем и поставщиком шарнирного рычага N160 для быстросменного захвата робота в Китае, предоставляя услуги напрямую с завода со стандартными продуктами, полностью имеющимися на складе, для поддержки глобального развертывания проектов автоматизации и технического обслуживания в мастерских. Это высокопроизводительный шарнирный шарнирный компонент с передачей усилия, специально разработанный для быстросменных модулей захватов роботов серии N160. Он объединяет оптимизированную структуру передачи усилия и технологию интегрированной штамповки горячей ковки в единый функциональный блок, служащий ключевой кинематической частью, которая преобразует движущую силу линейного поршня в качающееся зажимное движение захвата.
Рычаг шарнирного соединения N160 для роботизированного быстросменного захвата изготовлен из высококачественной заготовки из легированной стали горячей ковки с оптимизированным потоком металлического волокна и многоступенчатым процессом термообработки для снятия напряжений, что полностью позволяет избежать усечения металлического волокна и структурных дефектов обычных режущих деталей прутка. Обладая превосходной структурной прочностью и усталостной прочностью, прочный рычаг может выдерживать циклические переменные нагрузки и ударные нагрузки миллионов уровней, полностью соответствуя спецификациям механической безопасности CE. Каждая партия продукции проходит строгий спектральный анализ сырья, проверку штамповки, испытание на твердость, высокоточную обработку отверстий и выборочную проверку усталости, чтобы гарантировать стабильные долгосрочные эксплуатационные характеристики.
Он широко применяется для сборки новых рабочих органов роботов и замены изношенных деталей действующих автоматизированных производственных линий. Поддерживая срочные спотовые закупки и крупносерийные проектные заказы, а также OEM и индивидуальные модификации размеров и материалов, он предоставляет надежные решения для основных компонентов трансмиссии для глобальных интеграторов автоматизации и подрядчиков по техническому обслуживанию производственных линий.
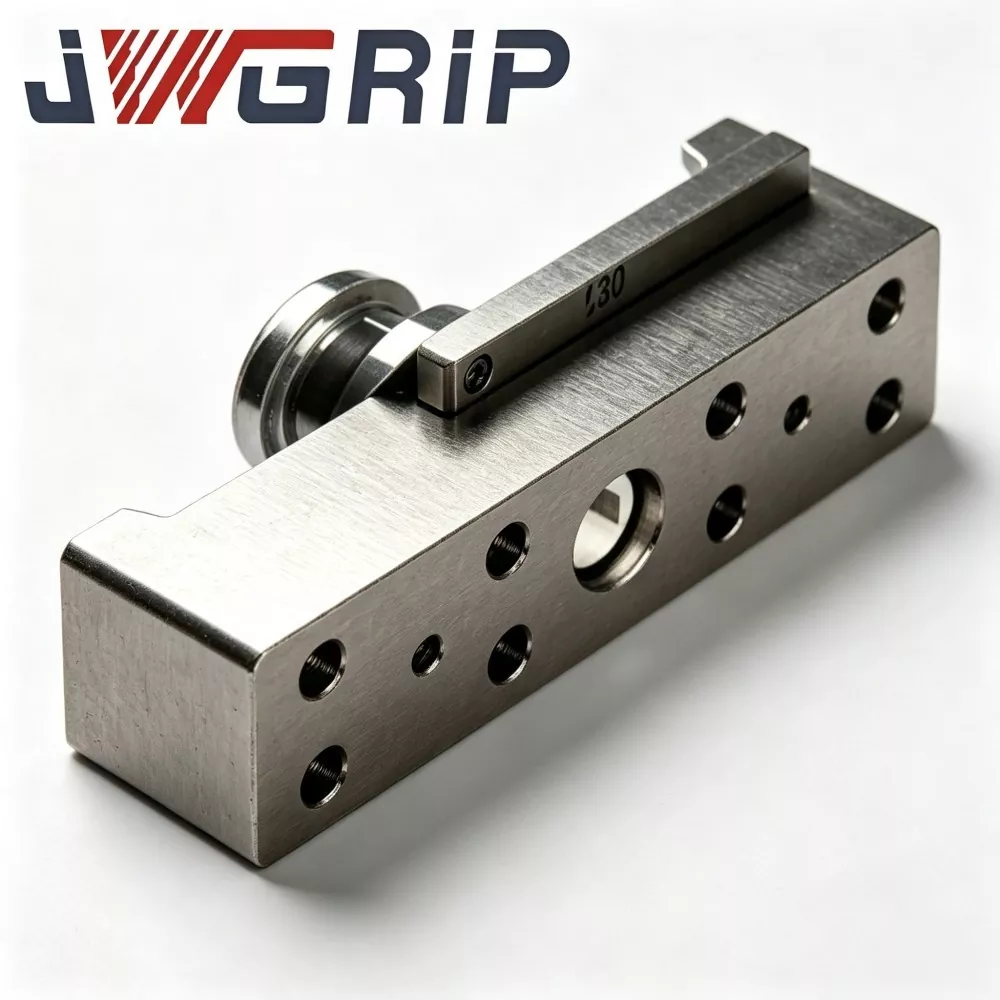
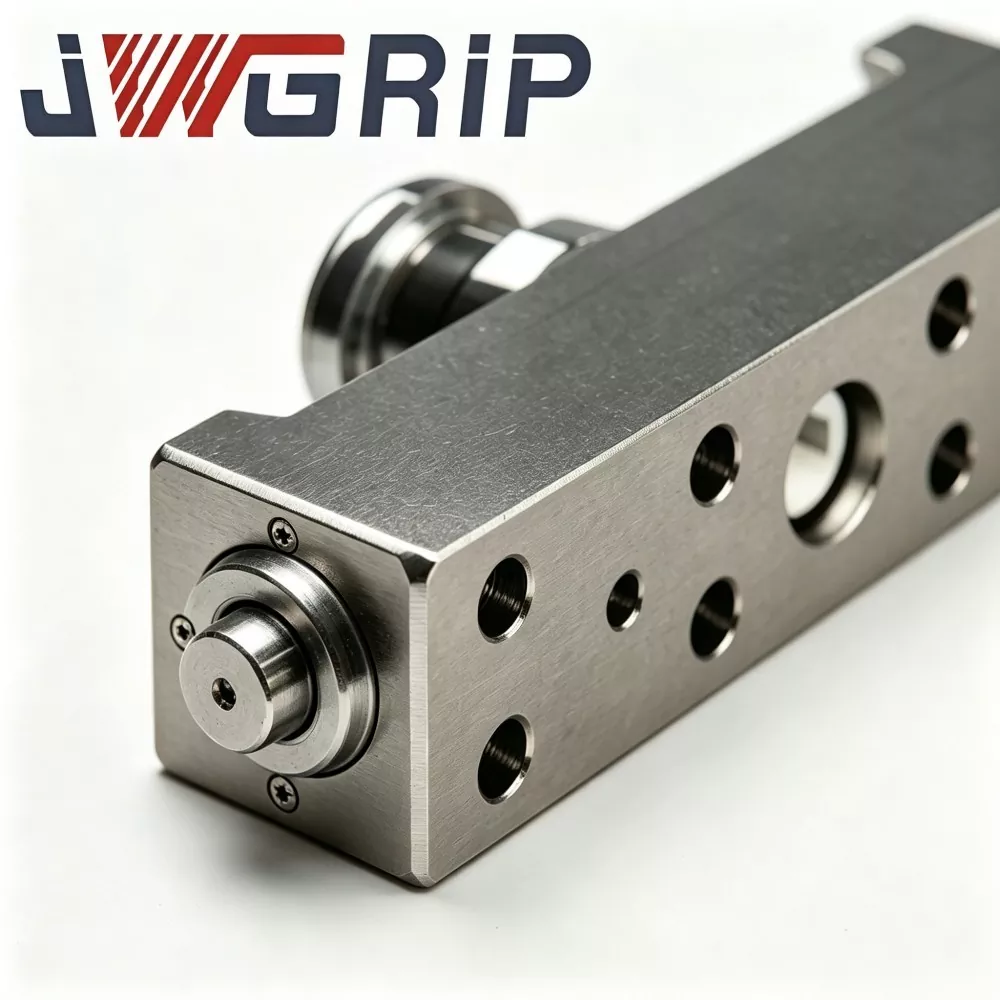
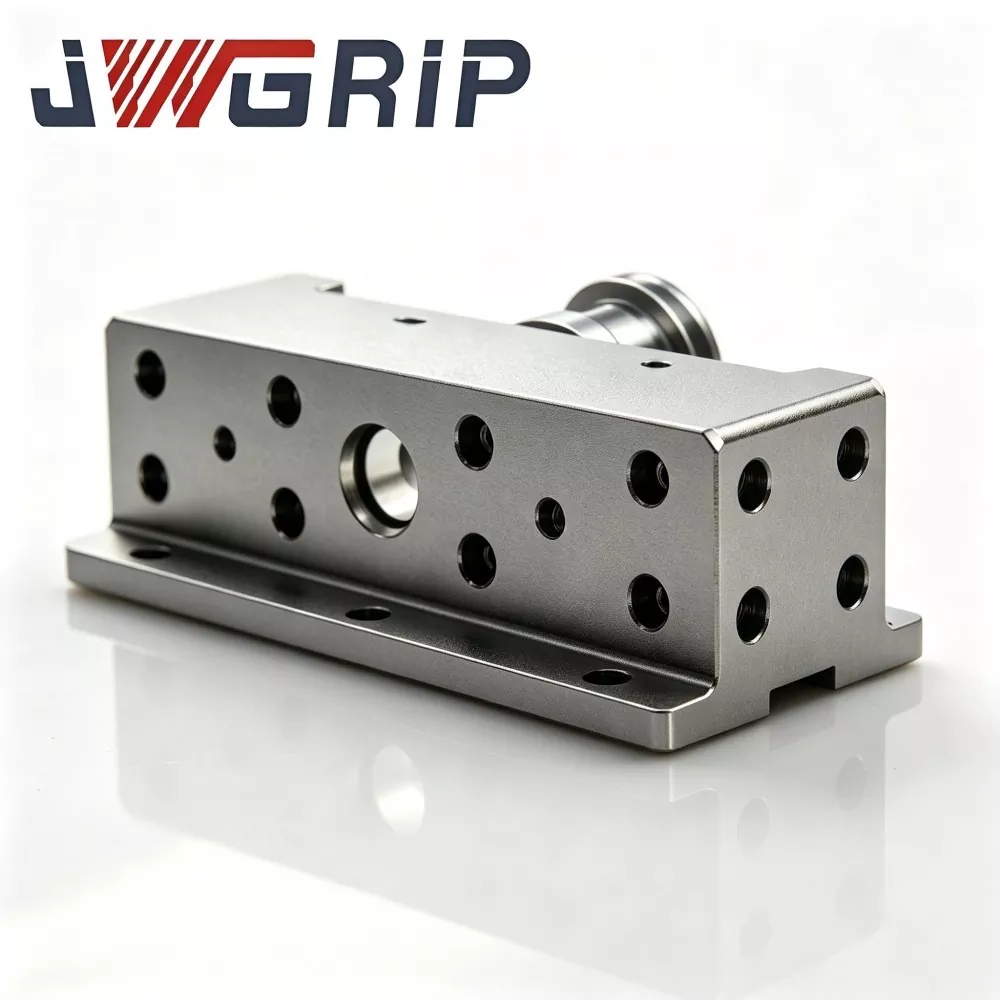
Принцип работы
Рычаг шарнира N160 является основным компонентом кинематической передачи быстросменного захвата робота серии N160. Линейная тяга встроенного поршня быстросменного захвата N160 воздействует на рычаг шарнирного соединения. Опираясь на точку поворота шарнира для преобразования рычага, рычажный рычаг преобразует движущую силу линейного поршня во вращательное колебание, приводя в движение губку захвата для полного открывания и закрывания зажима заготовок.
Без квалифицированных шарнирных рычагов N160 быстросменный захват робота N160 при практическом применении столкнется со следующими неисправностями:
1. Недостаточный выходной момент зажима губок захвата.
2. Дрожание, застревание или неплавное колебание во время движения открывания-закрывания челюсти.
3. Преждевременное усталостное разрушение компонентов трансмиссии при повторяющихся циклических нагрузках.
4. Снижение точности повторения зажима, вызванное износом шарнирного зазора.
Соотношение соответствия основной силы и передачи:
1. Поворотное отверстие шарнира: соответствует шарнирному валу корпуса захвата и служит поворотной точкой движения рычага.
2. Соединительное отверстие для приложения усилия поршня: принимает линейное усилие от внутреннего поршневого узла захвата.
3. Приводной соединительный конец губки: передает преобразованный крутящий момент на узел губки захвата, осуществляя зажим и освобождение заготовки.
Полный рабочий процесс передачи усилия:
1. Внутренний поршень быстросменного захвата N160 передает линейное усилие и прилагает усилие к принимающему усилие отверстию шарнирного рычага N160.
2. Соединительный рычаг вращается вокруг шарнирного отверстия основного корпуса захвата, завершая преобразование силы передаточного отношения рычага.
3. Ведущий конец рычага толкает/тянет узел захвата, поворачивая его вокруг вращающегося вала.
4. Губки захвата обеспечивают полный зажим или освобождение целевых заготовок.
5. Повторяющаяся циклическая передача усилия реализуется в непрерывном производстве для выполнения задач по захвату серийных заготовок.
Обычные запасные детали шарнира реализуют только базовую функцию шарнирного соединения, без целевой оптимизации соотношения рычагов передачи усилия, ковочной металлографической структуры и противоусталостных характеристик для условий работы быстросменного захвата N160. В тяжелых условиях производства с частыми циклами они склонны к износу шарнирных отверстий, локальной концентрации напряжений, усталостному растрескиванию металла, что приводит к выходу из строя всего быстросменного захвата.
Опираясь на богатый опыт полевого обслуживания проектов по техническому обслуживанию быстросменных захватов серии N160, JWGRIP оптимизирует соотношение усилия и передачи усилия рычага, поток металлического волокна и процесс снятия напряжений специально для шарнирного рычага N160, который может выдерживать высокие циклические переменные нагрузки в процессе многократного зажима и избегать раннего выхода из строя ключевых частей передачи быстросменного захвата.
Практический анализ болевых точек
1. Короткий срок службы обычных запасных частей коромысла шарнира, обработанных резкой. Обычные детали шарнира, изготовленные из прутка, имеют усеченное внутреннее металлическое волокно, что снижает усталостную прочность. При миллионах циклов зажима легко возникает трещина или разрушение, что приводит к частым остановкам для замены быстросменного захвата N160 и резкому падению общей эффективности оборудования OEE.
2. Дрожание и заедание губок захвата, вызванное недостаточной точностью обработки отверстий шарнира. Неконтролируемый допуск отверстия шарнира шарнира и отверстия для приложения усилия поршня некачественного рычага тяги приводит к чрезмерному зазору при сборке или помехам при сборке. Это приведет к дрожанию, задержке зажима и застреванию губок при движении открытия-закрытия быстросменного захвата.
3. Скрытый риск перелома при ударном зажиме с большой нагрузкой. При захвате тяжелых заготовок рычаг шарнирного соединения испытывает большую мгновенную ударную нагрузку. Обычные детали, не подвергнутые горячей штамповке, склонны к хрупкому разрушению, что может привести к падению заготовки и несчастным случаям на месте.
4. Отклонение точности повторного позиционирования зажима, вызванное ускоренным износом отверстия петли. При длительной переменной нагрузке отверстие шарнира нижнего рычага подвергается быстрому абразивному износу, зазор шарнира постоянно увеличивается, точность повторения зажима быстросменного захвата N160 постепенно снижается, и происходит нестабильный захват заготовки.
5. Плохая универсальность нестандартных модифицированных запасных частей. Нестандартные модифицированные шарнирные шарнирные аксессуары, представленные на рынке, не могут быть полностью согласованы с исходной точкой установки, расстоянием между отверстиями и соотношением рычагов стандартного быстросменного захвата N160, что требует вторичной модификации во время замены на месте, что увеличивает время простоя оборудования.
Шарнирный рычаг JWGRIP N160 решает вышеупомянутые узкие места применения с помощью пяти основных конструктивных мер: интегрированный процесс горячей штамповки легированной стали, многоступенчатая термообработка для снятия напряжений, высокоточная обработка согласованных отверстий для шарниров, оптимизированная структура передаточного числа рычагов для передачи усилия, противоусталостная конструкция, соответствующая требованиям CE, для циклического зажима в тяжелых условиях.
Состав модуля
Шарнирный рычаг JWGRIP N160 для быстросменного захвата робота представляет собой однокорпусный компонент передачи для быстросменного захвата серии N160, его ключевые функциональные области включают семь частей:
1. Поворотное отверстие шарнира: отверстие поворотной опоры, совмещенное с шарнирным валом основного корпуса быстросменного захвата N160.
2. Соединительное отверстие для приложения усилия поршня: положение приема напряжения для линейного усилия, создаваемого внутренним поршневым узлом захвата.
3. Приводной конец захвата с захватом: Выходной поворотный крутящий момент для приведения узла захвата в движение открывания-закрытия.
4. Корпус основного рычага, передающего усилие: основная конструкция из легированной стали, изготовленная методом горячей ковки, выдерживает сложные композиционные напряжения во время циклов зажима.
5. Переходное скругление для снятия напряжений: оптимизированная структура скругления в положении силовой мутации, снижающая локальную концентрацию напряжений.
6. Базовая поверхность позиционирования: базовая плоскость сборки, гарантирующая плоскостность и точность сборки.
7. Зарезервированная зона противоизносного припуска: структурный припуск для последующего технического обслуживания и незначительного повторного шлифования базовой поверхности.
Описание ключевой части
1. Поворотное отверстие шарнира. Высокоточная чистовая обработка; подходит для стандартного шарнирного вала быстросменного захвата N160. После термообработки поверхность приобретает хорошие характеристики износостойкости и служит опорой для всего рычага во время циклов открывания и закрывания.
2. Соединительное отверстие для приложения усилия поршня. Прецизионно обработанное отверстие для приема усилия, идеально подходящее к соединительному штифту толкателя поршня быстросменного захвата N160, эффективно передает линейное усилие поршня на основной корпус рычага.
3. Приводной конец захвата с захватом. Интерфейс стандартных размеров, напрямую соединен с быстросменным узлом захвата N160, преобразуя крутящий момент поворота в движение открытия-закрытия губок для осуществления зажима и отпускания заготовки.
4. Корпус основного рычага, передающего усилие. Используется заготовка из высококачественной легированной стали горячей ковки, образующая непрерывную линию металлического волокна путем горячей ковки в сочетании с многоступенчатой термической обработкой старения для снятия напряжений. Он может выдерживать циклические переменные и ударные нагрузки миллионов уровней, избегая риска усталостного разрушения.
5. Переходная галтель для снятия напряжений. Все острые углы несущей конструкции имеют конструкцию переходной галтели большого радиуса, устраняют точки концентрации напряжений, улучшают противоусталостные характеристики компонента при длительном многократном зажиме.
6. Позиционирование базовой поверхности. Плоская базовая поверхность после прецизионного шлифования, обеспечивающая точность установки сборки при установке на корпус быстросменного захвата N160, позволяющая избежать потери точности зажима, вызванной отклонением сборки.
7. Зарезервированная область запаса для защиты от износа. Оставьте разумный припуск на обработку на ключевых поверхностях трения, обеспечивая легкую финишную обработку на более поздних этапах технического обслуживания и продлевая цикл обслуживания при использовании запасных частей.
Технические преимущества
1. Специально разработанный для быстросменного захвата робота серии N160, полностью соответствующее стандартное решение для запасных частей. В отличие от модифицированных шарнирных качающихся аксессуаров общего назначения, представленных на рынке, шарнирный рычаг N160 разработан с учетом установочных размеров, параметра передаточного отношения рычага и характеристики нагрузки быстросменного захвата N160. Для замены на месте не требуется никаких вторичных модификаций, что значительно сокращает время простоя оборудования при обслуживании.
2. Интегрированная штамповка методом горячей ковки + многоступенчатая термообработка для снятия напряжений, отличные противоусталостные характеристики. Непрерывная и полная обтекаемая линия металлического волокна формируется путем горячей ковки, что позволяет избежать дефектов усечения волокон в режущих деталях заготовок. В сочетании с многоэтапным процессом термообработки для снятия напряжений компонент может адаптироваться к миллионам циклических операций зажима, сопротивляясь усталостному растрескиванию и риску разрушения при тяжелых переменных нагрузках.
3. Высокоточная система отверстий и обработка базовой поверхности, стабильная производительность повторного позиционирования при зажиме. Отверстие для поворота шарнира, отверстие для приложения усилия поршня и поверхность для позиционирования базовой поверхности используют высокоточный процесс отделки. Посадочный зазор строго соответствует спецификации сборки захвата N160, что эффективно подавляет износ шарнирных зазоров и обеспечивает стабильную точность повторения зажима после длительной циклической работы.
4. Поддержка стандартных складских запасов, размеров OEM и возможности индивидуальной настройки материала. Стандартные шарнирные рычаги N160 имеются в наличии на складе в достаточном количестве для срочной замены при техническом обслуживании. Мы поддерживаем настройку OEM: настройку размера отверстия, изменение марки материала легированной стали, оптимизацию коэффициента передачи усилия рычага, чтобы удовлетворить особые требования приложений для различных условий работы автоматизации.
5. Полноценное собственное производство и циклические испытания при тяжелых нагрузках. Ковка ключевых компонентов, термообработка, прецизионная обработка отверстий и проверка готовой продукции выполняются на заводе JWGRIP. Перед поставкой каждая партия продукции проходит выборочную проверку методом моделирования усталостной нагрузки. Продукция была проверена массовым применением на многих отечественных линиях автоматизации быстросменных захватов N160.
Основы установки и ввода в эксплуатацию
1. Разборка и очистка оригинального узла захвата. Разберите быстросменный захват N160 в соответствии с руководством по техническому обслуживанию. Тщательно очистите вал шарнира, соединительный палец поршня, узел губок и опорные поверхности каждого узла; полностью удалить металлическую стружку, остатки жира и посторонние частицы. Проверьте, не изношены ли другие подходящие детали, такие как вал шарнира и вал штифта, замените другие изнашиваемые детали вместе, если есть явный износ.
2. Установка рычага шарнира N160 для быстросменного захвата робота. Установите новый рычаг шарнира N160 на шарнирный вал основного корпуса захвата. Убедитесь, что опорная поверхность позиционирования плотно прилегает и не наклонена. Последовательно установите соединительный палец поршня и приводной палец губки. Не применяйте грубую силу при сборке, чтобы предотвратить деформацию отверстия петли и повреждение поверхности отверстия.
3. Крепление и проверка зазоров компонентов вала. Установите стопорные кольца и ограничительные детали для каждого вала соединительной цапфы на место. Вручную переключите рычаг рычага, чтобы имитировать поворотное движение; убедитесь, что все движение шарнира происходит плавно, без заеданий, застоев и ненормального люфта.
4. Консистентная смазка для пар трения шарнира. Залейте высокоэффективную противоизносную смазку в отверстие шарнира шарнира, отверстие приложения усилия поршня и положение шарнира привода кулачка. Гарантировать достаточную смазку пар трения относительного движения, уменьшить истирание при циклических зажимных работах.
5. Испытание захвата на сухой ход без нагрузки. Проведите повторное испытание на открытие-закрытие без нагрузки для быстросменного захвата N160 в низкоскоростном режиме. Перед началом производства проверьте плавность хода челюстей, наличие ненормального шума или задержек, устраните риск механических помех.
6. Проверочное испытание с моделированием нагрузки. Проведите смоделированное испытание на зажим с заготовками со стандартной нагрузкой, проверьте усилие зажима и точность повторного позиционирования зажима и запустите официальное производство после того, как все индексы будут соответствовать требованиям.
Услуги послепродажной поддержки
1. Удаленное онлайн-техническое руководство, включающее консультации по замене запасных частей, руководство по установке и устранению неисправностей на месте для быстросменного захвата N160.
2. Полная техническая документация по установке, демонтажу и техническому обслуживанию будет предоставлена для каждого заказа на закупку.
3. Технические консультации на инженерном уровне для индивидуальных проектов: регулировка размеров положения отверстий, повышение качества материала, изменение передаточного числа силы рычага, специальная настройка исходных данных установки и т. д.
4. Поддержка независимых точечных закупок отдельных или партийных запасных частей шарнирного рычага N160 для удовлетворения потребностей в срочном техническом обслуживании на месте.
5. Гарантийные обязательства: При правильной установке и условиях работы с номинальной нагрузкой на нерасходуемый основной корпус шарнирного рычага N160 предоставляется гарантия сроком на 2 года. Потери из-за износа, вызванные нормальным циклическим трением, исключаются из объема бесплатной гарантии. Гарантия не распространяется на повреждения, вызванные работой с перегрузкой, неправильным монтажом, искусственным столкновением и нестандартной рабочей средой.
Часто задаваемые вопросы
Вопрос 1: Подходит ли этот шарнирный рычаг N160 непосредственно к стандартному быстросменному захвату робота серии N160?
Да. Рычаг шарнирного соединения N160 для быстросменного захвата робота является стандартной запасной частью для быстросменного захвата робота серии N160. Положение установочного отверстия, базовая поверхность и параметр передаточного отношения рычага соответствуют исходной стандартной спецификации и могут быть заменены напрямую без вторичной модификации.
Вопрос 2: Каков максимальный циклический срок службы горячекованого шарнирного рычага N160?
При номинальной нагрузке и правильных условиях смазки и установки срок службы компонента может достигать миллионов циклов зажима. Фактический срок службы зависит от веса заготовки на месте эксплуатации, степени удара, частоты обслуживания смазки и других факторов условий труда.
В3: Что мне делать, если для особых условий работы требуются нестандартные размеры или специальный материал?
Мы поддерживаем индивидуальное обслуживание OEM. Вы можете предоставить чертежи или параметры рабочих условий, и мы можем отрегулировать размер расположения отверстий, структуру толщины стенок и марку материала легированной стали в соответствии с фактическим спросом.
В4: Могу ли я купить цельный образец для технического обслуживания?
Да. Стандартные шарнирные рычаги N160 имеются на складе, что позволяет приобретать единичные образцы для обслуживания и проверки оборудования, а также обеспечивает поставку крупносерийных заказов по проектам.
Вопрос 5: Каковы ключевые моменты ежедневного обслуживания на более позднем этапе?
Основные моменты: Содержите опорную поверхность узла петли и поверхность каждого отверстия для штифта в чистоте; регулярно дополнять противоизносную смазку каждой пары трения шарнира; регулярно проверяйте рычаг на наличие ненормального люфта, трещин или деформации; Своевременно заменяйте шарнирный рычаг, как только появится усталостная трещина, возникнет очевидное истирание в месте расположения отверстия.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.
Новости Рекомендации