- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM


Цанга R-типа ER32 для электрододержателя электроэрозионной обработки
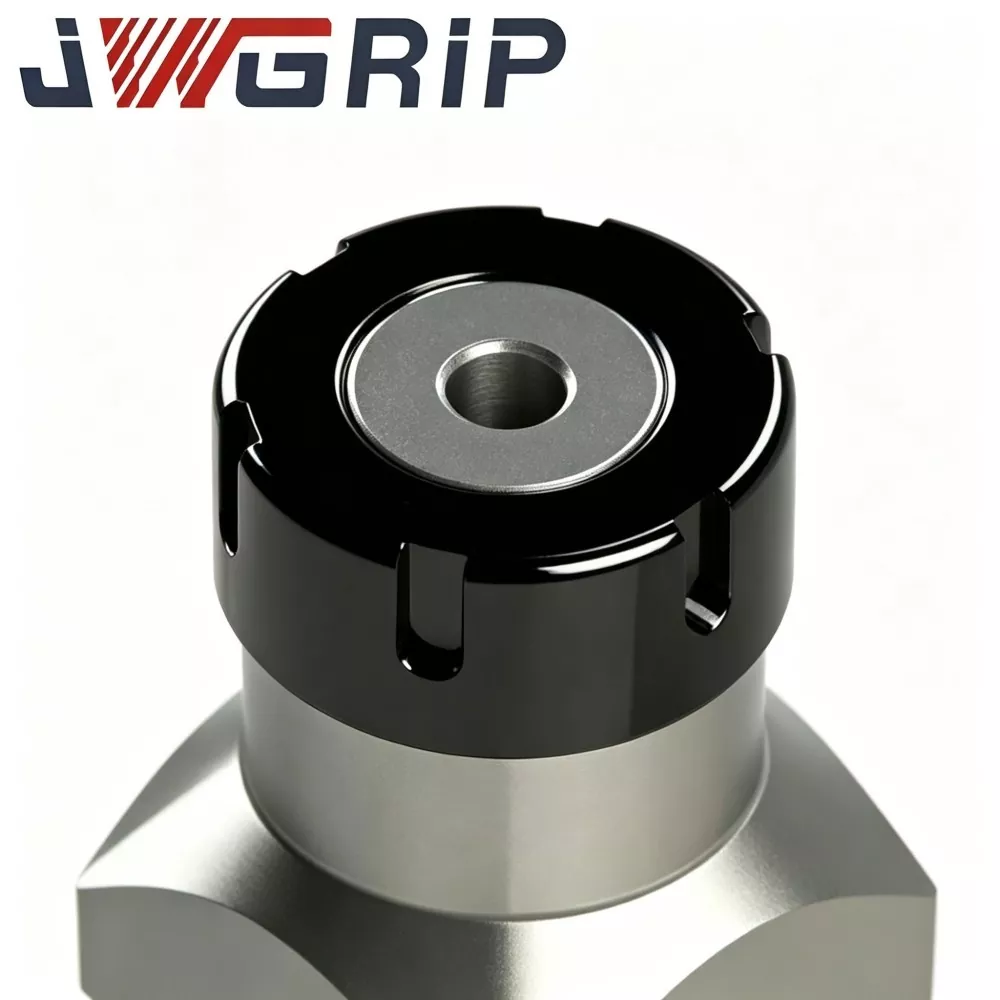
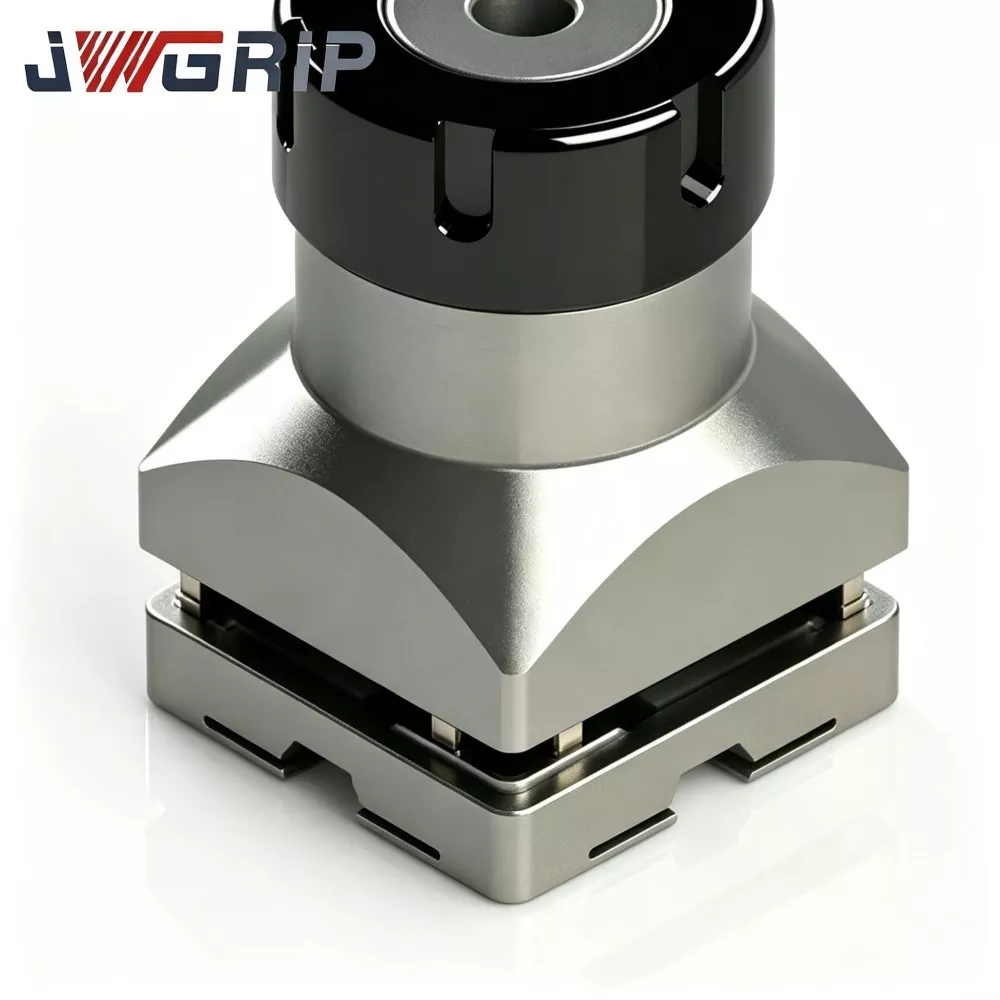
JWGRIP является профессиональным производителем и поставщиком цанги R-Type ER32 для электрододержателей электроэрозионной обработки в Китае, предоставляя прямые поставки с завода и зрелые услуги OEM-модификации для глобальных предприятий, производящих пресс-формы для электроэрозионной обработки. Это высокопроизводительный эластичный зажимной аксессуар для электроэрозионной обработки, специально оптимизированный для условий работы электроэрозионной обработки. Объединение оптимизированной структуры баланса сил R-типа и высокоточного упругого зажима в одном блоке устраняет общие недостатки обычных цанг общего назначения, такие как неравномерное напряжение и легкое прецизионное затухание.
Эта усовершенствованная цанга R-Type ER32 изготовлена из высококачественной пружинной стали, обработанной с помощью многократной прецизионной токарной обработки, хонингования внутренних отверстий и полной циклической термообработки для снятия напряжений. Он отличается стабильным сохранением усилия зажима, превосходной точностью округлости и надежной упругой усталостной стойкостью при длительном непрерывном импульсном разряде электроэрозионной обработки. Оптимизированный структурный профиль R-типа обеспечивает равномерную передачу усилия на внутреннюю поверхность отверстия, эффективно сводя к минимуму ошибку биения электрода во время зажима. Он универсально применим к медным, графитовым и медно-вольфрамовым электродам, идеально адаптируясь к сценариям точной обработки полостей пресс-формы в течение длительного времени.
В отличие от обычных цанг, которые склонны к искажению округлости и ослаблению усилия зажима после повторяющихся циклов открытия и закрытия, цанга R-типа ER32 для держателя электродов EDM избегает микропроскальзывания электродов, дисбаланса искрового промежутка и отклонений размеров полости формы. Поддерживая стандартную точечную поставку и индивидуальную модификацию допусков внутреннего отверстия, параметров канавок и обработки поверхности, он обеспечивает стабильные, высокоточные и долговечные зажимные решения для современных цехов электроэрозионной обработки прецизионных форм.
Болевые точки производства
В повседневном производстве пресс-форм для электроэрозионной обработки обычные готовые цанги ER создают несколько типичных производственных проблем:
Упрощенные рабочие процессы обработки сырья и резки и термообработки приводят к искажению округлости и ослаблению зажимного усилия после частых циклов упругого открытия-закрытия.
При непрерывном импульсно-разрядном воздействии электроды вызывают микропроскальзывание и дрейф биения. Искровой промежуток становится неровным, что приводит к неоднородной текстуре полости, отклонениям размеров и риску брака дорогостоящих электродов для формования.
JWGRIP оптимизирует цангу R-Type ER32, устраняя вышеупомянутые проблемы:
1. Высококачественный сырьевой материал из пружинной стали плюс многократная термообработка для снятия напряжений устраняют внутренние остаточные напряжения, возникающие при точении и хонинговании, предотвращая остаточную деформацию при длительной упругой циклической работе.
2. Оптимизированная конструкция контура R-типа равномерно распределяет зажимное усилие по всей внутренней поверхности отверстия. Он стабильно работает с электродами из мягкой меди, хрупкого графита и медно-вольфрамовых электродов высокой плотности.
3. Соответствует существующим корпусам держателей электродов ER32, что позволяет избежать чрезмерных инвестиций в замену приспособлений.
4. Стандартные характеристики имеются на складе; OEM-модификация с учетом допусков внутреннего отверстия, структуры канавок и обработки поверхности доступна для электродов специального диаметра и тяжелых условий работы.
5. Эффективно снижает риски проскальзывания и биения электродов, стабилизирует состояние искрового промежутка во время длительных задач обработки полостей.
Конструктивные особенности
Цанга JWGRIP R-Type ER32 для электрододержателя EDM представляет собой высокоточный эластичный зажимной компонент, специально разработанный для сборок электрододержателей электроэрозионной обработки:
1. Устанавливается внутри гайки держателя ER32 и основного корпуса держателя. Когда гайка держателя затянута, она создает равномерную сжимающую силу по окружности для фиксации электродов с круглым хвостовиком в заданном положении.
2. Обычные универсальные цанги ER32 изначально предназначены для фрезерных шпинделей с ЧПУ; они не оптимизированы для условий, специфичных для электроэрозионной обработки: непрерывная импульсная вибрация, разбрызгивание диэлектрической жидкости и частая замена электродов.
3. Улучшенное расположение прорезей и канавок R-типа перераспределяет упругое напряжение по корпусу цанги, снижает концентрацию локальных напряжений и улучшает характеристики упругого восстановления после повторяющихся циклов открытия-закрытия, поддерживая низкое биение при непрерывной работе электроэрозионной обработки.
Область применения: Это основной расходный материал для пресс-форм для литья пластмасс под давлением, пресс-форм для литья под давлением, прецизионных штамповочных штампов, пресс-форм для медицинских деталей и пресс-форм для оптических компонентов. Зажимает медные, графитовые и медно-вольфрамовые электроды для электроэрозионной обработки с круглым хвостовиком. Прямая установка без дополнительных механических изменений. Модификация на основе чертежей OEM поддерживается для нестандартных размеров хвостовика электрода.
Ключевые технические характеристики
1. Оптимизированная структура распределения прорезей и канавок R-типа. По сравнению с обычными цангами ER32, измененное расположение прорезей и канавок R-типа уравновешивает распределение упругих напряжений. При зажиме хвостовика электрода каждая секция создает равномерную сжимающую силу, позволяет избежать локальной деформации хвостовика электрода и подавляет общее биение узла зажима электрода.
2. Тщательно отобранное сырье из пружинной стали. Вместо обычной углеродистой стали используется специальная пружинная сталь. После точной закалки, отпуска и многоступенчатых термических циклов снятия напряжений он сохраняет стабильную эластичность после сотен циклов освобождения зажимов и противостоит постоянной пластической деформации.
3. Высокоточное хонингование внутреннего отверстия. Внутреннее зажимное отверстие подвергается тонкому хонингованию. Превосходная округлость внутреннего отверстия и гладкость поверхности уменьшают следы истирания на хвостовиках электродов во время многократной замены и предотвращают накопление микрочастиц, которые могут ухудшить отклонение позиционирования.
4. Хорошая коррозионная стойкость диэлектрической жидкости. Специальная антикоррозионная обработка поверхности замедляет химическую эрозию в результате длительного контакта с диэлектрической жидкостью EDM. Это снижает риск появления ржавчины во влажной среде электроэрозионного резервуара и продлевает срок службы.
5. Широкая совместимость со стандартными держателями электродов ER32 EDM. Соответствует основным стандартам внешних размеров ER32, подходит для большинства коммерческих корпусов держателей электродов EDM формы ER32 и зажимных гаек. Конечным пользователям не нужно заменять существующее оборудование держателя.
6. Гибкая настройка напрямую с завода и OEM-производителя. Стандартные характеристики диаметра зажима охватывают основные размеры хвостовиков электродов. OEM-производитель может регулировать допуск внутреннего отверстия, глубину прорези и канавки, точную настройку внешних размеров и обработку поверхности в соответствии с чертежами заказчика или физическими образцами.
7. Надежная согласованность от партии к партии. Каждая производственная партия проходит выборочный контроль нескольких позиций. Основные размеры, биение при зажиме и твердость записываются в файлы контроля партии, что гарантирует стабильную работу предприятий, производящих пресс-формы при оптовых закупках.
Полный производственный процесс
Каждая партия цанг JWGRIP R-Type ER32 соответствует строго контролируемому полноэтапному производственному процессу:
① Входной контроль сырья
② Точная токарная обработка внешнего контура с ЧПУ.
③ фрезерование пазов
④ высокоточная предварительная обработка внутреннего отверстия
⑤ многоступенчатая термообработка (закалка, отпуск, снятие напряжений)
⑥ тонкое хонингование внутреннего отверстия
⑦ удаление заусенцев и обработка кромок
⑧ антикоррозионная обработка поверхности
⑨ многомерное тестирование производительности
⑩ сортировка партий и складирование готовой продукции.
Спецификации контроля качества
Производство осуществляется по стандартам системы менеджмента качества ISO 9001.
Основные элементы испытаний: измерение размеров, проверка твердости, обнаружение биения при зажиме, испытание на моделирование упругой усталости.
Все измерительные инструменты проходят периодическую метрологическую калибровку для обеспечения достоверности и повторяемости результатов испытаний.
Отчеты о проверке партии архивируются для каждой партии; Сертификаты на материалы и частичные протоколы испытаний третьих сторон могут быть предоставлены по запросу клиента.
Рекомендации по эксплуатации и хранению:
Храните цанги в отдельных отсеках ящика для инструментов, предотвращающих столкновения. Перед установкой беречь от сырости, металлической стружки и сильных царапин. Тщательно очищайте внутреннее отверстие перед каждой установкой. Стружка или остатки диэлектрической жидкости внутри отверстия серьезно ухудшают точность зажима.
Почему стоит выбрать JWGRIP
1. Команда специалистов по исследованиям и разработкам в области электроэрозионной оснастки накопила богатый опыт в разработке зажимных приспособлений для электроэрозионной обработки. Мы не просто копируем конструкции цанг фрезерного типа; Оптимизация продукции основывается на обширной обратной связи с техническими специалистами по пресс-формам.
2. Полная проверка качества партии перед отправкой. Многие конкуренты проводят только выборочную проверку. Каждая готовая цанга JWGRIP R-Type ER32 проходит проверку биения при зажиме перед доставкой в фильтрующие несоответствующие устройства.
3. Стабильные прямые поставки с завода и зрелый OEM-процесс. Товары со стандартными спецификациями обеспечивают стабильную доставку. Для заказов с измененными размерами или особыми требованиями к поверхности команда инженеров рассматривает чертежи OEM в течение 12 рабочих дней и дает обратную связь по технико-экономическому обоснованию. Стандартное время выполнения: 10-15 рабочих дней; Срок выполнения OEM подтверждается в зависимости от сложности чертежа.
4. Профессиональная техническая поддержка, ориентированная на применение. Когда клиенты сталкиваются с ненормальным зажимом, чрезмерным биением и другими проблемами сборки на месте, команда технической поддержки предоставляет практические рекомендации по установке и устранению неполадок, основанные на реальном опыте электроэрозионной мастерской.
5. Полный механизм отслеживания партий. Каждая производственная партия имеет независимую маркировку партии. Если возникают непредвиденные проблемы, связанные с обработкой, можно быстро получить исходные производственные параметры и записи проверок для технического анализа первопричин.
Часто задаваемые вопросы
Вопрос 1: Может ли цанга JWGRIP R-Type ER32 обеспечить нулевое биение после установки?
A1: Нулевое биение не может быть достигнуто с помощью любого узла упругой цанги. При стандартных условиях испытаний с подходящим держателем и аттестованным испытательным стержнем биение в сборе контролируется не более 0,003 мм. На фактическое общее биение при установке на станке также влияют округлость хвостовика электрода, состояние поверхности, момент затяжки гайки и износ корпуса держателя. Поддерживайте сопрягаемые компоненты в хорошем состоянии для обеспечения максимальной точности зажима.
В2: Подходит ли эта цанга для тяжелых графитовых электродов большого диаметра?
A2: Цанга ER32 R-типа для электрододержателя электроэрозионной обработки поддерживает зажим графитового электрода. Для тяжелых графитовых электродов большого размера оцените нагрузку на шпиндель и момент затяжки. Чрезмерный вес или чрезмерная затяжка ускоряют усталость цанги и сокращают срок ее службы. Сопоставьте вес электрода с зажимной способностью цанги в условиях реального производства.
В3: Можете ли вы сделать OEM, когда параметры зажима внутреннего диаметра или щели-паза отличаются от стандартного ER32?
А3: Да. Пожалуйста, предоставьте полные технические чертежи или физические образцы, отметьте размер зажимного отверстия, допуск, характеристики прорези и канавки, заданную твердость и требования к обработке поверхности. Инженерный отдел оценит технологичность и выдаст официальное предложение.
В4: На какие товары распространяется гарантия?
A4: Это высокоточный расходный инструмент. Гарантия распространяется на дефекты производственного характера, такие как выход за пределы технических характеристик на момент отгрузки. Гарантия не распространяется на повреждения, вызванные царапинами, перегрузкой зажима, неправильным моментом затяжки, застреванием стружки и длительным усталостным износом в результате производственного использования.
Руководство по выбору цанг и советы по ежедневной работе в мастерской
1. Выберите номинальный диаметр зажима как можно ближе к реальному размеру хвостовика электрода. Не используйте одну цангу для слишком широкого диапазона размеров; Большой зазор создает неравномерное давление зажима и более высокое значение биения.
2. Перед изготовлением пресс-формы полностью очистите внутреннее отверстие цанги, полость держателя гайки и поверхность хвостовика электрода, чтобы удалить металлическую стружку и остатки диэлектрической жидкости.
3. После сборки выполните проверку биения с помощью циферблатного индикатора перед электроэрозионной обработкой. Такая предварительная проверка значительно снижает риск брака в полости формы, вызванного отклонением зажимных компонентов.
4. Для литейных цехов с несколькими станками подготовьте несколько цанг, соответствующих часто используемым размерам хвостовиков электродов. Выбросьте сильно изношенные цанги. Немедленно замените, если во время планового осмотра наблюдаются ослабление упругости, остаточная деформация или поверхностные трещины, даже если теоретический срок службы не достигнут.
5. Внедрите секретное хранение и регулярную проверку состояния запаса цанг для обеспечения стабильной стабильности электроэрозионной обработки для долгосрочных проектов серийного производства.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.


Новости Рекомендации