- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM


Пневматическое дышло R-типа для электрододержателя EDM
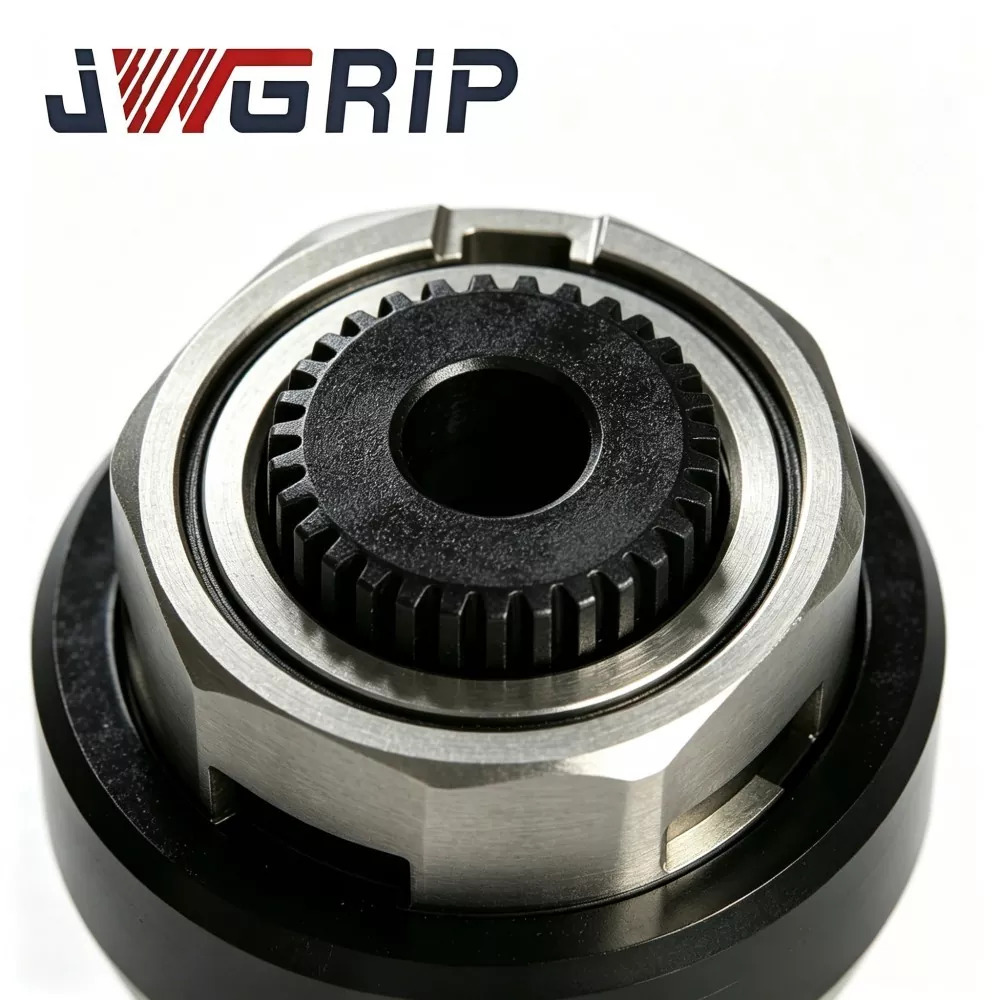
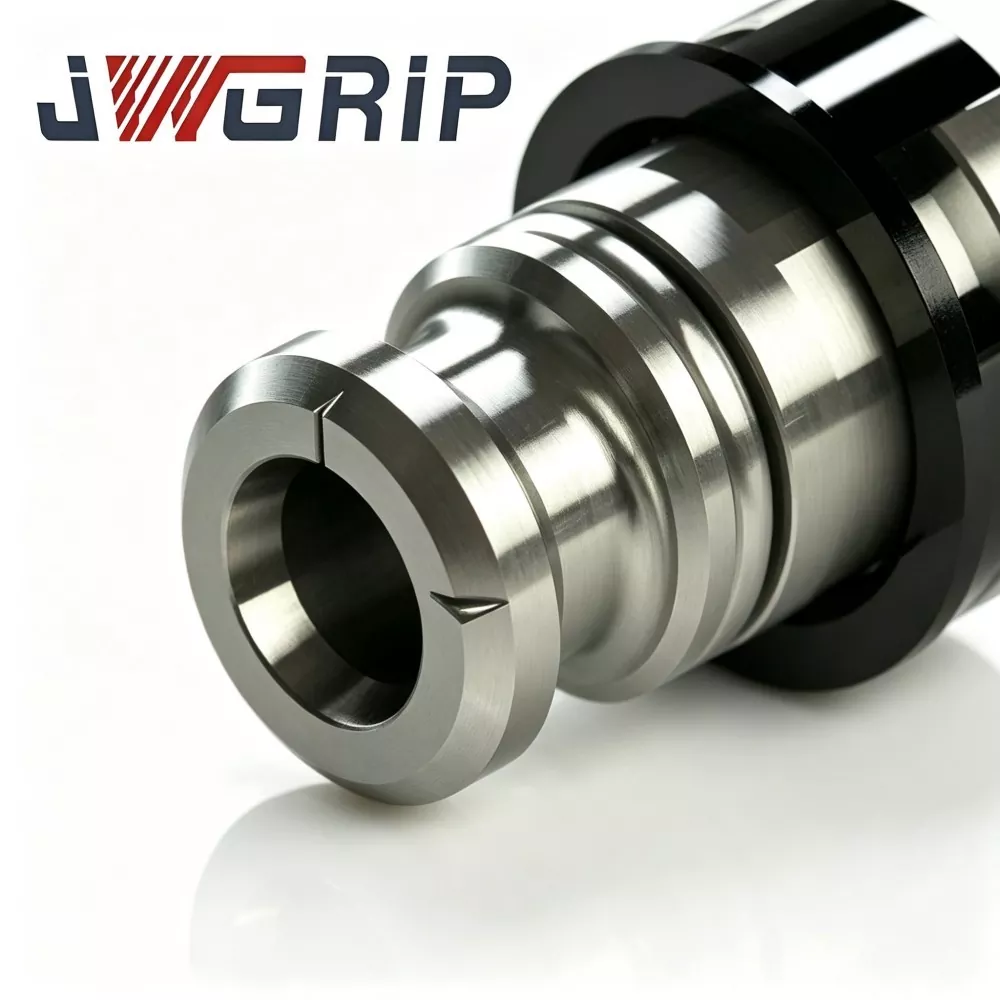
JWGRIP является профессиональным производителем и поставщиком пневматического дышла R-типа для держателей электродов электроэрозионной обработки в Китае, со стандартными спецификациями, полностью имеющимися на складе, и принимающими глобальные оптовые заказы на проекты автоматизированных интеллектуальных мастерских по изготовлению пресс-форм. Это высоконадежный интегрированный пневматический тянущий компонент, специально разработанный для беспилотных автоматизированных линий электроэрозионной обработки. Он объединяет оптимизированную структуру передачи усилия со сбалансированным напряжением R-типа и высокопрочные антикоррозионные механические характеристики в одном устройстве, устраняя ослабление напряжения, локальную концентрацию напряжений и легкие дефекты износа, как в традиционных дышлах с прямым корпусом.
Это усовершенствованное пневматическое дышло R-типа изготовлено из высокопрочной легированной стали, обработанной сверхточным шлифованием и профессиональной закалкой поверхности азотом, и отличается превосходной твердостью поверхности, стойкостью к истиранию и стойкостью к эрозии диэлектрической жидкости. Модернизированная структура передачи усилия R-типа обеспечивает равномерное распределение напряжения во время повторяющихся циклов зажима и отпускания, эффективно снижая усталостный износ внутренних компонентов и избегая дрейфа тягового усилия, вызванного длительной высокочастотной пневматической работой и импульсной вибрацией электроэрозионной обработки.
Пневматическое дышло R-типа для электрододержателя электроэрозионной обработки обеспечивает стабильное и постоянное натяжение на протяжении всего массового беспилотного производства, сводя к минимуму микросмещение электрода и отклонение искрового промежутка, а также значительно улучшая стабильность обработки поверхности полости формы. Это эффективно сокращает время цикла замены электродов, уменьшает ручное вмешательство и время простоя при калибровке оборудования.
Широко применимый в интеллектуальных электроэрозионных цехах с выключенным освещением, он поддерживает стандартные серийные поставки и индивидуальные OEM-изменения параметров тягового усилия, размеров резьбы и монтажных интерфейсов, обеспечивая стабильные и высокоэффективные решения для соединения сердечников для автоматизированных производственных ячеек электроэрозионной обработки.
Болевые точки производства
В современных цехах по изготовлению форм при отсутствии освещения встречаются типичные узкие места, вызванные обычными пневматическими дышлами:
После тысяч автоматических циклов тяговое усилие смещается и создает скрытый риск ослабления электрода. Преждевременный износ внутренних деталей приводит к частым остановкам производства на техническое обслуживание.
Плохие антикоррозионные характеристики поверхности приводят к заклиниванию компонентов после длительного погружения в диэлектрическую жидкость для электроэрозионной обработки. Неожиданные остановки прерывают автоматическую обработку и приводят к образованию брака на заготовках со сложными полостями.
JWGRIP оптимизирует пневматическое дышло R-типа для решения следующих реальных задач:
1. Корпус из высокопрочной легированной стали подвергается прецизионному шлифованию и закалке газовым азотированием, что повышает твердость поверхности, износостойкость и коррозионную стойкость диэлектрической жидкости.
2. Усовершенствованный переходной выступ R-типа для передачи усилия перераспределяет механическое напряжение во время повторяющихся движений зажима-отпускания, снижает усталость внутренних компонентов и продлевает срок службы.
3. Поддерживает постоянное натяжение на протяжении непрерывных автоматических циклов, сводя к минимуму дрейф позиционирования электродов и обеспечивая стабильные результаты искровой эрозии.
4. Хорошо сочетается с обычными автоматическими узлами держателей электродов для электроэрозионной обработки, упрощает рабочий процесс замены электродов и сокращает количество ручного вмешательства.
5. OEM-модификация параметров натяжения, размеров резьбы и монтажных конструкций на основе чертежей соответствует индивидуальным требованиям автоматизированных ячеек.
Рабочий механизм
Пневматическое дышло JWGRIP R-типа соединяет цилиндр пневматического привода и внутренний механизм блокировки электрододержателя электроэрозионной обработки, преобразуя линейное усилие цилиндра в осевое тянущее усилие для зажима электрода:
1. Подача сжатого воздуха вперед → ход тяги: закругленный заплечик R-типа равномерно передает осевое усилие на внутренние фиксирующие компоненты держателя, сжимая узел цанги и прочно зажимая хвостовик электрода.
2. Вентиляция в обратном направлении → движение назад: напряжение предварительной нагрузки ослабляется, пружины цанги открываются для снятия электрода.
Основные структурные улучшения типа R:
Обычные дышлы с прямыми плечами создают резкие пики напряжения при циклических воздействиях; микродеформация накапливает и изменяет выходную тяговую силу.
Скругленный переходный буртик R-типа распределяет нагрузку по большей площади контакта, замедляя усталостную деформацию корпуса тяги и резьбовых соединений. Стабильное осевое натяжение может поддерживаться даже после сотен тысяч циклов освобождения зажима в условиях частичного погружения в диэлектрическую жидкость.
Технические характеристики
1. Распределение напряжений R-типа. Конструкция с переходным плечом. Специальный профиль с закругленными плечами позволяет избежать концентрации напряжений под острыми углами. При равном давлении воздуха значение местного напряжения снижается примерно на 27 % по сравнению с традиционными дышлами с прямыми плечами. Риск растрескивания резьбы и возможность микродеформации корпуса значительно снижаются.
2. Газовое азотирование. Обработка поверхности. Подложка из высоколегированной стали подвергается точному процессу газового азотирования; твердость поверхности достигает HV 850-950. Отличная износостойкость и коррозионная стойкость диэлектрической жидкости подходят для длительного частичного погружения в рабочий резервуар электроэрозионной обработки.
3. Точно откалиброванная стабильная выходная сила тяги. Каждый готовый блок калибруется индивидуально. В пределах номинального диапазона давления воздуха колебания тягового усилия контролируются в пределах ±5 %. Надежное натяжение предотвращает ослабление электрода во время импульсного разряда высокой энергии при обработке глубоких полостей.
4. Высокоточная резьба и установочная опорная поверхность. Резьбовая часть и опорная поверхность крепления прецизионно отшлифованы. Соосность между резьбой и корпусом тяги ≤0,004 мм. Эксцентриковая нагрузка во время возвратно-поступательного движения устраняется, что снижает дополнительное истирание внутренних компонентов подходящего держателя.
5. Широкая совместимость с автоматическими держателями электродов для электроэрозионной обработки. Подходит для большинства имеющихся в продаже автоматических держателей электродов для электроэрозионной обработки. При дооснащении требуется лишь незначительная механическая регулировка; Полная замена комплекта держателей не является обязательной.
6. Гибкая возможность индивидуальной модификации OEM. Для специальных проектов по модернизации служба OEM поддерживает корректировку характеристик резьбы, общей длины, размера R-образного плеча и номинального порога тягового усилия в соответствии с чертежами клиента или физическими образцами.
7. Подтвержденная устойчивость к усталостной усталости при длительном цикле Каждая производственная партия подвергается ускоренным испытаниям на усталость, имитирующим автоматические циклы замены электродов. Соответствующие образцы выдерживают не менее 300 000 циклов вытягивания и выпуска без явного ухудшения производительности.
Эксплуатационные характеристики
Даже высококачественное пневматическое дышло JWGRIP R-типа для электрододержателя EDM быстро стареет без надлежащего технического обслуживания в мастерской. Практические правила «что можно и что нельзя» обобщены на основе обширных записей послепродажного обслуживания.
Правильные ежедневные процедуры обслуживания
1. Содержите источник сжатого воздуха в сухости и чистоте; установить блок воздушного фильтра-регулятора для блокировки попадания водяных паров и масляных шламов в рабочие зазоры.
2. Визуальный осмотр каждые 7–10 рабочих дней: проверяйте поверхность резьбы и R-уступ на наличие царапин, коррозии или микротрещин.
3. При периодическом ремонте державки на зоны скользящей посадки наносить специальную антикоррозийную смазку для электроэрозионной оснастки; обычная смазка общего назначения может растворяться в диэлектрической жидкости, поэтому ее нельзя использовать.
4. Если машина останавливает производство в течение одной недели, вытащите дышло из зоны погружения и выполните защиту от ржавчины.
Операции, которых следует избегать
1. Превышение номинального давления воздуха: длительное входное давление более 0,7 МПа создает перегрузочное напряжение и вызывает необратимую деформацию R-образного плеча и участков резьбы.
2. Работа без фильтрации воздуха: влага и частицы примесей истирают сопрягаемые зазоры и вызывают заклинивание сцепного устройства.
3. Принудительная сборка с помощью молотка или ударных инструментов: удары ухудшают точность коаксиала; невидимые микротрещины расширяются под действием циклической нагрузки и приводят к внезапному разрушению.
4. Продолжайте бег после обнаружения отклонения от нормы тягового усилия; может привести к падению электрода и разрушению полости формы, что приведет к дорогостоящему бракованию заготовки.
Основные конкурентные преимущества
Большинство конкурирующих пневматических дышлов имеют простую конструкцию с прямыми плечами без R-перехода, оптимизированного для напряжений, и выполняют только базовую проверку размеров вместо независимого выборочного испытания на усталостный цикл.
1. Конструктивный разрыв: дышла конкурентов с прямыми плечами концентрируют нагрузку на острых углах; Усталостное разрушение наступает после 80 000–150 000 циклов. JWGRIP R-тип закругленного перехода рассеивает напряжение; квалифицированные образцы выдерживают ≥300 000 циклов вытягивания-отпускания.
2. Разрыв в обработке поверхности: многие производители применяют только традиционную закалку без азотирования; детали быстро корродируют при контакте диэлектрика с жидкостью. Наш слой газового азотирования значительно повышает износостойкость и защиту от коррозии в условиях частичного погружения.
3. Разрыв в стандартах тестирования. Многие поставщики просто проверяют размеры. JWGRIP осуществляет поэтапную калибровку силы тяги, а также отбор проб на ускоренную усталость для выявления скрытых дефектов перед отправкой.
4. Разрыв в таможенном обслуживании: многие фабрики поставляют только фиксированные стандартные размеры. Опираясь на экспортно-ориентированные производственные мощности, OEM-сервис JWGRIP реализует нестандартный дизайн интерфейса для проектов модернизации электроэрозионных станков специальной марки.
Характеристики упаковки
● Единичная упаковка: каждое сертифицированное пневматическое дышло JWGRIP R-типа тщательно очищается, опрыскивается антикоррозийным маслом и запечатывается в ударопрочный индивидуальный пластиковый ящик для инструментов, что предотвращает появление царапин и повреждений резьбы при транспортировке.
● Упаковка для оптовых заказов: внешняя картонная упаковка с пенопластом для морской или воздушной перевозки.
Варианты логистики
● Логистика: сотрудничайте с профессиональными международными экспедиторами.
● Приложенные документы: упаковочный лист и копии протокола проверки партии могут быть вложены в груз или предоставлены в виде цифровых файлов.
Часто задаваемые вопросы
Вопрос 1: Может ли пневматическое дышло JWGRIP R-типа для держателя электродов электроэрозионной обработки устранить все риски ослабления электродов при автоматическом производстве электроэрозионной обработки?
A1: Этот тяговый стержень значительно стабилизирует осевое тяговое усилие, однако ослабление электрода может быть вызвано другими факторами: недостаточным/колеблющимся давлением источника воздуха, сильно изношенной цангой, деформированным хвостовиком электрода, загрязнением сопрягаемых поверхностей. Если происходит проскальзывание, систематически проверяйте весь узел держателя, а не только заменяйте дышло.
В2: Могу ли я поднять давление воздуха выше номинального значения для увеличения усилия зажима?
A2: Не рекомендуется. Чрезмерное давление воздуха приводит к перегрузке и вызывает необратимую микродеформацию правого плеча и резьбы. Даже если сила зажима временно увеличится, срок службы резко упадет и риск перелома увеличится. Выберите модель с более высоким рейтингом или свяжитесь с нами для получения OEM-решения, если требуется более высокая тяговая сила.
В3: Поддерживаете ли вы OEM, если размер резьбы или общая длина отличаются от стандартных?
А3: Да. Отправьте полные чертежи или физические образцы с четкими характеристиками резьбы, общей длины, размера R-уступа, номинального тягового усилия и обработки поверхности. Команда инженеров завершает оценку технологичности в течение 12 рабочих дней и выдает официальное ценовое предложение.
В4: На что распространяется гарантия?
A4: Это прецизионный движущийся расходный инструмент. Гарантия распространяется на производственные дефекты, включая несоответствующую техническим характеристикам соосность, несоответствующий слой азотирования и отклонение тягового усилия на момент поставки. Гарантия не распространяется на повреждения, вызванные работой под избыточным давлением, ударами молотка, источником загрязненного воздуха и длительным производственным усталостным износом.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.

Новости Рекомендации