- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

Встроенный одноцентровый зажимной патрон с нулевой точкой
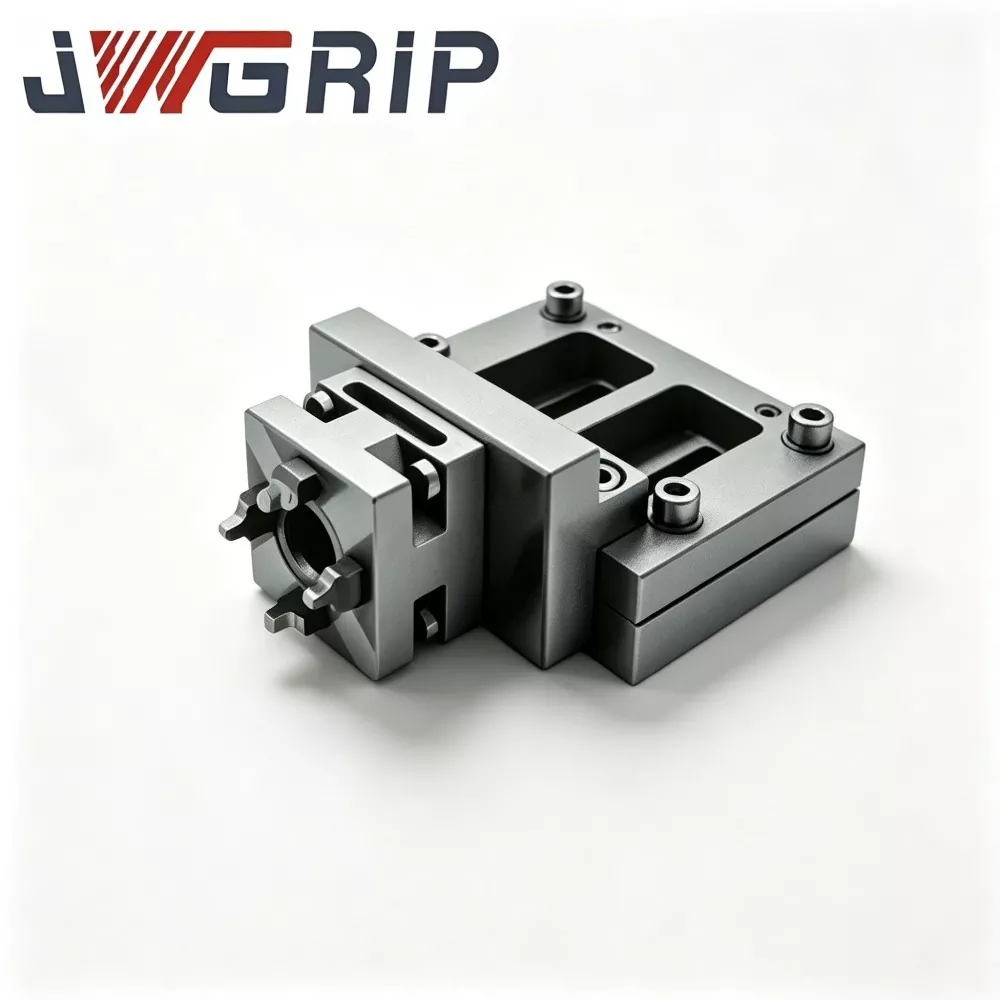
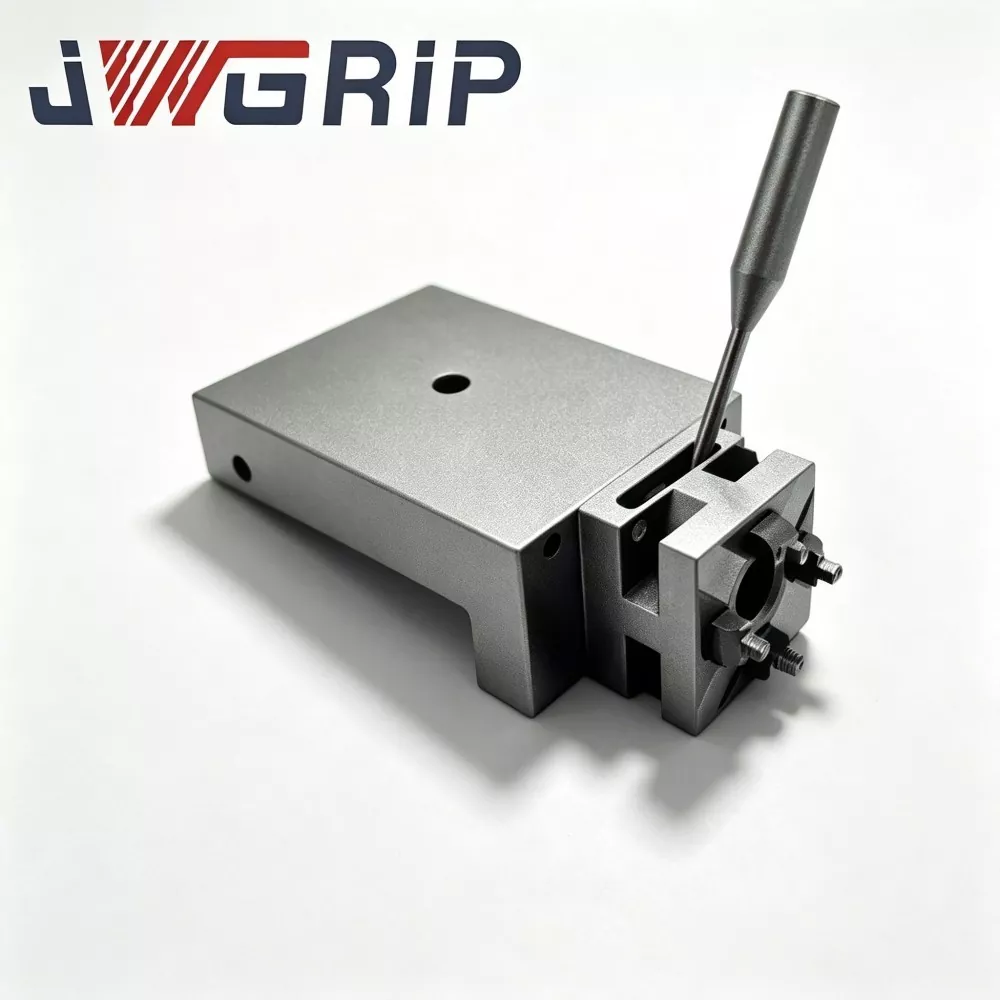
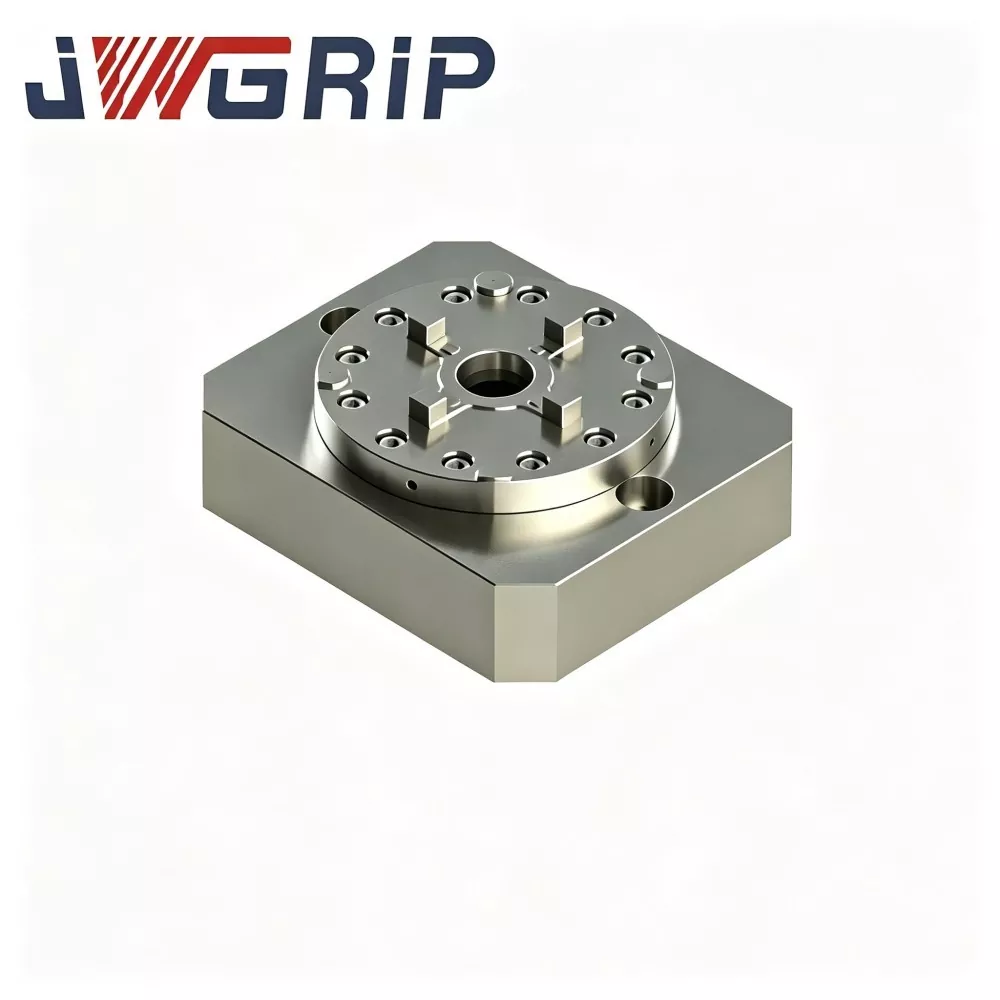
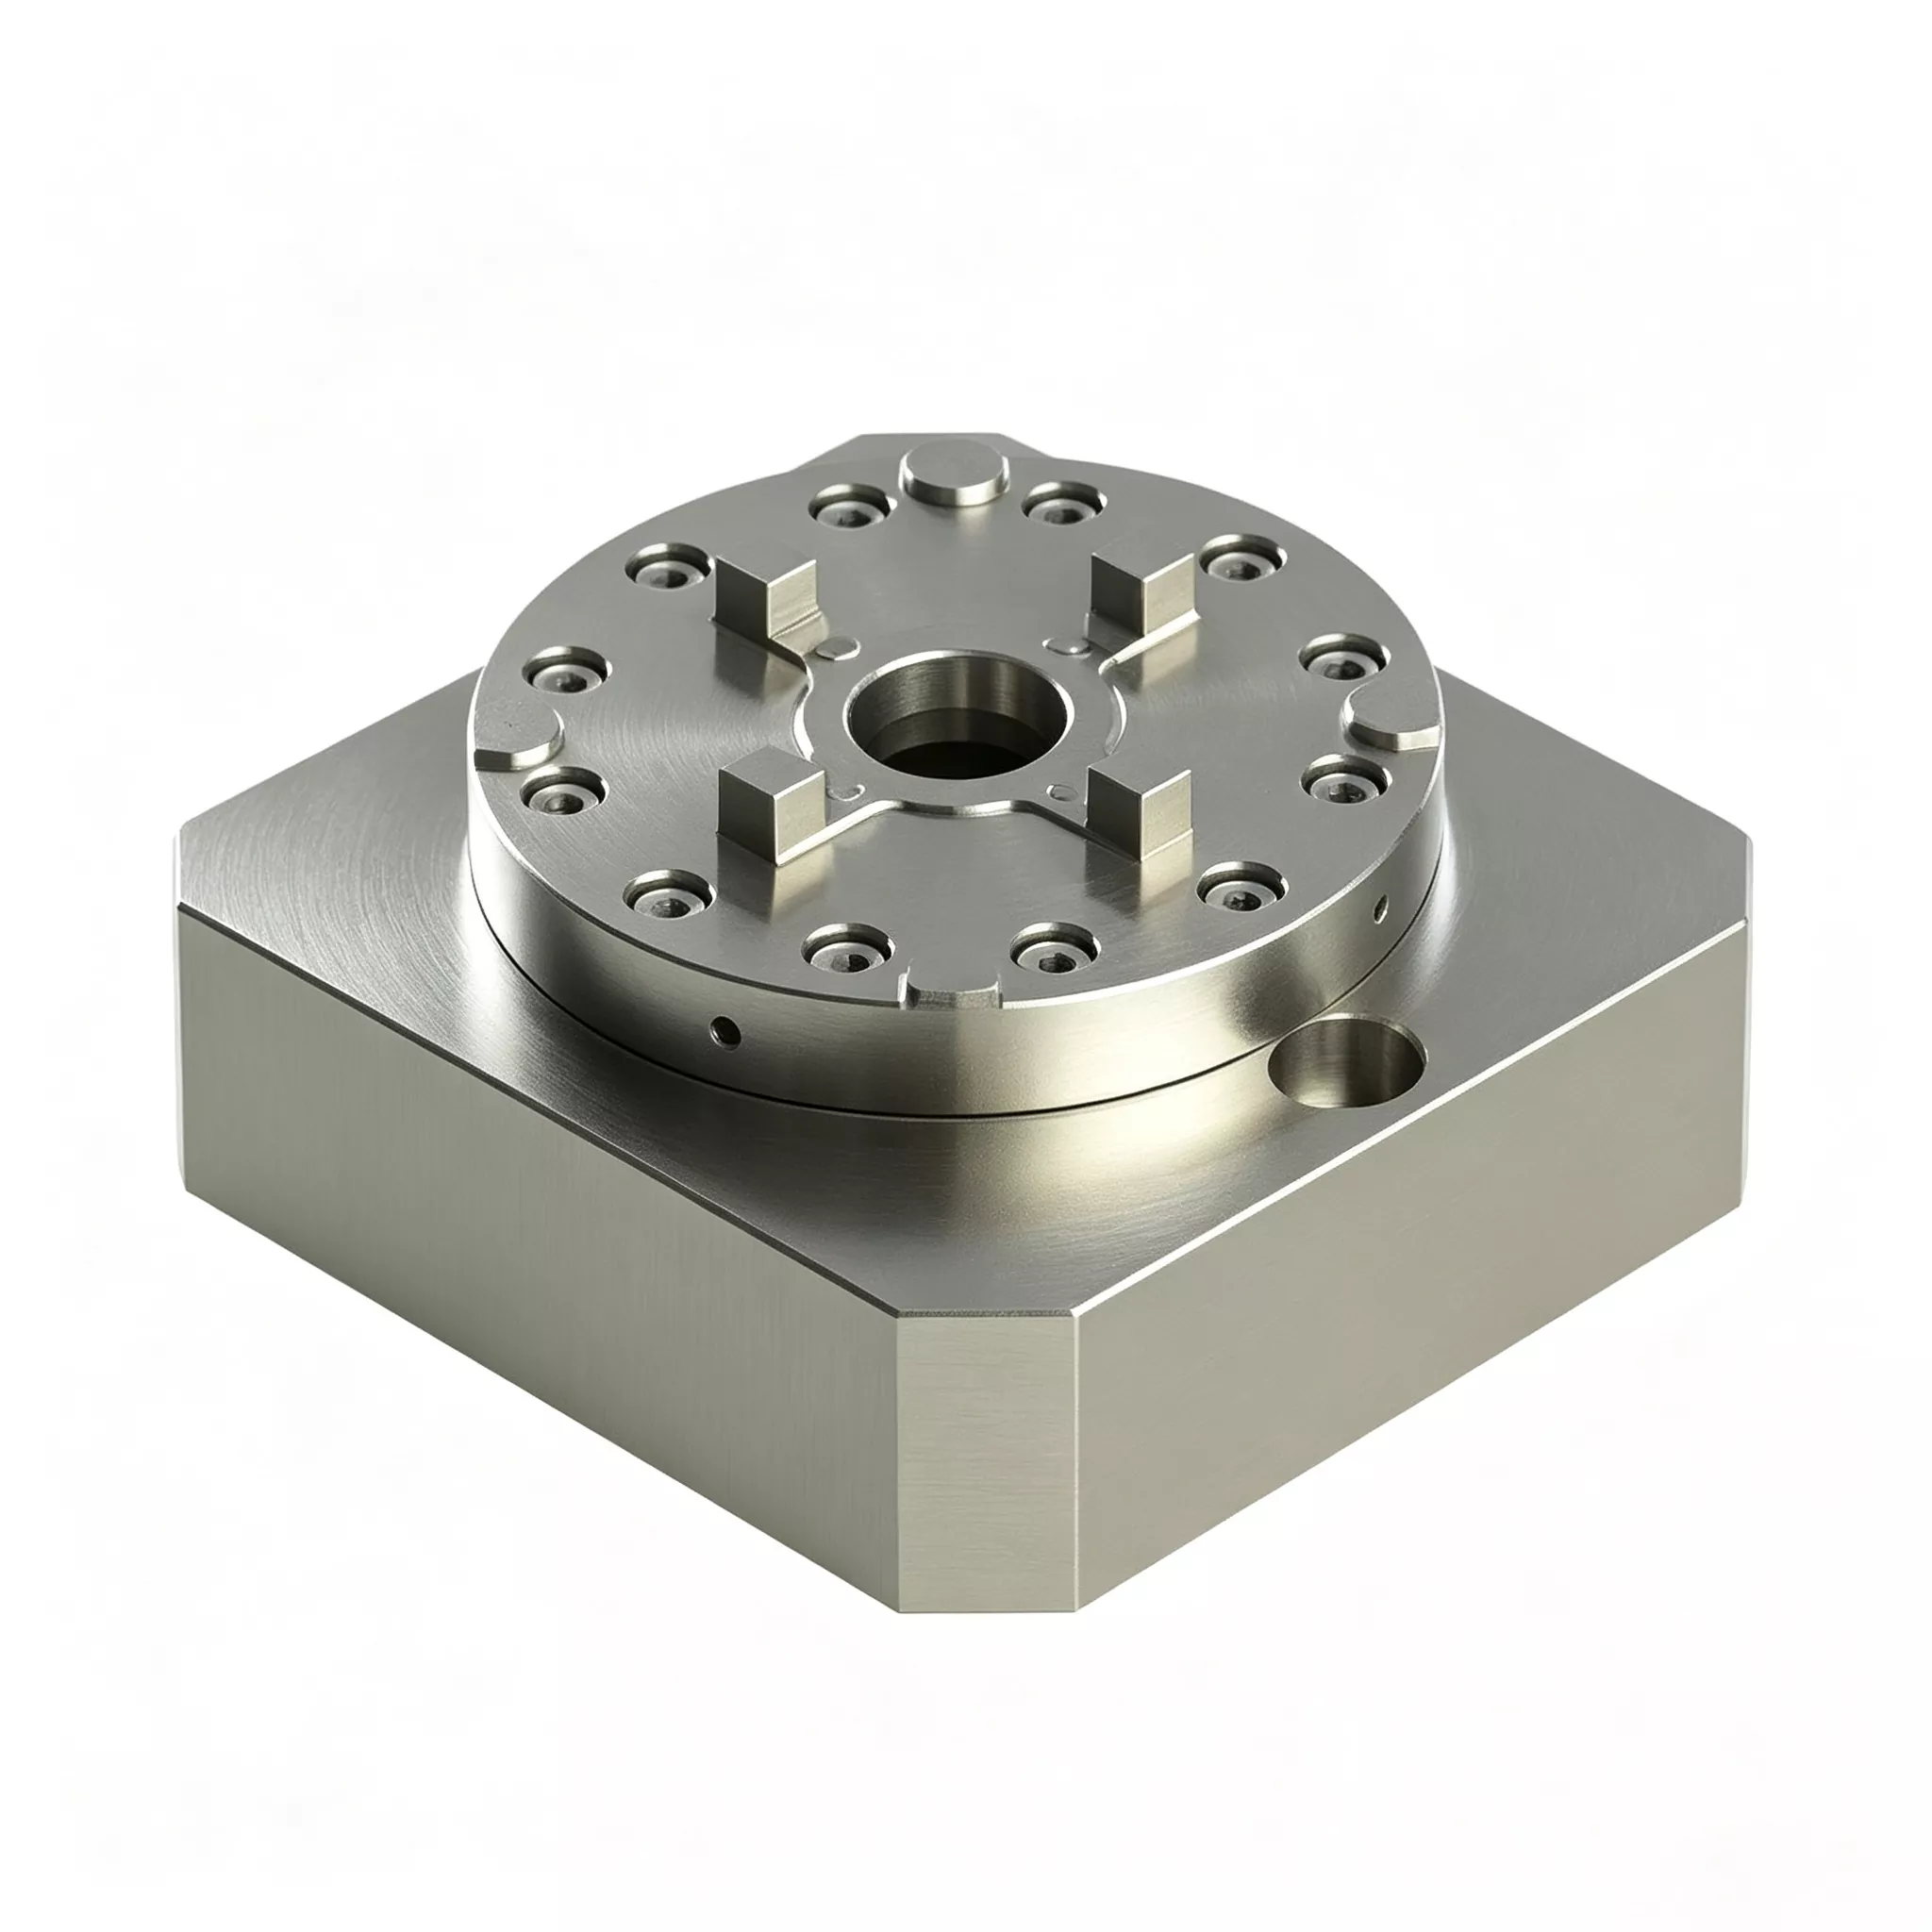
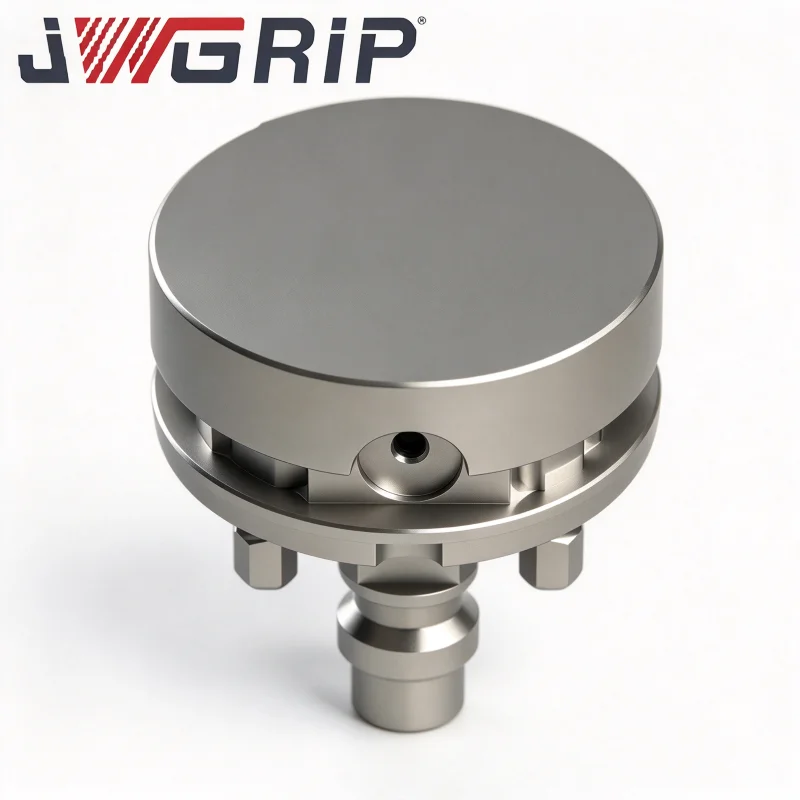
JWGRIP обеспечивает прямые продажи на заводе индивидуального интегрированного одноцентрового зажимного патрона с нулевой точкой в Китае. Это комплексное интегрированное позиционирующее и зажимное приспособление, специально оптимизированное для современных токарно-фрезерных станков с ЧПУ и вертикальных обрабатывающих центров. В отличие от традиционных комбинаций разъемных приспособлений, этот продукт объединяет одноцентровый самоцентрирующийся зажимной механизм и фиксирующую структуру с нулевой точкой в цельный монолитный корпус, не требующий дополнительных соответствующих аксессуаров.
Благодаря цельной конструкции формования интегрированный одноцентровый зажимной патрон с нулевой точкой исключает процедуры сборки и калибровки отдельных приспособлений на месте. Все согласование основных компонентов, прецизионное шлифование и предварительные пуско-наладочные работы выполняются на заводе, что позволяет конечным пользователям использовать его по принципу «включай и работай» с унифицированной и стабильной точностью по одному центру. Изготовленные из армированной легированной стали и прошедшие полную термообработку для снятия напряжений, ключевые поверхности продукта обрабатываются сверхточным шлифованием, что обеспечивает превосходную и повторяемую концентричность при частой замене поддона.
Оснащенный внутренней лабиринтной уплотнительной структурой, он эффективно изолирует режущую эмульсию и металлическую стружку, обеспечивая стабильную работу в условиях тяжелого резания и обработки с большим количеством стружки. Этот высокоэффективный зажимной патрон, поддерживающий автономную предварительную настройку и быструю замену паллет, широко применяется для прецизионной обработки валов и заготовок в форме дисков в автомобильной промышленности, производстве гидравлических компонентов и пресс-форм, обеспечивая автоматизированное, высокоточное и высокоэффективное гибкое производство.
Аппаратное обеспечение основного блока
Каждый интегрированный одноцентровый зажимной патрон с нулевой точкой JWGRIP изготавливается из цельной ковочной заготовки. Между установочными поверхностями, монтажными фланцами и внутренними воздушными каналами нет монтажных швов. Полная сборка включает в себя:
Цельная кованая подложка
Встроенный поршневой узел с пневматической блокировкой.
Втулка позиционирования нулевой точки в сборе
Внутренние пневматические каналы
Интерфейс вывода сигнала состояния блокировки NPN
Фланцевые монтажные отверстия под зенковку
Два режима развертывания
Режим 1: Автономная одноточечная работа
1. Закрепите фланец патрона на рабочем столе станка.
2. Установите основание приспособления, предварительно оснащенное шпильками с нулевой точкой D20, на опорную поверхность патрона.
3. Подача сжатого воздуха давлением 0,5-0,7 МПа; внутренний поршень приводит в движение втулки для полной фиксации при втягивании.
4. Выводится сигнал подтверждения положения, станок с ЧПУ выполняет интенсивные циклы резки.
5. После завершения обработки сбросьте давление воздуха для разблокировки и снимите основание приспособления.
Режим 2: Режим крепления для тяжелых условий эксплуатации с несколькими патронами
1. Разместите несколько встроенных одноцентровых патронов на рабочих столах станка с Т-образными пазами в соответствии с весом основания приспособления и внешними размерами. Несколько агрегатов совместно распределяют режущую нагрузку.
Важное примечание: Как и в случае с модульными разъемными патронами, взаимосвязь относительного положения между патронами, установленными в массиве, по-прежнему требует индикации и выравнивания шкалы на станке, что входит в объем ввода в эксплуатацию на месте заказчика.
Примечания к проектированию материалов и точности
Заготовки из закаленной и отпущенной легированной стали подвергаются двойному старению для снятия напряжений после ковки. При тяжелых циклических ударных нагрузках недостаточное снятие напряжений приводит к медленной деформации подложки и сокращает срок службы приспособления.
Установочные втулки из подшипниковой стали высокой твердости подвергаются закалке, а также суперфинишной хонингованию внутреннего отверстия, обеспечивая точность повторного позиционирования ± 2 мкм на единицу.
Решение для цельной штамповки требует более длительных производственных циклов и более высоких затрат на материалы, что приводит к более высокой цене на заводе по сравнению с разъемными патронами. Тем не менее, это значительно сокращает скрытые расходы, вызванные поздними простоями и частой заменой запасных частей.
Основное преимущество
1. Устраните риски отказов, вызванных соединениями, и сократите незапланированные простои производственной линии. Ослабление напряжений в болтовых соединениях разъемных патронов приводит к скрытым прогрессирующим отказам, которые приводят к периодическим проблемам с заготовками, выходящими за пределы технических характеристик, и незапланированным простоям. Монолитная поковка без швов устраняет эти точки отказа и сокращает потери рабочего времени, вызванные устранением технологических неисправностей.
2. Продлевается срок службы приспособлений и снижается частота закупок запасных частей. При эквивалентной интенсивности производства в тяжелых условиях монолитные кованые подложки избегают расшатывания в монтажных соединениях. Срок службы продлевается. Пользователи освобождаются от частой полной замены патрона и пополнения запасов болтов, что снижает долгосрочную нагрузку на запасы запасных частей.
3. Сохраняйте гибкость модульной компоновки, несмотря на монолитную конструкцию. Поддерживается как автономное одноточечное использование, так и компоновка массива с несколькими патронами. Заводы выбирают количество патронов в соответствии с фактическими требованиями к нагрузке на заготовку. Свободный от ограничений фиксированной станции, присущих сборным поддонам, он адаптируется к нестандартным основаниям для тяжелых условий эксплуатации.
4. Повторно используйте существующие активы крепежных шпилек с нулевой точкой D20. Собственные основания для тяжелых условий эксплуатации можно напрямую использовать повторно после модернизации стандартных тянущих шпилек D20 с нулевой точкой. Массовое восстановление приспособлений не требуется, и предыдущие вложения в приспособления хорошо сохраняются.
5. Двойная поддержка мастерских с ручным управлением и проектов модернизации автоматизации. Встроенный воздушный порт G1/8 и интерфейс вывода сигнала NPN обеспечивают прямую работу в ручном режиме. В проектах автоматизации он подключается к ПЛК и промышленным роботам для реализации автоматической загрузки-разгрузки тяжелых приспособлений.
Случаи применения
Случай 1: Завод по производству пресс-форм для тяжелых условий эксплуатации
Этот клиент ранее приобретал партии разъемных одноцентровых патронов для черновой обработки заготовок. Хотя закупочная цена за единицу была низкой:
· Ежеквартально возникало 2–3 скрытых сбоя в работе суставов.
· Расслабление напряжения в болте вызвало периодическое отклонение размеров заготовки.
· Каждая неисправность приводила к простою производства в среднем на 4–8 часов плюс брак заготовок пресс-форм, а также дополнительные расходы на замену болтов или комплектных патронов.
После перехода на интегрированный одноцентровый зажимной патрон JWGRIP с нулевой точкой:
· Отсутствие периодических отказов, выходящих за пределы технических характеристик, вызванных дефектами сборочных соединений в течение десяти месяцев подряд с момента производства.
· Даже при более высокой закупочной стоимости единицы совокупные затраты, покрывающие потери из-за простоя, брак заготовок и покупку запасных частей, значительно снизились.
Случай 2: Субподрядчик по проектированию, производству машин и компонентов
Заказчик обрабатывает толстолистовые заготовки на 5-осевых станках, применяя многопатронную компоновку.
Старые разъемные патроны требовали полной разборки и повторной проверки момента затяжки болтов каждые два месяца, что отнимало ценное машинное время.
После внедрения монолитных патронов JWGRIP эти периодические рабочие процессы по проверке затяжки устраняются, что обеспечивает более эффективное время обработки.
Полный производственный процесс
1. Цельная поковка заготовки из легированной стали.
2. Черновая обработка
3. Первое старение для снятия стресса
4. Получистовая обработка
5. Вторичное старение для снятия стресса
6. Сверхточное шлифование базовых поверхностей.
7. Обработка внутренних пневмоканалов с глубокими отверстиями.
8. Втулка пресс-фитинга
9. Сборка пневматического сигнального компонента
10. Испытание на герметичность на выдержку давления.
11. Независимая проверка точности отдельных устройств.
12. Антикоррозийная обработка.
13. Противоударная упаковка экспортного класса.
Контрольный список проверок
· Испытание точности повторного позиционирования с одним патроном
· 5-минутное испытание на герметичность с выдержкой воздуха; максимально допустимое падение давления ≤0,02 МПа
· Испытание на долговечность циклической блокировки-разблокировки
· Функциональная проверка логики сигнала и выхода
Примечание. Заводская проверка гарантирует точность только для отдельного отдельного патрона. Точность взаимного положения после монтажа компоновки матрицы зависит от индикации и выравнивания заказчиком на машине и не входит в объем заводской проверки. Каждое устройство поставляется с паспортом заводской проверки отдельного устройства для архивирования оборудования клиента.


Руководство по оценке и выбору
1. Проанализируйте реальные условия резания: рассчитайте долю задач черновой обработки и фрезерования с большой подачей. Этот продукт лучше всего подходит для сценариев с высокой долей тяжелых лесозаготовок. Разъемные патроны обеспечивают более высокую комплексную экономическую эффективность для мастерских, в которых преобладают легкие работы по резке.
2. Выполните оценку совокупной стоимости владения (TCO): помимо покупной цены за единицу, учтите возможные рабочие часы простоя, потери отходов, периодические повторные проверки труда и частоту замены запасных частей.
3. Для развертывания в виде массива: рассчитайте нагрузку, воспринимаемую каждым патроном, и никогда не превышайте номинальную грузоподъемность. Убедитесь, что Т-образный паз станка подходит для фланца диаметром 130 мм.
4. Поддерживать стабильное давление источника воздуха в цеху на уровне 0,5-0,7 МПа. Зарезервируйте точки ввода-вывода сигнала NPN ПЛК для проектов, ориентированных на автоматизацию.
5. Подтвердите характеристики шпилек на месте. По запросу доступны специальные втулки в сборе для шпилек нестандартных размеров.
Характеристики установки и обслуживания
Затягивайте фланцевые болты строго в соответствии с требованиями к моменту затяжки, указанными в руководстве пользователя JWGRIP. Недостаточный крутящий момент вызывает микродвижения всего узла; чрезмерный крутящий момент сжимает фланец и деформирует подложку.
Установите водомасляный фильтр на передней части воздухозаборника, чтобы блокировать влагу и загрязнения, предотвращая ржавление втулки и дрейф точности, вызванный абразивным износом.
Распыляйте аэрозоль сухой смазки на втулки через каждые 80–100 часов работы. Жидкое моторное масло категорически запрещено, так как масло притягивает металлическую стружку и провоцирует выход из строя втулок – заклинивание.
После каждой смены смены продувайте опорную поверхность сжатым воздухом.
Повторно указывайте и калибруйте относительные координаты всякий раз, когда изменяется макет массива; старые параметры координат не могут быть повторно использованы напрямую.
Не допускайте удара тяжелого предмета по установочной поверхности. Деформацию подложки поковки, вызванную столкновением, невозможно устранить на месте.
Упаковка и отгрузка
· Упаковка: Каждый отдельный патрон упакован в индивидуальную противоударную коробку экспортного класса с внутренним буфером из пенопласта. При оптовых заказах используются ящики из цельной древесины экспортного качества.
· Стандартный срок выполнения: 16-22 рабочих дня. Выбранные стандартные SKU хранятся на складе для ускоренной отгрузки.
Послепродажная поддержка
Гарантия: 12-месячная гарантия распространяется только на производственные дефекты отдельного патрона. Точность взаимного расположения массива после установки на месте заказчика исключается из гарантийных обязательств.
Технические ресурсы: предоставляются онлайн-чертежи и эксплуатационная документация.
Платный сервис: При оптовых заказах доступна удаленная техническая поддержка.
Пользовательская модификация: поддерживается регулировка размеров фланца, изменение характеристик шпилек.
Оценка образца: может быть организована оценочная выборка; Покупатель берет на себя стоимость доставки образца.
Часто задаваемые вопросы
Вопрос 1: Обеспечивает ли интегрированный одноцентровый зажимной патрон JWGRIP с нулевой точкой более высокие показатели статической точности по сравнению с патронами разъемного типа?
A: Номинальная точность повторного позиционирования единичного изделия остается ±2 мкм. Сам показатель статической точности не улучшается. Его основная ценность заключается в устранении прогрессирующих скрытых отказов, вызванных ослаблением болтовых соединений, сокращении времени простоя и потерь отходов. Это обеспечивает повышение надежности вместо обновления статических характеристик.
Вопрос 2: Должен ли я выбирать монолитные интегрированные патроны для всех сценариев работы в тяжелых условиях?
О: Не обязательно. Разъемные патроны по-прежнему применимы, если тяжелые задачи выполняются нечасто и регулярная повторная проверка момента затяжки болтов может выполняться на станке. Пожалуйста, принимайте решения на основе комплексного расчета совокупной стоимости владения, а не только на характеристиках оборудования.
Вопрос 3: Требуется ли периодическая повторная проверка момента затяжки болтов для настройки компоновки массива?
О: Внутренние компоненты патрона не требуют разборки и повторной затяжки, поскольку в нем нет встроенных шарнирных болтов в сборе. Однако фланцевые болты, которые крепят патрон к рабочему столу станка, по-прежнему требуют периодической повторной проверки момента затяжки в соответствии с графиками технического обслуживания.
Вопрос 4: Могут ли мои существующие основания с нулевой точкой D20 работать с этим патроном?
A: Основания светильников, оснащенные стандартными шпильками с нулевой точкой D20, можно использовать напрямую.
Анализ решений о закупках
Многие отделы закупок сравнивают только предварительные цены на оборудование, не обращая внимания на скрытые расходы, включая время простоя, брак заготовок, трудозатраты на техническое обслуживание и потребление запасных частей после ввода оборудования в эксплуатацию.
Основная конкурентоспособность интегрированного одноцентрового зажимного патрона с нулевой точкой JWGRIP не связана с параметрами бумажных спецификаций. Его реальная ценность заключается в повышении надежности приспособления в тяжелых условиях резки и снижении совокупных потерь, вызванных незапланированными простоями и бракованными деталями.
Выбор следует оценивать по совокупной стоимости владения за полный жизненный цикл, а не по цене разовой покупки. Для высокочастотных производственных линий, работающих в тяжелых условиях, дополнительные затраты на закупки могут быть быстро компенсированы за счет снижения количества отказов. Для низкочастотных приложений, работающих в тяжелых условиях, перед заказом необходимо тщательно взвесить соотношение вход-выход.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.
сопутствующие товары
Новости Рекомендации