- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

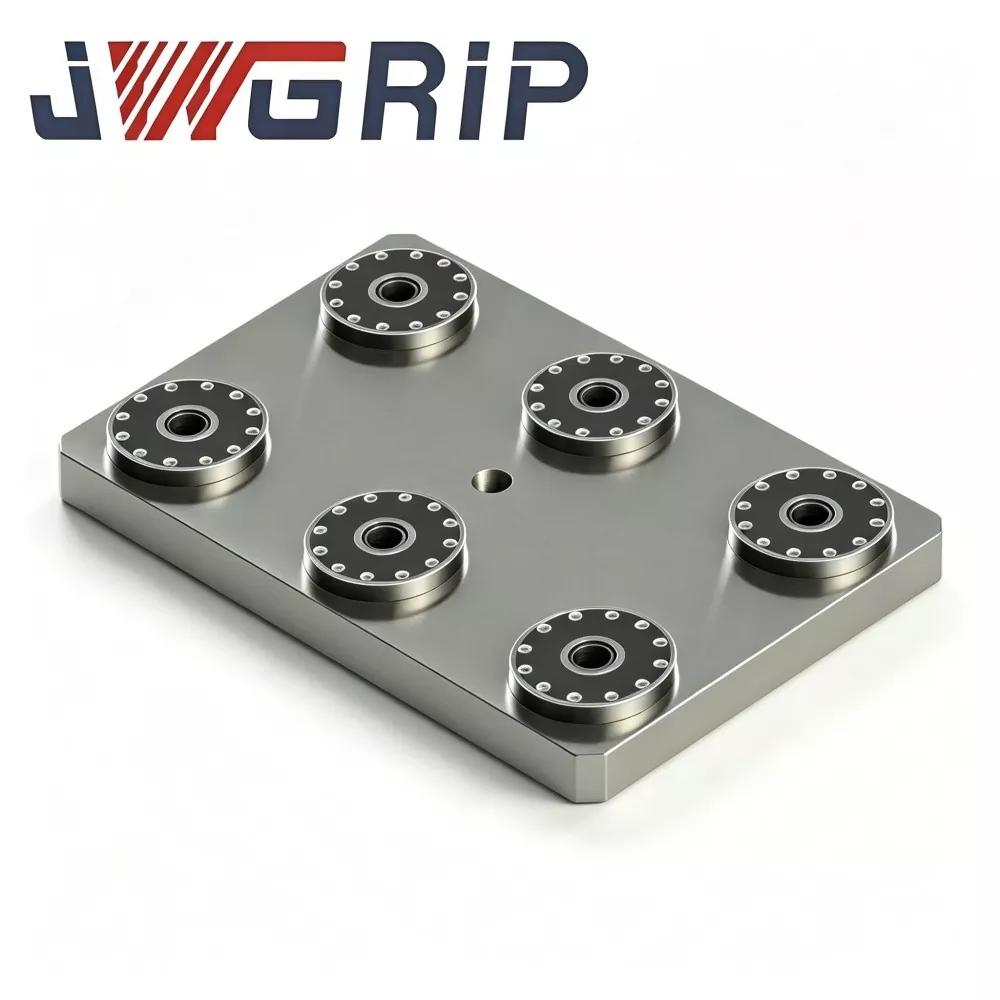
Шестипозиционная зажимная пластина с нулевой точкой
JWGRIP является производителем и поставщиком профессиональных шестипозиционных зажимных пластин с нулевой точкой в Китае. Это интегрированное многопозиционное зажимное приспособление с нулевой точкой, специально разработанное для высокоэффективного фрезерования и шлифования с ЧПУ и гибких производственных сценариев. Этот продукт объединяет шесть независимых блоков фиксации нулевой точки на едином прочном основании, обеспечивая одновременный монтаж нескольких приспособлений и нескольких деталей. Он имеет комплексную структурную конструкцию без разрозненных модульных сборок, может быть установлен непосредственно на рабочих столах станков и соответствует автономным системам предварительной настройки, что значительно повышает общую эффективность работы цехов точной обработки.
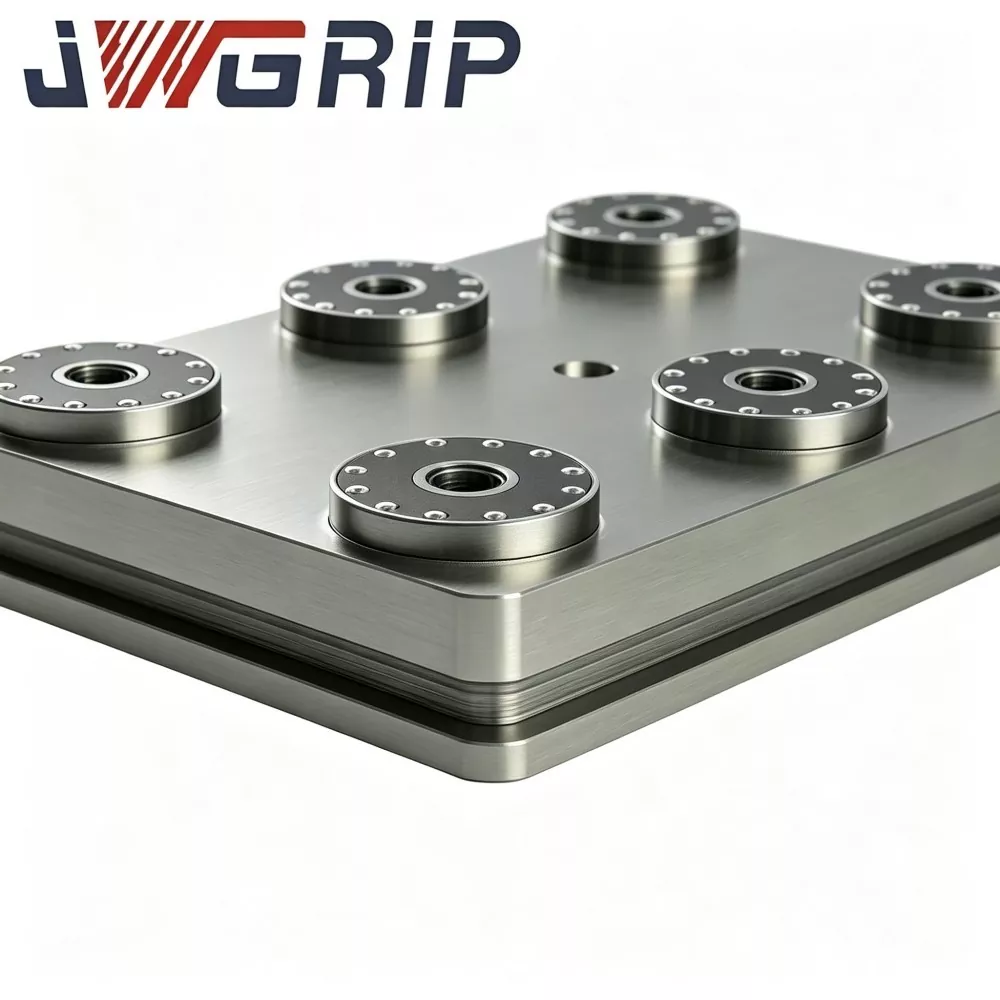
Шестипозиционная зажимная пластина с нулевой точкой использует технологию цельной формовки и прецизионной обработки. Вся опорная плита подвергается общему фрезерованию, обработке для снятия напряжений и унифицированному прецизионному шлифованию, при этом все шесть отверстий для позиционирования нулевой точки выполняются за один раз с зажимом. Это эффективно обеспечивает минимальное отклонение положения между станциями и высокую постоянную точность повторного позиционирования каждой станции. Изготовленный из высокопрочной легированной литой стали, прошедший многократную обработку старением для устранения внутренних напряжений, продукт отличается превосходной структурной стабильностью и устойчивостью к деформации при длительных нагрузках при резке и шлифовании.
Каждая станция оснащена независимой устойчивой к сколам уплотнительной конструкцией для защиты внутренних запирающих компонентов от смазочно-охлаждающей жидкости, металлической стружки и абразивной пыли. Он поддерживает автономный предварительный зажим различных приспособлений и заготовок, обеспечивая синхронную или независимую блокировку шести станций в соответствии с производственными требованиями. Широко применяемый при серийной обработке вставок пресс-форм, малогабаритных деталей аэрокосмической отрасли и прецизионных гидравлических компонентов, он эффективно снижает частоту замены приспособлений и значительно повышает общую эффективность оборудования вертикальных обрабатывающих центров.
Полная сборка оборудования
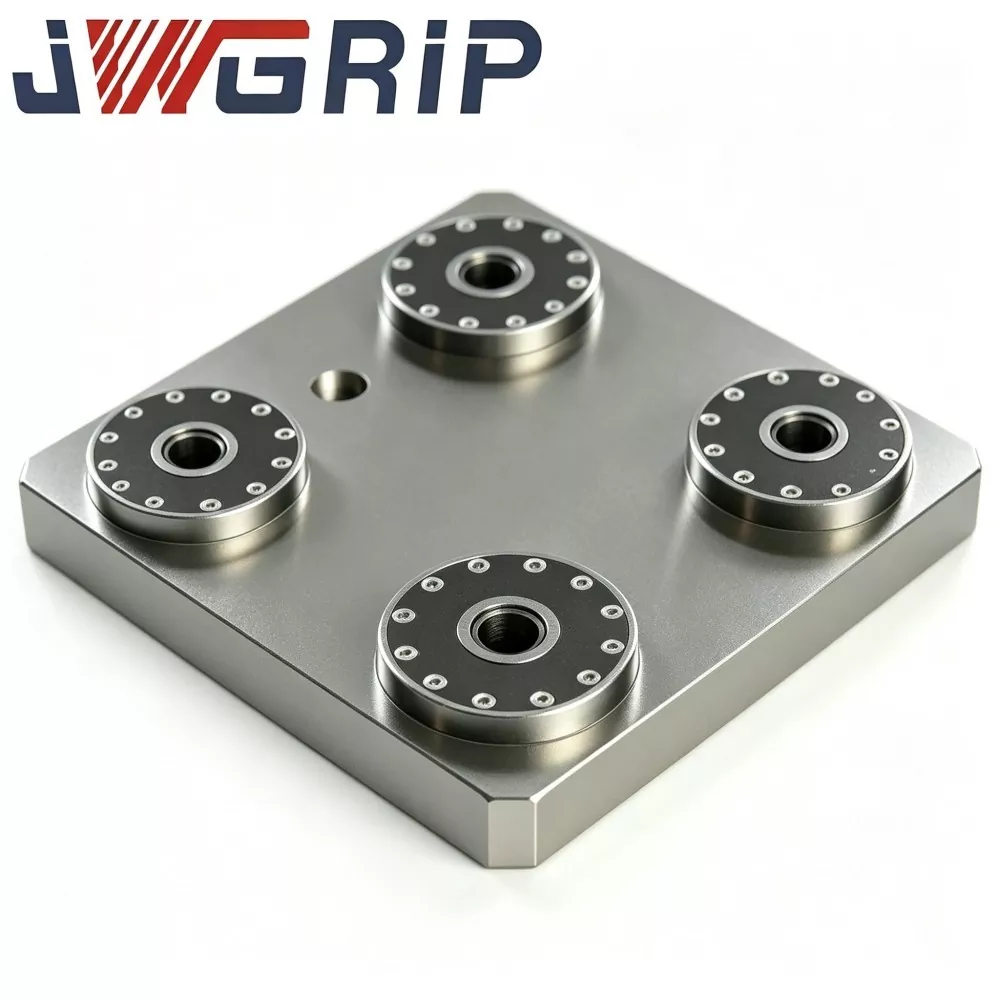
Шестипозиционная зажимная пластина с нулевой точкой JWGRIP состоит из цельного основания из кованой легированной стали с шестью узлами втулок нулевой точки, равномерно расположенными по кругу на 360 градусов вокруг центральной оси. Полный набор компонентов:
· Цельная подложка из кованой легированной стали
· Шесть групп узлов втулок нулевой точки, расположенных по кругу под равным углом
· Встроенная синхронная пневмораспределительная схема.
· Главный входной порт сжатого воздуха
· Интерфейс вывода сигнала состояния блокировки NPN
· Отверстия под зенковку для крепления рабочего стола
· Защитные крышки для неактивных станций
Режимы производства
Режим 1: Полный режим массового производства с шестью станциями
1. Надежно закрепите шестипозиционную зажимную пластину на рабочем столе станка с ЧПУ.
2. Разместите шесть оснований приспособлений, предварительно оснащенных шпильками с нулевой точкой D20, на шесть круглых позиционирующих станций соответственно.
3. Подача сжатого воздуха давлением 0,5-0,7 МПа; Внутренний синхронный воздушный контур приводит в действие шесть втулок в сборе для одновременной блокировки.
4. Вывод сигнала подтверждения блокировки в систему ЧПУ; Станок выполняет программы обработки и завершает резку шести заготовок ротационного типа за один цикл.
5. По завершении обработки сбросьте давление воздуха для разблокировки; шесть светильников можно снять за один этап обработки.
Режим 2: Режим выборочного включения частичной станции
1. Активируйте только 2–5 станций для заказов небольшого объема.
2. Установите соответствующие защитные крышки на оставшиеся неработающие станции, чтобы предотвратить попадание стружки и смазочно-охлаждающей жидкости во втулки.
Один аппаратный блок охватывает как отбор проб в небольших объемах, так и массовое производство в больших объемах. Нет необходимости приобретать несколько светильников с разным количеством станций.
Уведомление о правилах
· Кованые заготовки из легированной стали проходят черновую обработку, получистовую обработку, а также двойные циклы старения для снятия напряжений. Станции круглого расположения весьма чувствительны к деформации подложки. Неснятое остаточное напряжение приведет к смещению положения станции и углам индексации под воздействием температурных колебаний и постоянной вибрации при резке, нарушая размерную стабильность шести заготовок.
· Монтажные отверстия для всех шести позиционирующих втулок шлифуются на 5-осевой шлифовальной машине с одноразовым зажимом, что обеспечивает точность индекса станции и соосность нескольких станций.
· В позиционирующих втулках используется подшипниковая сталь высокой твердости; внутренние отверстия подвергаются закалке и хонингованию, суперфинишной обработке.

Технологические улучшения
1. Круглая равноугольная компоновка, откалиброванная на заводе, обеспечивает точность индексации и соосность нескольких станций. По сравнению с ручной сборкой на месте шести отдельных одноцентровых патронов, эта монолитная пластина устраняет неравномерность индексации и соосное отклонение, вызванное ошибкой человека при монтаже. Стабильные размеры шести обработанных деталей гарантируются на аппаратном уровне приспособления.
2. Устранение необходимости компоновки на нескольких станциях и повторных работ по калибровке с индикацией циферблата После установки и крепления пластины можно немедленно начать производство. Операторы больше не регулируют положение каждого патрона на станке по отдельности, что значительно сокращает время смены партии.
3. Гибкое переключение между серийным производством и отбором проб мелкими партиями Поддерживает полную работу шести станций с высокой пропускной способностью, а также работу частичной станции для заказов небольшого объема. Неработающие станции просто закрыты защитными пластинами. Нет необходимости хранить несколько светильников с разным количеством станций, а потребность в запасных частях снижается.
4. Избегайте рисков смещения станции, характерных для дискретных массивов с несколькими патронами. Позиции станций постоянно фиксируются на монолитном основании. Ослабление болтов и постепенное смещение станции, вызванное длительной вибрацией резания (частая проблема со сборными патронами), не могут произойти, что снижает риск несоответствия размеров партии.
5. Повторно использовать существующие активы крепежных шпилек с нулевой точкой D20. Существующие основания приспособлений можно повторно использовать после модернизации стандартных тянущих шпилек D20 с нулевой точкой. Полное восстановление приспособления не требуется, и предварительные вложения в приспособления сохраняются.
6. Адаптируется для ручного управления и модернизации линий автоматизации. Зарезервированные стандартизированные пневматические порты и сигнальные интерфейсы поддерживают замену приспособлений вручную. Он может подключаться к роботизированным захватам для осуществления автоматической загрузки-разгрузки круглых групп приспособлений из шести станций.
Реальные случаи
Случай 1: Завод по производству компонентов
Раньше заказчик вручную располагал шесть одноцентровых патронов с нулевой точкой в круговые ряды на столах станков.
· На каждую установку нового заказа уходило 2,5–4 часа на макетирование и калибровку циферблата.
· Режущая вибрация медленно смещала положение станции, что требовало еженедельной повторной проверки индексации и соосности.
После установки шестипозиционной зажимной пластины с нулевой точкой JWGRIP:
· Производство начинается сразу после монтажа без сложных процедур компоновки и калибровки.
·Разброс размеров между шестью обработанными заготовками заметно уменьшается
· Устраняются рабочие процессы еженедельной повторной проверки станции, а эффективное время работы оборудования увеличивается.
Случай 2: Цех по производству компонентов корпуса подшипника
Завод сталкивается с сильными колебаниями объемов заказов: массовое производство в пик сезона требует одновременной обработки шести деталей для обеспечения высокой производительности; Для мелкосерийных заказов в межсезонье требуется всего 2-3 заготовки за цикл. С шестипозиционной зажимной пластиной JWGRIP:
· Работайте в режиме полной станции в периоды пиковой нагрузки; переход в режим частичной станции для мелкосерийных работ
· Снижаются затраты на приобретение и хранение нескольких отдельных приспособлений специального назначения.
Проверка качества
Все шестипозиционные зажимные пластины с нулевой точкой JWGRIP проходят полный процесс ковки, термообработки, обработки на станке с ЧПУ, шлифования и сборки на месте; никакого полного аутсорсинга OEM-производителей.
Полный производственный процесс
1. Поковка заготовок из легированной стали.
2. Черновая обработка
3. Первое старение для снятия стресса
4. Получистовая обработка
5. Вторичное старение для снятия стресса
6. 5-осевой шлифовальный станок: отшлифовать все шесть отверстий для крепления втулок под одной зажимной установкой.
7. Втулка пресс-фитинга
8. Внутренний синхронный воздушный контур в сборе и уплотнение.
9. Испытание на герметичность на выдержку давления.
10. Проверка КИМ на индексацию станций, соосность и точность повторного позиционирования для каждой станции.
11. Антикоррозионная обработка.
12. Противоударная упаковка экспортного класса.
Контрольный список проверок
· Независимый повторный тест точности позиционирования для каждой отдельной станции
· Метрология КИМ для точности индексации шести станций, соосности и относительного положения между станциями
· 5-минутное испытание на герметичность с выдержкой воздуха; максимально допустимое падение давления ≤0,02 МПа
· Циклическая синхронная функциональная проверка блокировки-разблокировки, охватывающая все шесть станций.
Точность индекса и соосность шести станций полностью проверяются перед отправкой на завод. От клиентов не требуется никакой калибровки относительного положения на машине. Каждое устройство поставляется с оригинальным паспортом проверки КИМ для хранения архива крепежного оборудования.
Руководство по оценке
1. Уделяйте приоритетное внимание оценке технологических требований. Этот продукт предназначен для деталей вращающейся/кольцеобразной формы, требующих одновременной обработки нескольких деталей. Рассмотрите альтернативные решения для крепления нулевой точки для невращающихся заготовок. Проверьте контуры светильников, чтобы убедиться в отсутствии физических помех между соседними станциями.
2. Подтвердите на месте характеристики шпилек с нулевой точкой. Стандартная версия подходит для шпилек D20. По запросу могут быть разработаны специальные втулки с альтернативными размерами шпилек.
3. Для интеграции с линией автоматизации: обеспечьте стабильное давление источника воздуха в цеху в пределах 0,5–0,7 МПа и зарезервируйте точки ввода-вывода сигнала NPN ПЛК.
4. Рассчитайте общую высоту сложенной детали вместе с приспособлением. Оцените риски столкновения режущих инструментов и 5-осевого наклона шпинделя. Если у вас есть сомнения, отправьте чертежи деталей в техническую группу JWGRIP для оценки пересечений.
Техническая спецификация
· Затягивайте крепежные болты пластины строго в соответствии с требованиями к моменту затяжки, указанными в руководстве пользователя JWGRIP. Закрепление с чрезмерным усилием запрещено. Деформация подложки приведет к нарушению точности и соосности индексации круглой станции.
· Установите масляно-водяной фильтр на передней части воздухозаборника. Влага и загрязнения, попадающие во втулки, вызывают ржавчину и истирание, что приводит к отклонению точности.
· Распыляйте аэрозоль сухой смазки на каждую втулку нулевой точки через каждые 80–100 часов работы. Жидкое моторное масло категорически запрещено, так как оно задерживает металлическую стружку и провоцирует выход из строя втулок.
· Очищайте все позиционирующие втулки и опорные поверхности сжатым воздухом при каждой смене передач.
· Установите соответствующие защитные крышки на холостые станции, чтобы предотвратить попадание стружки и смазочно-охлаждающей жидкости во втулки.
· Избегайте ударов тяжелых предметов по опорным поверхностям пластины. Деформация подложки, вызванная столкновением, повредит индексацию и соосность круговой станции и вряд ли поддается ремонту.
· Никогда не превышайте номинальную грузоподъемность одной станции.
Упаковка и отгрузка
· Упаковка: ударопрочный футляр из цельного дерева экспортного класса с внутренним буфером из толстого пенопласта для защиты круглых опорных поверхностей во время морских перевозок на большие расстояния.
· Стандартный срок выполнения: 17-23 рабочих дня. Выбранные стандартные SKU хранятся на складе для ускоренной отгрузки.
Послепродажная поддержка
· Гарантия: 12-месячная гарантия на все устройство распространяется на производственные дефекты, за исключением повреждений, причиненных человеком. Квалифицированным претензиям предоставляется бесплатный ремонт или замена запасных частей.
· Технические ресурсы: предоставляются онлайн-документы и чертежи.
· Платное обслуживание: платная удаленная техническая поддержка доступна для проектов с оптовыми заказами.
· Пользовательская модификация: поддержка регулировки диаметра круглой станции, изменения количества станций и изменения характеристик вытяжных шпилек.
· Оценка образца: может быть организована оценочная выборка; Покупатель берет на себя стоимость доставки образца.
Часто задаваемые вопросы
Вопрос 1: Может ли шестипозиционная зажимная пластина с нулевой точкой JWGRIP работать только с частично активированными станциями?
А: Да. Установите защитные крышки на неработающие станции; это не повредит производительности основной платы. Он поддерживает как рабочие сценарии выборки небольшого объема, так и сценарии массового производства.
Вопрос 2: В чем ключевое отличие от шести отдельных одноцентровых патронов, расположенных в ряд?
A: Монолитная шестипозиционная пластина выполняет калибровку индексации и соосности на заводе, устраняя необходимость в компоновке на месте и работе по индикации циферблата. Дискретные однопатронные массивы полностью полагаются на ручную калибровку на станке и несут риск смены станции при длительной вибрации при резке.
В3: Можно ли повторно использовать существующие базы крепления нулевой точки D20?
A: Основания светильников, собранные со стандартными шпильками с нулевой точкой D20, можно использовать напрямую.
Вопрос 4: Можно ли использовать шестипозиционную зажимную пластину с нулевой точкой JWGRIP на 5-осевых станках с ЧПУ?
A: Его можно применять в условиях отсутствия столкновений. Рассчитайте общую высоту приспособления и заготовки на этапе выбора и оцените риск столкновения из-за наклона шпинделя.
Анализ решений о закупках
Многие производители, производящие вращательно-кольцевые детали, сталкиваются с двумя неудовлетворительными вариантами: либо тратить большие трудозатраты на сборку многопатронных массивов на месте, либо приобретать дорогостоящие специализированные одноразовые специальные приспособления для одновременной обработки шести деталей.
Шестипозиционная зажимная пластина с нулевой точкой JWGRIP представляет собой предварительно изготовленное монолитное основание с шестью равномерно распределенными круглыми станциями. Это исключает сложную калибровку на месте, сохраняя при этом универсальность быстрой замены нулевой точки, поэтому светильники не устареют после переключения согласно спецификации заказа. Он хорошо подходит для массового производства деталей вращающегося типа, таких как фланцы, корпуса подшипников и кольцевые формы. Если одновременное соединение шести частей требуется редко, тщательно оцените соотношение ввода-вывода перед размещением заказов.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.
сопутствующие товары
Новости Рекомендации