- Дом
- О нас
- Продукты
- Приложения
- Новости
- Скачать
- Отправить запрос
- Связаться с нами

русский
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

новые продукты
- Совместимый пневматический патрон EROWA ITS100 ER -155202

- Проволочный электроэрозионный патрон для прецизионного крепления

- Тиски для электроэрозионной обработки проволоки для прецизионного крепления

- Центрирующая пластина для электроэрозионной обработки R-типа 54x54

- Удлинитель R-типа для электрододержателя EDM

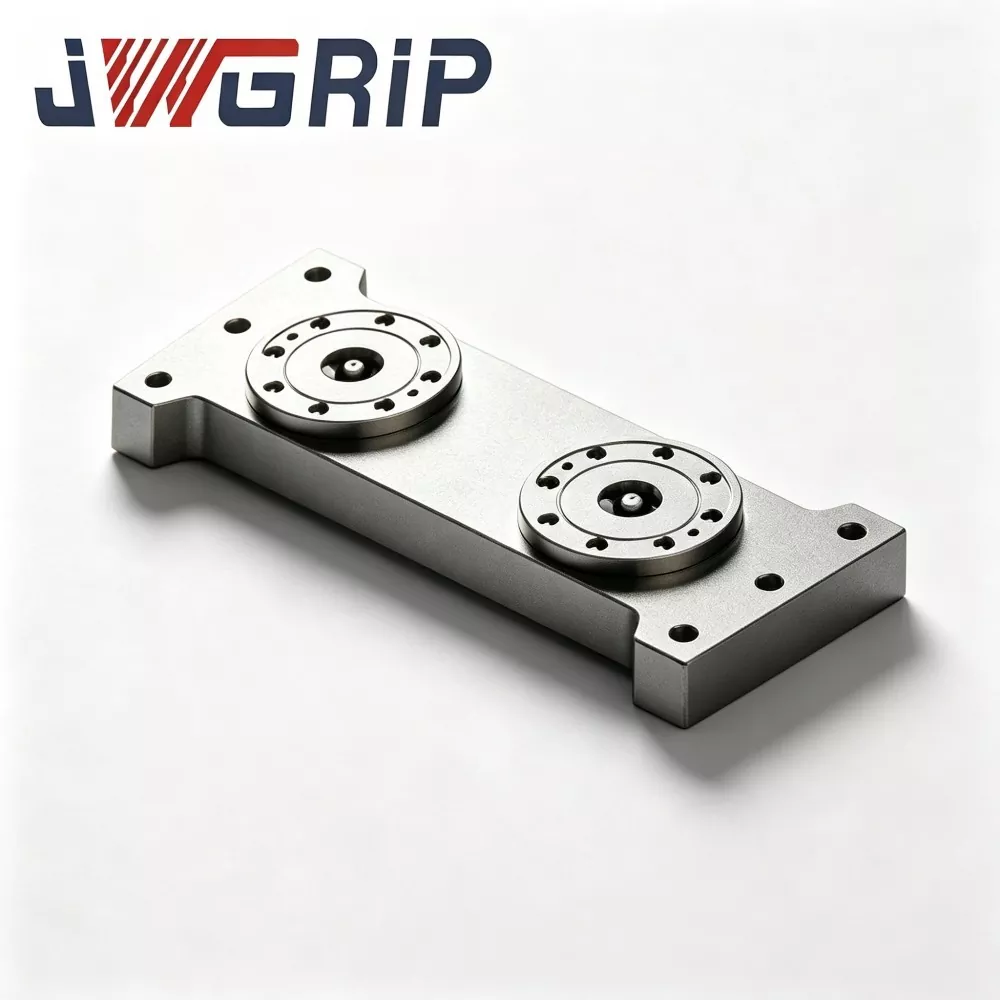
Поддон патрона для позиционирования нулевой точки L-типа
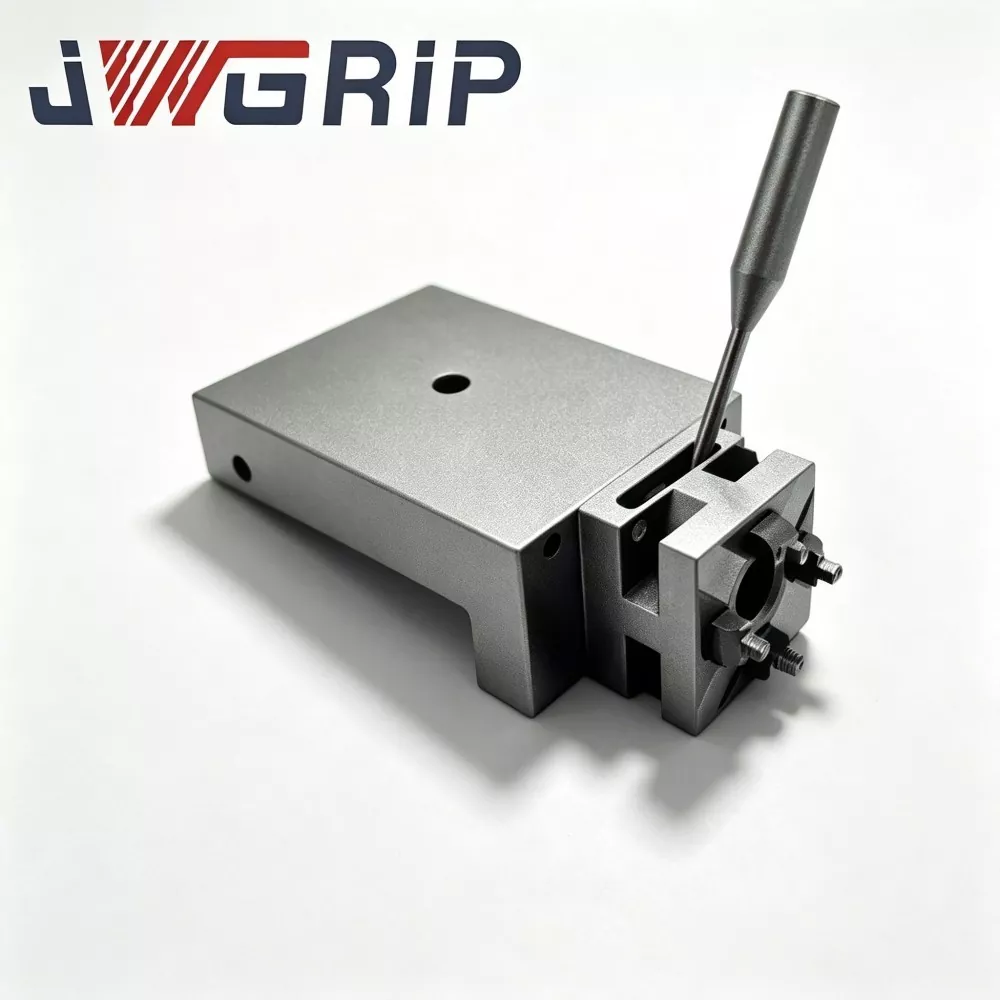
JWGRIP предоставляет профессиональные паллеты с позиционированием нулевой точки L-типа с услугами прямых продаж на заводе в Китае. Являясь основным интегрированным приспособлением серии зажимных патронов с нулевой точкой, этот профессиональный поддон с нулевой точкой L-типа специально разработан для гибких производственных линий обработки с ЧПУ с оборудованием с ограниченным пространством. Он объединяет структуру вертикального преобразования исходной точки и высокоточные компоненты позиционирования нулевой точки в один монолитный блок, устраняя необходимость в дополнительных вспомогательных адаптерных конструкциях для реализации вертикального зажима заготовки и обработки боковых элементов.
Паллета патрона для позиционирования нулевой точки L-типа, имеющая интегрированную изогнутую конструкцию L-образной формы, размещает узлы прецизионных позиционирующих втулок нулевой точки на вертикальной базовой поверхности для обеспечения стандартного угла позиционирования нулевой точки под углом 90 градусов. Оптимизированный режим вертикальной подвесной установки эффективно устраняет помехи между инструментом и приспособлением при боковом фрезеровании и сверлении боковых отверстий, идеально адаптируясь к требованиям обработки вставок пресс-форм и нестандартных изогнутых деталей с ключевыми боковыми характеристиками.
Этот высокоэффективный поддон для позиционирования поддерживает быструю замену оснастки в нулевой точке, что значительно сокращает время настройки и обеспечивает гибкие производственные режимы с большим количеством смеси и малыми объемами. Он совместим с ручной заменой приспособлений при автономной работе машины и может взаимодействовать с роботизированными захватами для автоматической загрузки и разгрузки вертикально подвешенных приспособлений. Широко применяемый при изготовлении пресс-форм и прецизионной обработке компонентов, он обеспечивает стабильное и высокоточное позиционирование для сценариев обработки с ЧПУ в условиях ограниченного пространства.
Ключевые аппаратные компоненты
Поддон JWGRIP L-типа с нулевым позиционированием патрона выкован из единой монолитной заготовки из легированной стали без болтовых соединений. Полная сборка включает в себя:
Цельный L-образный основной корпус (горизонтальное монтажное основание + вертикальная установочная стойка)
Сборки втулок для позиционирования нулевой точки, установленные на вертикальном стояке
Внутренние пневматические запорные каналы
Отверстия под зенковку для крепления к основанию
Защитные крышки для определения базовых поверхностей
Рабочий процесс
1. Надежно закрепите горизонтальное основание поддона JWGRIP L-типа на рабочем столе станка с ЧПУ.
2. Подвесьте основания приспособлений, предварительно оснащенные тяговыми шпильками с нулевой точкой, на вертикальную установочную поверхность подставки.
3. Подать сжатый воздух давлением 0,5-0,7 МПа; встроенные пневматические каналы приводят в действие втулки нулевой точки для полной блокировки.
4. Сигнал подтверждения положения выводится в систему ЧПУ. Шпиндель обращен непосредственно к боковым сторонам заготовки и выполняет циклы бокового фрезерования, бокового сверления и обработки боковых полостей.
5. После завершения обработки сбросьте давление воздуха, чтобы разблокировать. Вертикально подвешенные светильники можно снять для загрузки следующей партии.
Инженерное проектирование
Многие конкурирующие светильники L-образной формы имеют конструкцию с разъемным соединением болтов. Повторяющиеся боковые режущие удары создают крошечные зазоры на стыках соединений и приводят к отклонению точности определения местоположения.
JWGRIP использует цельную ковку, чтобы исключить сращивание поверхностей соединений, обеспечивая высокую устойчивость к постоянным боковым режущим воздействиям.
После ковки заготовки из легированной стали подвергаются двойным циклам старения для снятия напряжений, чтобы снять остаточное напряжение от ковки и обработки на станке с ЧПУ. В условиях бокового зажима приспособления выдерживают постоянную горизонтальную силу резания; невысвобожденное внутреннее напряжение может вызвать постепенную деформацию подложки и ухудшить точность определения местоположения при длительных циклических нагрузках.
Позиционирующие втулки изготовлены из подшипниковой стали высокой твердости. Внутренние отверстия проходят закалку и суперфинишную хонинговку, чтобы гарантировать стабильную точность повторного позиционирования на вертикальных стояках.
Преимущества производства
1. Преобразование нулевой точки 90° устраняет помехи при боковой обработке на компактных станках.
На станках с небольшим столом вертикально подвешенные заготовки обращены непосредственно к шпинделю без наклона шпинделя на большой угол. Риск столкновения инструмента с приспособлением снижается, открывая полную мощность обработки для компактного оборудования.
2. Бесстыковая монолитная поковка выдерживает боковое режущее воздействие.
В отличие от прямоугольных светильников, собираемых на болтах, цельная кованая конструкция исключает риск ослабления соединения. Он сохраняет стабильность позиционирования при длительных усилиях бокового фрезерования и уменьшает вибрацию и дефекты поверхности, вызванные движением микроприспособлений.
3. Сохраните преимущества быстрой замены нулевой точки для настроек дополнительных функций.
Втулки нулевой точки с вертикальным подъемом соответствуют стандартным тянущим шпилькам нулевой точки D20. Существующие основания светильников требуют лишь дооснащения стандартными тягами для вертикального подвешивания. Никакой ручной индикации и выравнивания во время замены приспособления, что значительно сокращает время настройки для обработки побочных элементов.
4. Сохраните ценный ход по оси Z для компактных машин.
При обычном горизонтальном зажиме используется ход по оси Z. Вертикальная компоновка смещает заготовки в направлении Y, экономя ограниченное перемещение по оси Z для малогабаритного оборудования с ЧПУ и делая возможным изготовление некоторых деталей, ранее ограниченных ходом.
5. Подходит как для ручных мастерских, так и для модернизации автоматизации.
Операторы могут заменять вертикальные светильники вручную. В то же время вертикальная точка отсчета может сочетаться с роботизированными захватами для управления вертикально ориентированными основаниями приспособлений для автоматической загрузки-разгрузки. Модернизацию старых машин можно выполнить без полной замены оборудования.
6. Дизайн с наклоном стружки снижает частоту технического обслуживания при вертикальной установке.
Наклонные поверхности с уклоном стружки окружают базовую точку подступенка. Режущая стружка соскальзывает вниз и редко попадает в зазоры позиционирующей втулки, что снижает нагрузку на очистку в условиях вертикального бокового зажима.

Случаи применения
Патрон JWGRIP L-типа с позиционированием нулевой точки широко используется на компактных вертикальных обрабатывающих центрах и небольших 5-осевых станках для обработки боковых отверстий, боковых полостей и боковых пазов.
Случай 1: Мастерская по изготовлению пресс-форм
Этот клиент использует несколько компактных вертикальных станков с ЧПУ для обработки боковых полостей миниатюрных вставок пресс-форм.
До модернизации: для бокового зажима использовались разъемные уголки плюс тиски. Каждая замена приспособления требовала ручной индикации и выравнивания, каждый раз занимая 3-5 минут. Угловые блоки с болтовым соединением имели тенденцию расшатываться под режущими ударами, что приводило к образованию частых следов вибрации на боковых поверхностях заготовки.
После выкатывания поддонов JWGRIP L-типа: быстрая смена нулевой точки исключает необходимость ручного выравнивания. Время замены светильников сокращается до 7-10 минут. Цельная L-образная форма повышает устойчивость к боковой силе резания. Дефекты вибраций значительно подавляются, а скорость прохождения шероховатости боковой поверхности пресс-формы значительно возрастает.
Кейс 2: Завод по обработке прецизионных компонентов
На участке работают малогабаритные 5-осные станки с ограниченным внутренним рабочим объемом. Большая часть заготовок требует механической обработки боковых деталей. Благодаря решению для вертикального подвешивания поддонов L-типа JWGRIP больше не требуется наклон шпинделя с большой амплитудой. Вероятность столкновения шпинделей снижается. Сохраненный ход по оси Z позволяет обрабатывать детали, которые ранее не могли быть обработаны из-за ограничений хода.
Полный производственный процесс
1. Цельная Г-образная поковка из заготовки из легированной стали.
2. Черновая обработка
3. Первое старение для снятия стресса
4. Получистовая обработка
5. Вторичное старение для снятия стресса
6. Сверхточное шлифование базовых поверхностей.
7. Втулка пресс-фитинга
8. Узел уплотнения пневмоцепи.
9. Испытание на герметичность на выдержку давления.
10. Проверка точности нескольких позиций.
11. Антикоррозионная обработка.
12. Противоударная упаковка экспортного класса.
Контрольный список проверок
Тест на точность повторного позиционирования вертикальной станции
Тест геометрической точности под прямым углом под углом 90 градусов
5-минутное испытание на герметичность с выдержкой воздуха, максимально допустимое падение давления ≤0,02 МПа
Циклическая проверка работоспособности блокировки-разблокировки
Каждое устройство поставляется с заводским паспортом проверки точности для архивирования оборудования заказчика.
Оценка и выбор продукта
Проверьте наличие монтажного места на рабочем столе станка. Рассчитайте длину и ширину основания L-типа, чтобы избежать столкновения с ограждением станка и диапазоном перемещения шпинделя.
Оцените общий вес заготовки плюс основание приспособления. Вертикальное подвешивание создает условия консольной нагрузки. Никогда не превышайте опубликованную максимально допустимую нагрузку на консоль.
Подтвердите характеристики шпилек с нулевой точкой, устанавливаемых на месте. Стандартная версия подходит для шпилек D20. По запросу могут быть разработаны специальные втулки в сборе для шпилек других размеров.
Для интеграции робота с автоматизацией: оцените досягаемость захвата по отношению к вертикально ориентированным основаниям приспособлений. Техническая группа JWGRIP может оказать поддержку в оценке осуществимости.
Меры предосторожности при эксплуатации
Затягивайте крепежные болты горизонтального основания L-типа строго в соответствии с требованиями к моменту затяжки, указанными в руководстве пользователя JWGRIP. Этот поддон воспринимает консольную боковую режущую силу; недостаточный момент затяжки болтов вызывает микровибрацию всего узла и ухудшает точность обработки.
Установить масляно-водяной фильтр на входе сжатого воздуха спереди. Влага и загрязнения, попадающие во втулки, вызывают ржавление и истирание, а также приводят к отклонению точности.
Распыляйте аэрозоль сухой смазки на втулки нулевой точки вертикального стояка через каждые 80–100 часов работы. Жидкое моторное масло категорически запрещено. Жидкое масло задерживает скользящую вниз металлическую стружку и приводит к заклиниванию втулки.
При каждой смене передач продувайте вертикальный установочный стояк и втулки сверху вниз сжатым воздухом, чтобы удалить скопившуюся скользящую стружку.
Избегайте сильных ударов по вертикально расположенной поверхности стояка. Деформация стояка, вызванная столкновением, почти навсегда ухудшит точность определения угла в 90 градусов и эффективность определения местоположения.
Строго запрещайте работу с перегрузками, превышающими номинальную консольную нагрузку. Перегрузка приведет к необратимой деформации подложки.
Упаковка и отгрузка
Упаковка: ударопрочный футляр из цельного дерева экспортного класса с внутренним буфером из толстого пенопласта. Для вертикальной опорной поверхности применяется специальная защитная обработка, чтобы предотвратить повреждения от столкновений при перевозке по океану на большие расстояния.
Стандартный срок выполнения: 14-20 рабочих дней. Небольшое количество стандартных SKU хранится на складе для ускоренной отгрузки.
Послепродажная поддержка
Гарантия: 12-месячная полная гарантия на устройство распространяется на производственные дефекты, за исключением повреждений, вызванных неправильным использованием или столкновением. Квалифицированным претензиям предоставляется бесплатный ремонт или замена запасных частей.
Технические ресурсы: предоставляются онлайн-документы по эксплуатации. Для проектов оптовых заказов доступна платная удаленная техническая поддержка.
Услуга индивидуальной модификации: поддерживается регулировка высоты стояка, изменение характеристик штифтов, проект компоновки нескольких станций на вертикальном стояке.
Оценка образца: может быть организована оценочная выборка; Покупатель несет стоимость перевозки образца.
Часто задаваемые вопросы
Вопрос 1: Можно ли положить поддон патрона с нулевой точкой JWGRIP L-типа горизонтально и использовать его как обычный горизонтальный поддон с нулевой точкой?
A: Он специально разработан для вертикального бокового зажима. Использование плоской укладки не рекомендуется. Фактический режим нагрузки отличается от проектной спецификации подложки и может легко превысить номинальную грузоподъемность.
Вопрос 2: Возникнет ли вибрация при обработке при боковом зажиме консоли?
A: В пределах номинального допустимого диапазона нагрузок цельная кованая подложка обеспечивает достаточную жесткость. Заметная вибрация произойдет, если общий вес заготовки и приспособления превысит допустимую нагрузку на консоль. Расчет общего веса обязателен на этапе выбора продукта.
Вопрос 3: Можно ли использовать существующие основания для крепления нулевой точки на вертикальной стойке этого поддона L-типа?
A: Основания светильников, оснащенные стандартными шпильками с нулевой точкой D20, можно подвешивать напрямую, без ремонта светильника.
Вопрос 4. Совместима ли поддон JWGRIP L-типа с 5-осевыми станками с ЧПУ?
О: Он работает с небольшими 5-осевыми станками. Полная оценка помех, охватывающая движение приспособления-поддона-шпинделя, должна быть завершена на этапе выбора.
Анализ решений о закупках
Многие пользователи компактных станков с ЧПУ сталкиваются со сложными проблемами обработки боковых деталей. Недорогие обычные угловые блоки не имеют возможности быстрой замены нулевой точки и требуют длительного времени на установку. Обычные горизонтальные поддоны с нулевой точкой не могут обеспечить преобразование исходной точки по вертикали на 90 градусов.
Поддон JWGRIP L-типа с позиционированием патрона с нулевой точкой сочетает в себе высокожесткую цельную L-образную ковочную конструкцию и систему быстрой замены с нулевой точкой. Он устраняет узкие места в оснастке при обработке боковых деталей на станках с ограниченным пространством, обеспечивая ощутимую практическую ценность для изготовления пресс-форм и боковой обработки деталей нерегулярной точности.
Отправить запрос
Контакты
-
Адрес
№ 44, Данинская предпринимательская дорога, город Хумен, город Дунгуань, провинция Гуандун, Китай
-
Тел.
-
Электронная почта
Добро пожаловать, чтобы отправить запрос в JWGRIP. Наша профессиональная команда технических специалистов и специалистов по продажам предоставит бесплатный выбор приспособлений, разработку индивидуального решения и точное ценовое предложение.
сопутствующие товары
Новости Рекомендации